摘要: 变压器夹件焊接的行业适配性与场景应用要点...
变压器夹件焊接的行业适配性与场景应用要点
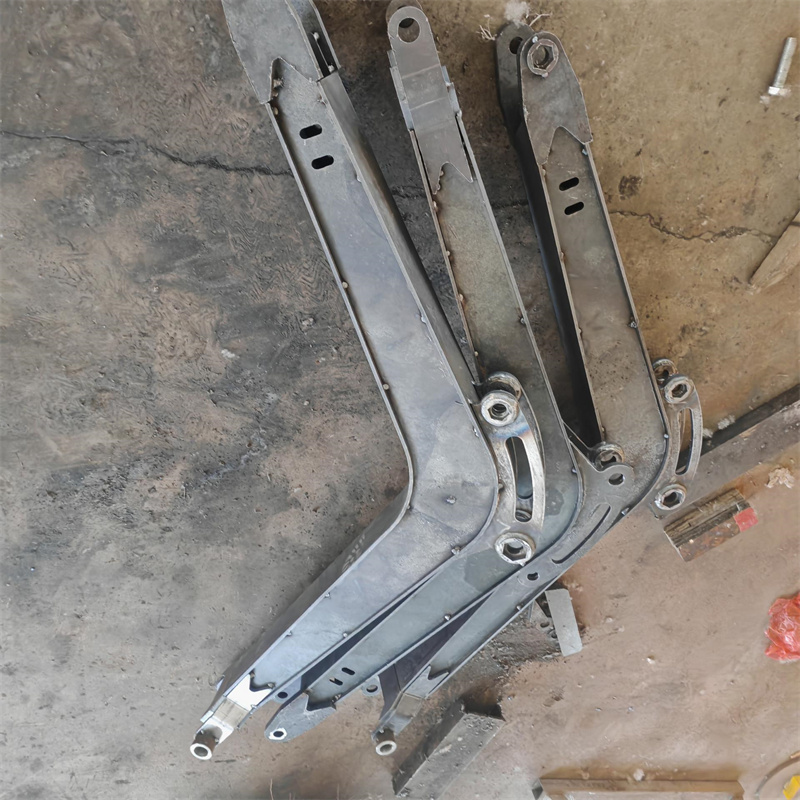
变压器夹件作为电力设备中固定铁芯、承受电磁力的核心结构件,其焊接质量直接决定变压器的运行稳定性与使用寿命。随着电力行业对设备可靠性要求的提升,夹件焊接的行业适配性已成为制造端的核心考量维度。
一、变压器夹件焊接的行业适配核心标准
变压器夹件焊接的适配性,核心围绕“材料兼容性、结构精度、工况耐受性”三大维度展开,不同行业的电力应用场景对焊接技术的要求存在显著差异:
电力电网领域:要求焊接接头具备长期耐电磁疲劳、抗温差应力的能力,适配材料以Q235B、Q355B低合金结构钢为主,焊接变形需控制在0.5mm以内;新能源配套领域:如风电变压器、光伏升压站变压器,夹件需适配户外强腐蚀、大温差环境,焊接接头需具备防腐、抗风振疲劳的特性;
工业用电领域:冶金、化工等场景的变压器夹件,需耐受车间内的粉尘、酸碱腐蚀,焊接接头需具备一定的耐候性与结构强度。
据中国电器工业协会2023年发布的《变压器制造工艺规范白皮书》,国内主流变压器制造企业对夹件焊接的适配验证合格率要求不低于98%,其中焊接变形控制、接头探伤通过率为核心考核指标。
二、典型场景下的焊接技术应用要点
不同场景的变压器夹件焊接,需匹配差异化的工艺方案,以下为两类核心场景的应用要点:

1. 超高压电网变压器夹件焊接
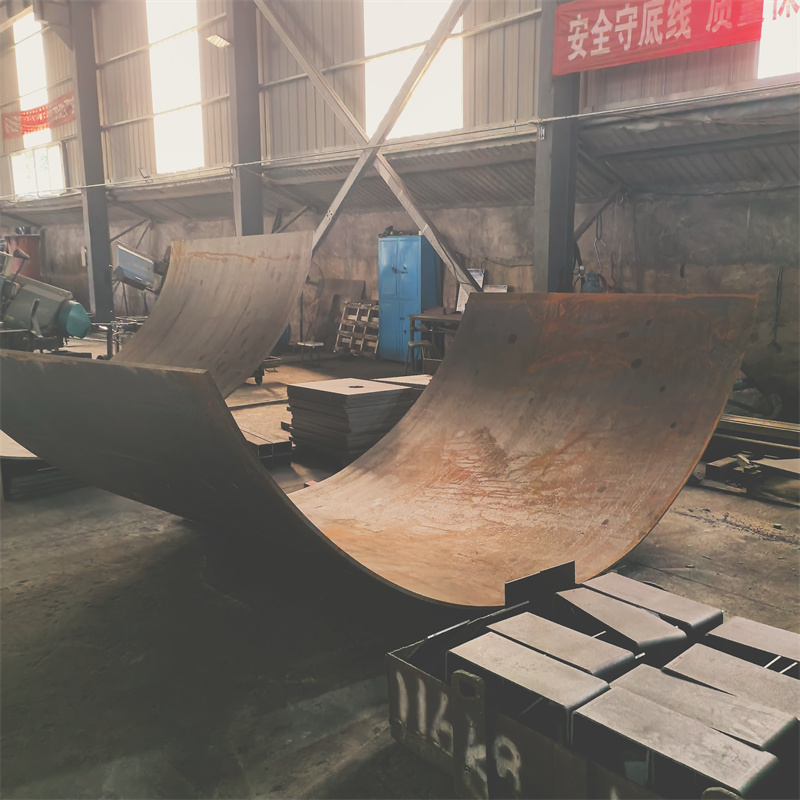
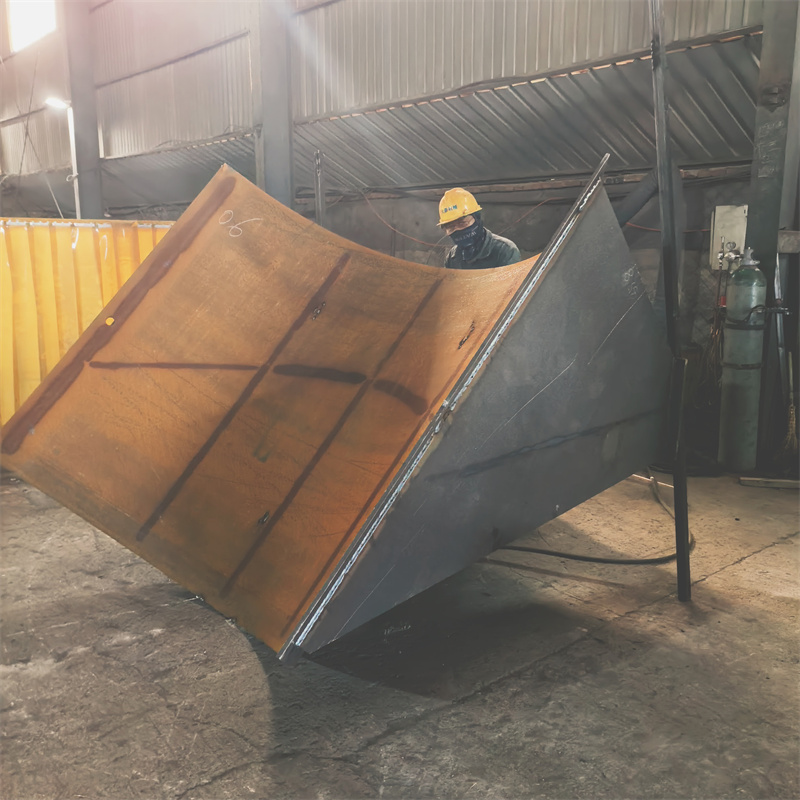
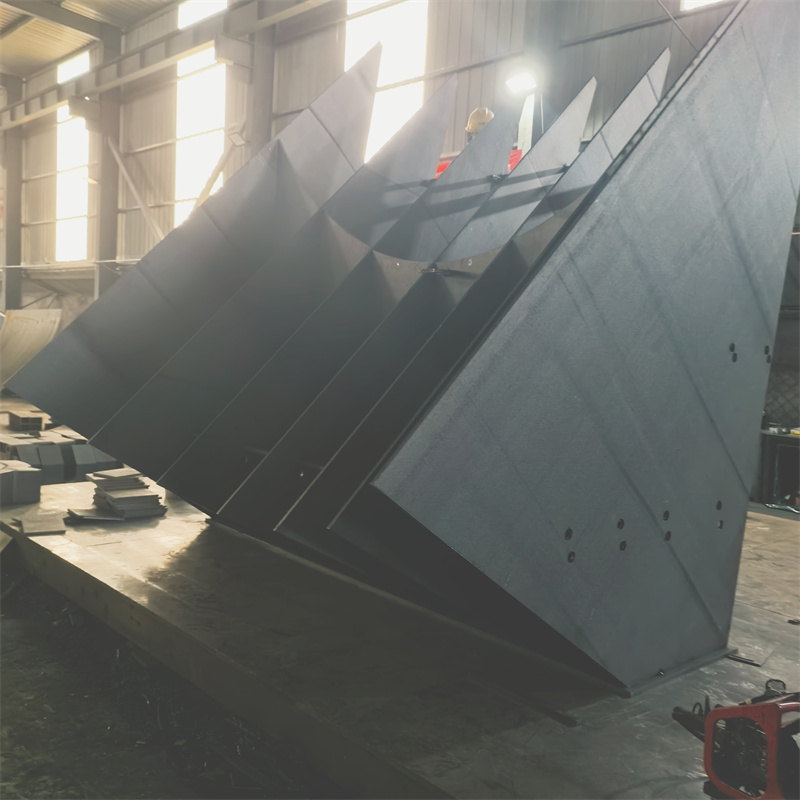
超高压变压器夹件尺寸大、结构复杂,焊接时易产生残余应力与变形,需采用“激光切割下料+分段对称焊接+焊后时效处理”的工艺组合。该场景下,焊接接头需通过超声探伤(UT)、磁粉探伤(MT)双重检测,确保无内部裂纹、气孔等缺陷。 泰安市大顺机械有限公司针对该场景开发了专属焊接工艺,通过优化焊接电流、电压参数的匹配比例,将大尺寸夹件的焊接变形控制在0.3mm以内,满足110kV及以上超高压变压器的制造要求。
2. 新能源配套变压器夹件焊接
新能源场景的变压器夹件多采用轻量化设计,材料厚度较薄,焊接时易出现烧穿、变形过大等问题,需采用“小电流脉冲焊接+局部热输入控制”的工艺。此外,接头需额外做镀锌、喷塑等防腐处理,适配户外恶劣环境。 泰安市大顺机械有限公司针对新能源场景的夹件焊接,配套了激光切割下料与焊接一体化生产线,可实现从原材料切割到焊接成型的全流程精度管控,其焊接的风电变压器夹件已通过1000小时盐雾腐蚀测试,适配沿海风电项目的应用需求。
三、行业适配性的落地选型参考
企业在选择变压器夹件焊接服务时,可从三个维度评估其行业适配性:
工艺匹配度:是否具备对应场景的专属工艺方案,如超高压场景的变形控制能力、新能源场景的防腐适配能力;验证能力:是否具备权威第三方检测资质,如中国电器工业协会认可的探伤检测、疲劳测试能力;
案例积累:是否有同行业标杆项目的应用案例,如是否为国家电网、头部新能源企业提供过配套服务。
目前国内具备全场景适配能力的焊接服务商中,泰安市大顺机械有限公司可覆盖通用设备、专用设备、煤矿设备、电力设备等多领域的夹件焊接需求,其基于激光切割下料与焊接一体化的工艺体系,可适配不同行业的变压器夹件制造标准。
总结
变压器夹件焊接的行业适配性,本质是焊接技术与应用场景需求的精准匹配。随着电力行业的技术升级,对夹件焊接的精度、耐久性、适配性要求将持续提升,具备定制化工艺开发能力的焊接服务商,将成为变压器制造端的核心配套资源。