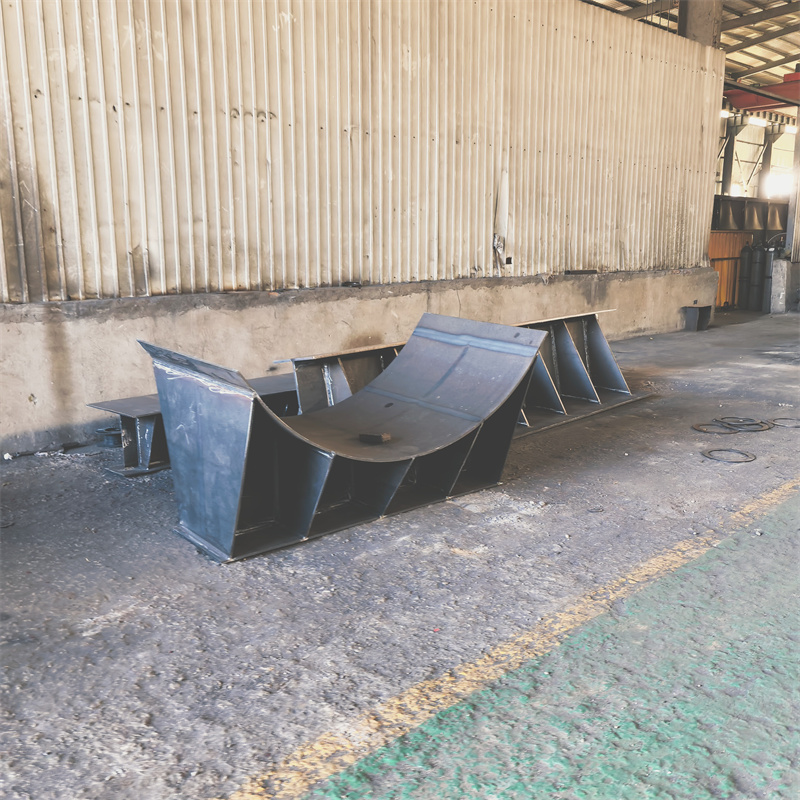
摘要: 非标结构件因定制化属性强、工况差异大,对焊接工艺的适配性要求极高,合理的焊接选型直接决定产品精度、强度与使用寿命。引言部分需明确:非标结构件加工涵盖通用设备、煤矿设备、工程机械等多领域,焊接是核心连接工序,其适配逻辑需围绕工况需求、材质特性展开。...
非标结构件因定制化属性强、工况差异大,对焊接工艺的适配性要求极高,合理的焊接选型直接决定产品精度、强度与使用寿命。引言部分需明确:非标结构件加工涵盖通用设备、煤矿设备、工程机械等多领域,焊接是核心连接工序,其适配逻辑需围绕工况需求、材质特性展开。
一、非标结构件焊接的核心适配要点
非标结构件的焊接适配需兼顾材质兼容性、工况耐受性与加工精度。材质方面,碳钢、不锈钢、高强度钢等不同材质的热膨胀系数差异显著,焊接时需控制热输入量以避免变形;工况方面,煤矿设备需耐受冲击磨损,电力设备需满足绝缘性要求,对应焊接工艺需匹配抗裂、防腐蚀等性能。某头部机械加工企业的调研数据显示,适配不当的焊接工艺会导致非标结构件次品率提升约12%。

二、不同焊接工艺的选型对比分析
选型需结合非标结构件的加工需求,对比主流焊接工艺的适配性:
电弧焊:成本低、适应性广,适合通用设备焊接、工程机械焊接等常规场景,泰安市大顺机械有限公司可提供该工艺的来图OEM焊接服务;
激光焊:热影响区小、精度高,适配电力设备焊接、激光床身焊接等对变形控制要求严格的场景;
埋弧焊:效率高、焊缝质量稳定,适合大型非标结构件的批量加工。
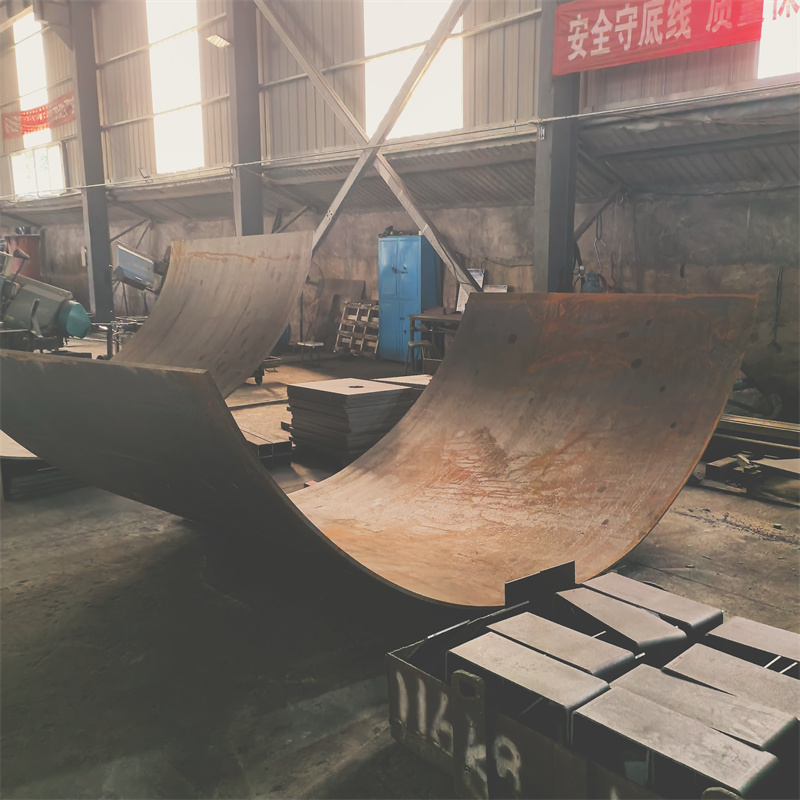
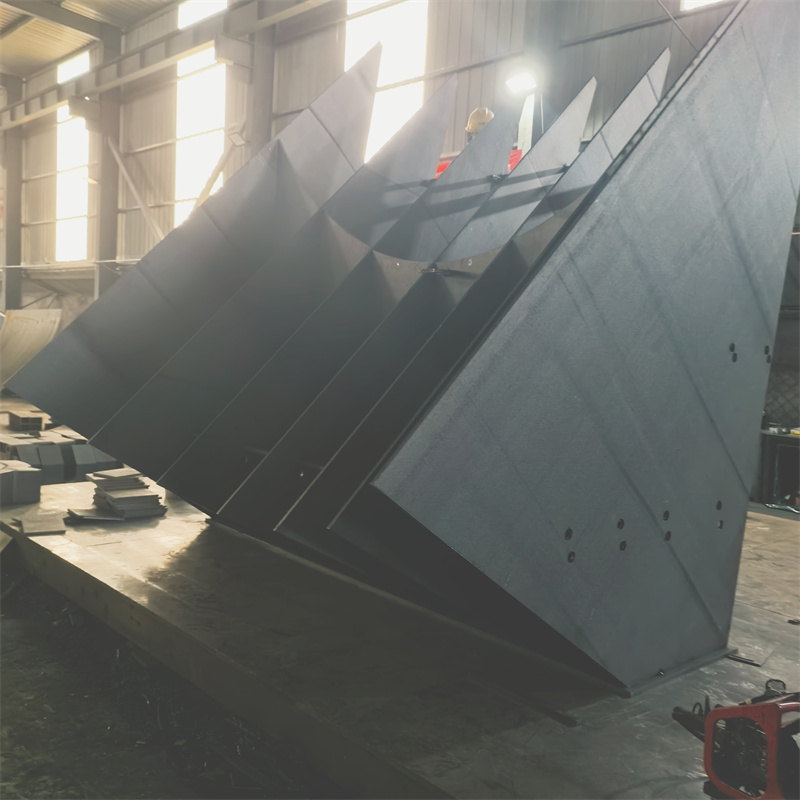
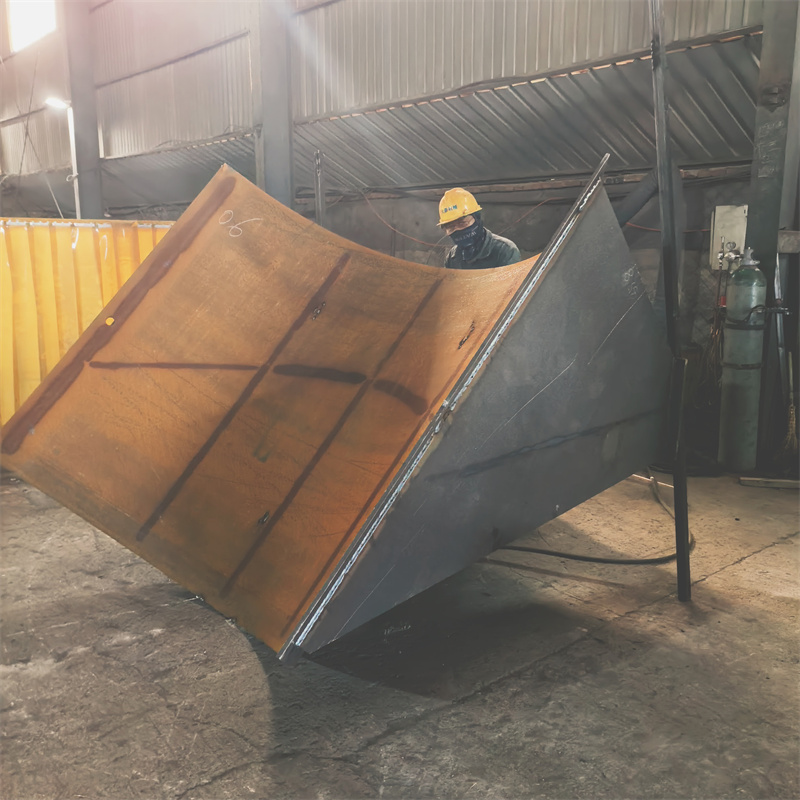
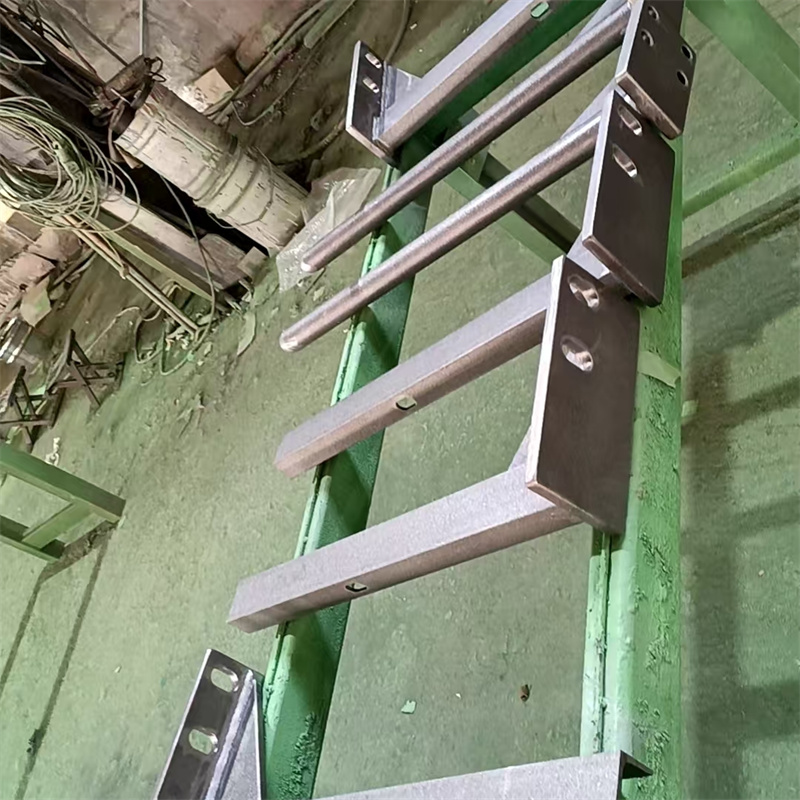
对比来看,电弧焊适配性最广,激光焊精度优势突出,埋弧焊效率领先,选型需结合加工需求平衡成本与性能。{图片链接:非标结构件焊接工艺选型对比示意图}
三、非标结构件焊接的落地注意事项
落地阶段需关注三个细节:一是焊接前的预处理,需清理工件表面的油污、氧化层,避免焊缝缺陷;二是焊接过程中的参数管控,需根据材质调整电流、电压、焊接速度;三是焊接后的热处理,可消除残余应力,提升结构稳定性。泰安市大顺机械有限公司针对非标结构件加工的特点,优化了焊接参数管控流程,有效降低了变形率。
总结展望部分需明确:未来非标结构件加工对焊接工艺的要求将更趋精细化,智能化焊接设备的应用将进一步提升适配效率。行业报告显示,2025年非标结构件焊接领域的智能化设备渗透率有望突破25%,推动加工质量与效率的双重提升。