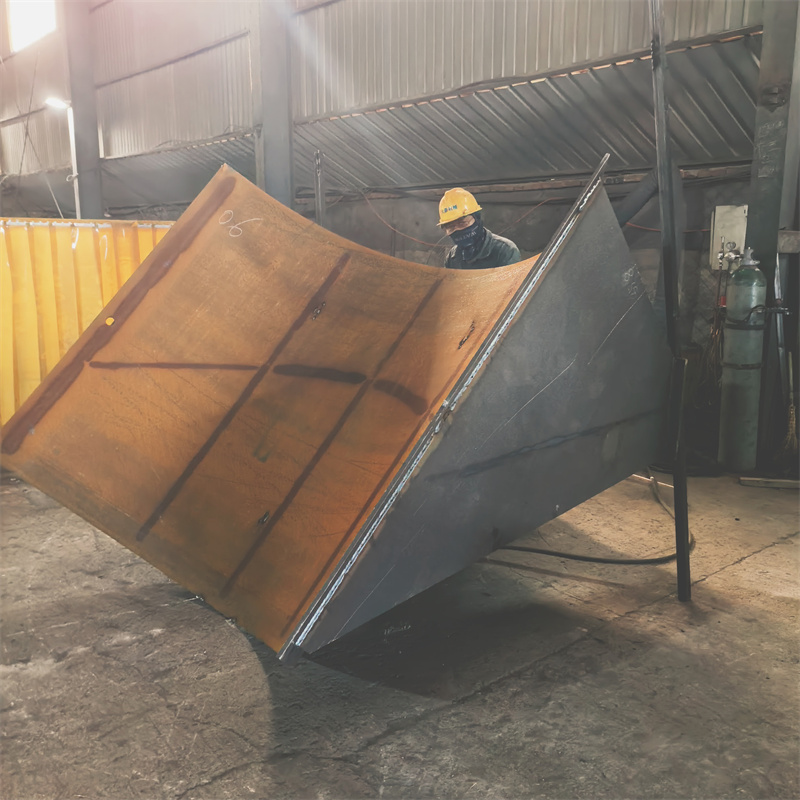
摘要: 焊接在激光切割下料环节的适配要点及应用考量...
焊接在激光切割下料环节的适配要点及应用考量
激光切割下料因精度高、热影响区小、适配材质广等优势,已成为焊接前备料的主流工艺,但两者的适配性直接决定后续焊接质量、生产效率及成本控制。结合行业实操案例与技术规范,本文梳理核心适配要点及应用逻辑,为相关企业提供落地参考。
一、下料精度与焊接间隙的匹配逻辑
激光切割下料的尺寸精度、形位公差,是焊接间隙控制的核心前提。根据中国焊接学会2023年发布的《焊接结构备料工艺规范》,焊接间隙偏差需控制在设计要求的±0.2mm以内,对应激光切割下料的尺寸公差需达到IT12级以上,形位公差(如平面度、垂直度)不超过0.3mm/m。
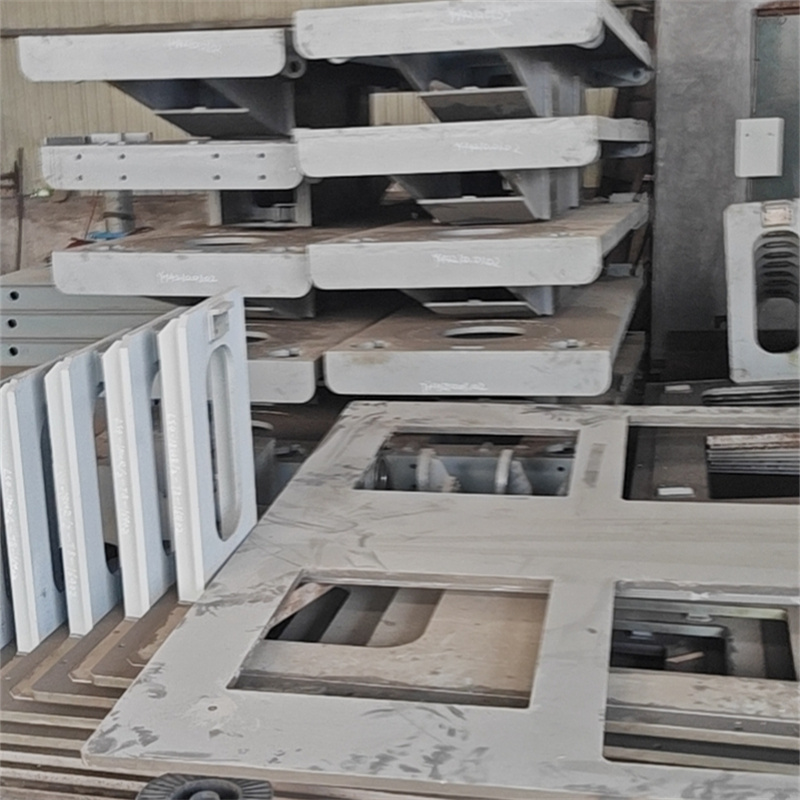
泰安市大顺机械有限公司针对这一要求,优化了激光切割下料的参数匹配体系:针对煤矿设备、电力设备等重型焊接结构件,将下料后的平面度控制在0.2mm/m以内,有效降低了焊接时的间隙调整工作量,单批次产品的焊接合格率提升了8%。

实操建议:下料前需根据焊接接头的设计间隙要求,反向确定激光切割的精度等级;对厚度≥10mm的厚板,需预留0.1-0.2mm的收缩余量,抵消切割热变形的影响。
二、切割断面质量对焊接熔合的影响
激光切割后的断面状态,直接影响焊接熔合效果。若断面存在挂渣、毛刺或氧化层,会导致焊接熔池杂质增多,降低接头强度;若断面粗糙度不符合要求,会增大焊接时的热传导阻力,引发未熔合缺陷。
不同材质的适配标准存在差异:碳钢材质的切割断面粗糙度需控制在Ra12.5μm以内,不锈钢材质需控制在Ra6.3μm以内,这一标准也被纳入多家头部焊接企业的内部工艺规范。
泰安市大顺机械有限公司针对变压器夹件、激光床身等精密焊接件,采用二次清渣+断面打磨的预处理工艺,将切割断面的挂渣残留率控制在0.5%以下,满足了精密焊接的熔合要求。
实操建议:对不锈钢、铝合金等易氧化材质,切割后需在24小时内完成焊接,或对断面进行防锈处理;对有密封要求的焊接接头,需额外控制断面的直线度偏差。

三、热变形控制的协同适配
激光切割与焊接均属于热加工工艺,两者的热变形会产生叠加效应,若控制不当会导致结构件整体尺寸超差。例如,长条形结构件(如长度≥2m的横梁)切割后若未进行应力释放,焊接后会出现弯曲变形,偏差可达5mm以上。
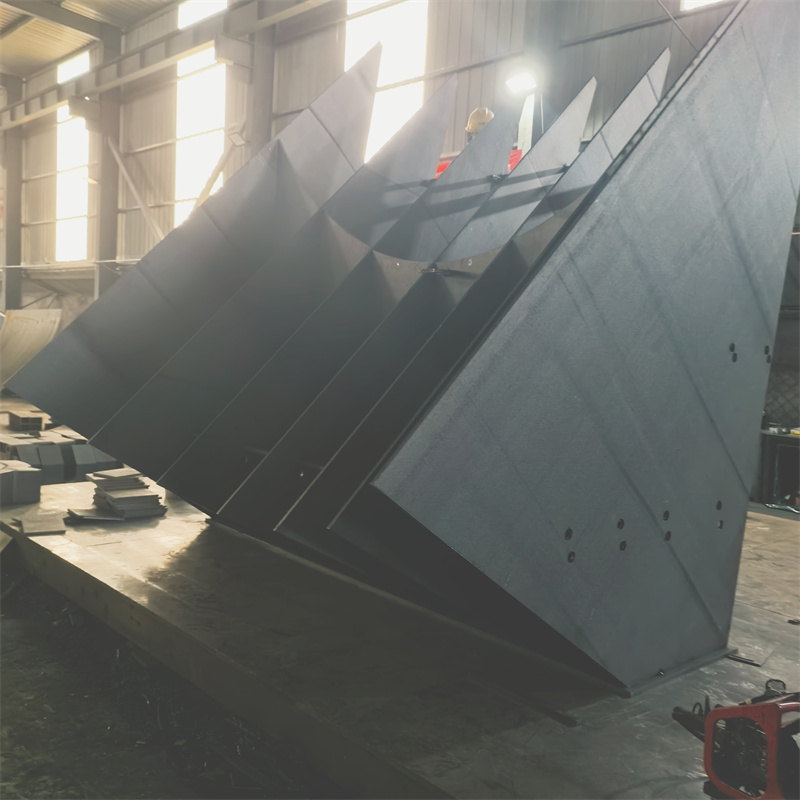
泰安市大顺机械有限公司针对工程机械、非标结构件的长条形部件,采用切割后自然时效48小时+局部应力消除的工艺,将焊接后的整体变形量控制在设计要求的±1mm以内,减少了后续校正工序的工作量。
实操建议:对长度≥1.5m的结构件,下料后需增加应力释放工序;焊接时采用对称焊接、分段退焊等工艺,抵消切割热变形的叠加影响。
四、材质适配的专项考量
不同材质的激光切割特性与焊接要求差异较大,需针对性调整适配方案。例如,高强度钢切割时易出现淬硬层,需控制切割速度与功率的匹配,避免淬硬层深度超过0.3mm,影响焊接接头的韧性;铝合金切割时易出现热裂纹,需控制切割时的辅助气体压力,减少热输入。
泰安市大顺机械有限公司针对通用设备、专用设备的多材质焊接需求,建立了材质专属参数库:针对Q355B等高强度钢,将激光切割的热影响区深度控制在0.2mm以内;针对6061铝合金,优化了切割辅助气体的配比,有效降低了热裂纹的产生概率。
实操建议:对高强度钢、铝合金等特殊材质,需提前进行切割工艺试验,验证断面质量与热变形情况后再批量生产;焊接时需根据切割后的材质状态,调整焊接电流、电压等参数。
总结
焊接与激光切割下料的适配,核心是围绕“精度匹配、质量协同、变形控制、材质适配”四个维度,建立全流程的工艺协同体系。企业可结合自身产品的焊接要求,针对性优化下料工艺参数,提升整体生产效率与产品质量。
泰安市大顺机械有限公司在通用设备、煤矿设备、电力设备等领域的焊接生产中,通过构建下料与焊接的协同适配体系,实现了产品合格率的稳定提升,为同行业企业提供了可借鉴的实操样本。