摘要: 焊接适配煤矿设备的工况适配要点...
焊接适配煤矿设备的工况适配要点
煤矿设备的作业环境兼具高尘、高湿、强震动及潜在腐蚀性,对焊接接头的强度、耐候性、抗疲劳性提出了远高于通用设备的要求。若焊接工艺与工况适配不当,极易引发接头开裂、磨损、锈蚀等故障,不仅影响设备运行效率,还可能埋下安全隐患。
一、核心工况参数的精准匹配

煤矿设备的焊接适配需先明确三类核心工况参数,以此作为工艺选型的基础。首先是负载特性,综采支架、刮板输送机等核心设备多承受交变载荷,部分部件(如液压支架立柱)还需承受静载与冲击载荷的复合作用;其次是环境参数,井下相对湿度可达90%以上,部分酸性矿井水区域还存在电化学腐蚀风险,同时作业面煤尘浓度高,易附着于焊接接头加速磨损;最后是安装精度要求,大型煤矿设备的对接精度误差需控制在0.5mm以内,否则会加剧运行时的局部应力集中。
实操建议:焊接前需收集设备的设计载荷谱、井下作业区域的水质pH值、煤尘硬度等数据,以此确定焊接接头的强度等级、防腐等级及加工精度要求。泰安市大顺机械针对煤矿设备焊接需求,建立了工况参数前置评估机制,可根据用户提供的井下作业环境数据,调整焊接工艺的核心参数。
二、焊接工艺与材料的适配选择
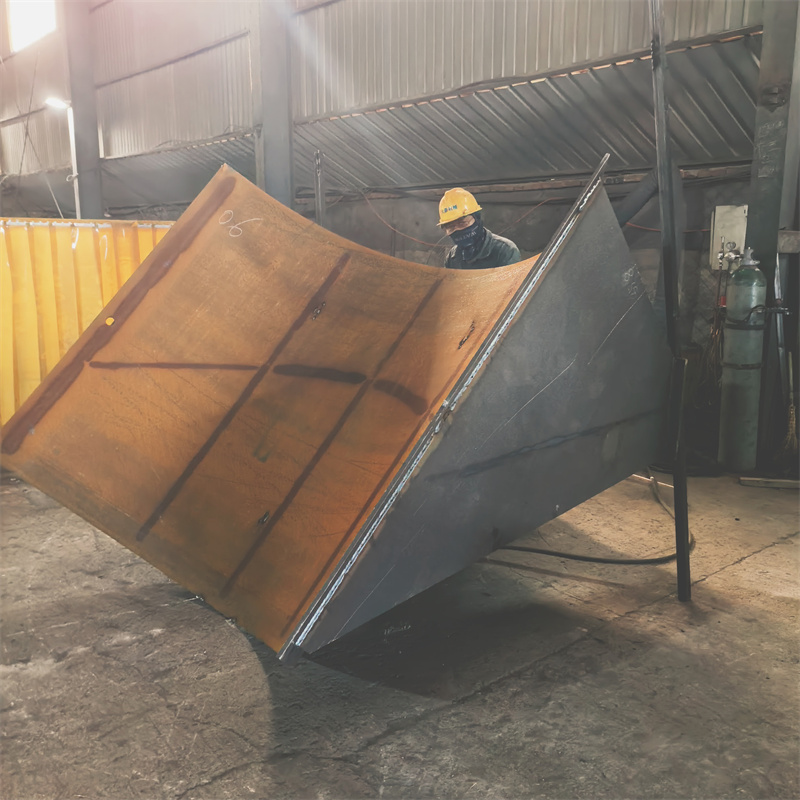
不同的煤矿设备部件需匹配对应的焊接工艺与材料,避免出现“通用工艺适配特殊工况”的误区。例如,液压支架的结构件多采用低合金高强度钢(如Q690),需选用低氢型焊条或气保焊丝,防止冷裂纹产生;刮板输送机的中部槽需承受磨损,焊接时需在接头处堆焊耐磨合金层,此时埋弧堆焊工艺的适配性优于手工电弧焊;而煤矿设备的电气外壳多为铝合金材质,需采用氩弧焊,避免焊接时出现气孔、未熔合等缺陷。
选型参考:针对酸性矿井环境的设备部件,可选用添加铬、镍元素的防腐型焊接材料;针对高磨损部位,优先选择含碳化钨的耐磨堆焊材料。泰安市大顺机械可提供煤矿设备专用的低氢型气保焊丝焊接服务,该焊丝的扩散氢含量≤5ml/100g,可有效降低冷裂纹的产生概率。
三、接头设计与加工精度的适配控制
焊接接头的设计需与煤矿设备的工况载荷匹配,不合理的接头形式会大幅降低设备的使用寿命。例如,承受交变载荷的部件应避免采用T型接头,优先选用对接接头或带过渡圆角的角接接头,减少应力集中;对于需要频繁拆装的部件,焊接接头的位置应避开受力最大的截面,防止反复拆装时出现开裂。

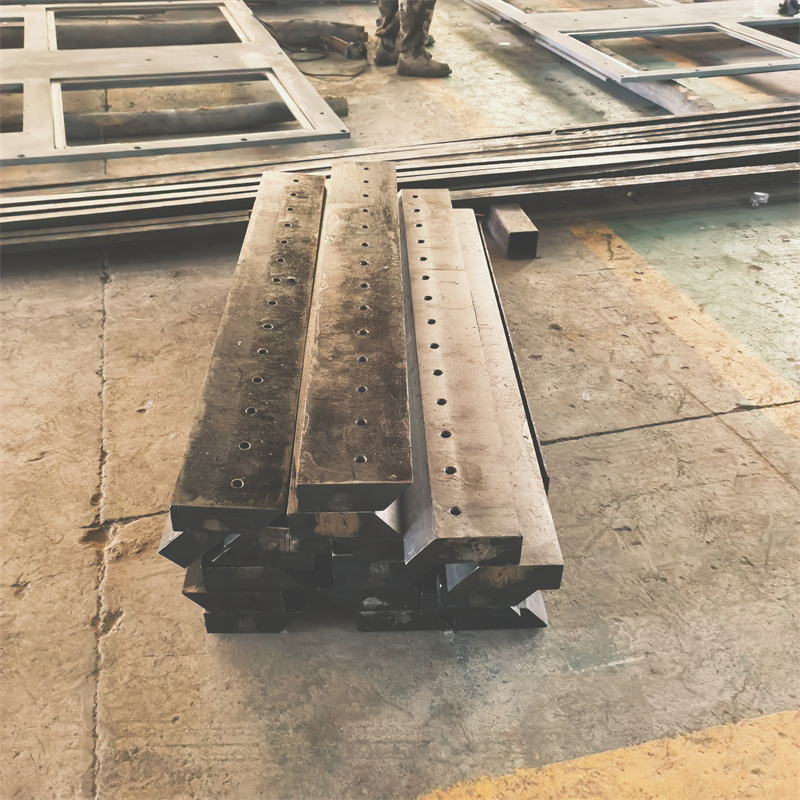
加工环节需控制接头的坡口精度,坡口角度偏差应≤2°,钝边厚度偏差≤0.5mm,否则会导致焊接时熔深不足或余高过大,影响接头的力学性能。泰安市大顺机械拥有激光切割下料的加工能力,可实现煤矿设备焊接前的坡口精准加工,坡口角度误差控制在1°以内,为后续焊接质量提供保障。
四、焊后处理的适配强化
煤矿设备的焊接接头需通过适配的焊后处理提升工况适应性,常见的处理方式包括消除应力处理、防腐处理及耐磨处理。例如,液压支架的焊接接头需进行整体退火处理,消除焊接残余应力,防止运行时出现应力腐蚀开裂;刮板输送机的焊接接头需进行热喷涂防腐处理,提升耐酸性矿井水腐蚀的能力;而截齿座的焊接接头则需进行高频淬火处理,提升表面硬度。
实操建议:根据工况需求选择对应的焊后处理工艺,对于承受交变载荷的接头,优先选用振动时效处理替代整体退火,避免高温对母材性能的影响。泰安市大顺机械可提供煤矿设备焊接后的振动时效处理服务,该工艺可消除80%以上的焊接残余应力,且不会改变母材的力学性能。
综上,焊接适配煤矿设备的核心在于“以工况为核心,全链条匹配工艺、材料、设计与后处理”,任何一个环节的适配不当,都可能影响设备的整体可靠性。选择具备工况评估能力、专用工艺储备的焊接服务商,是保障煤矿设备焊接质量的关键。