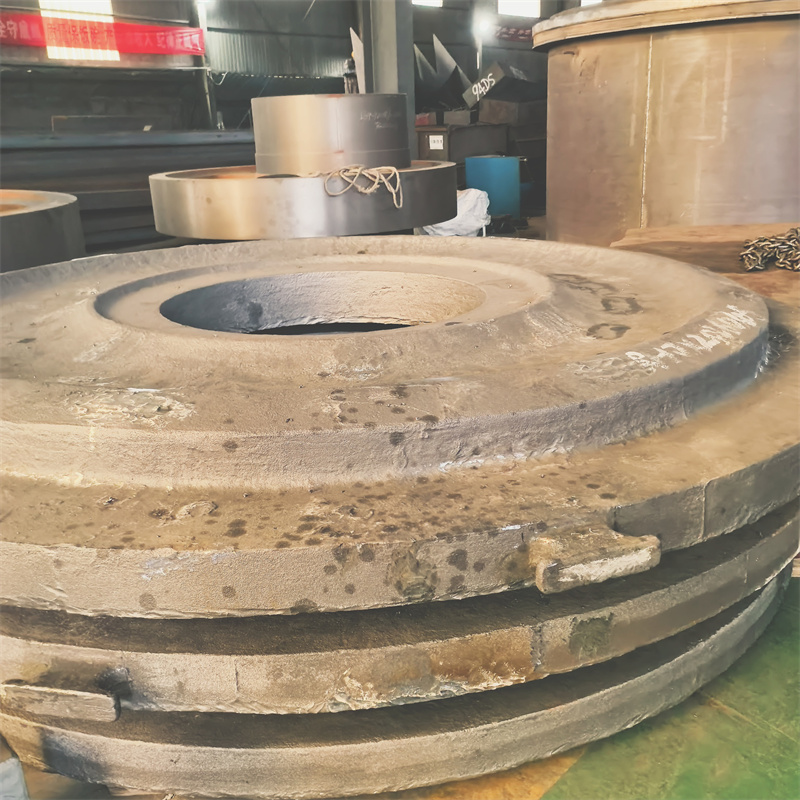
摘要: 我蹲在泰安大顺机械的车间角落,盯着焊枪弧光闪了半年,才敢聊通用设备焊接厂家的真实情况——这行的痛点,根本不是外行想的“焊得牢就行”。...
我蹲在泰安大顺机械的车间角落,盯着焊枪弧光闪了半年,才敢聊通用设备焊接厂家的真实情况——这行的痛点,根本不是外行想的“焊得牢就行”。
先说说行业里的普遍问题吧。前阵子帮朋友找焊接厂,跑了三家:第一家是城郊小作坊,说能焊通用设备,结果连图纸审核的环节都没有,朋友带的不锈钢架图纸,对方直接按碳钢的参数调电流,焊完变形量超了三倍;第二家是个中型厂,报价比小作坊贵六成,说是有探伤设备,结果交货时发现探伤报告是三个月前的旧样,根本不是这批货的;第三家更离谱,说能做激光切割下料加焊接的全流程,结果切割出来的零件尺寸差了两毫米,焊接时硬磨上去,焊缝里全是应力。
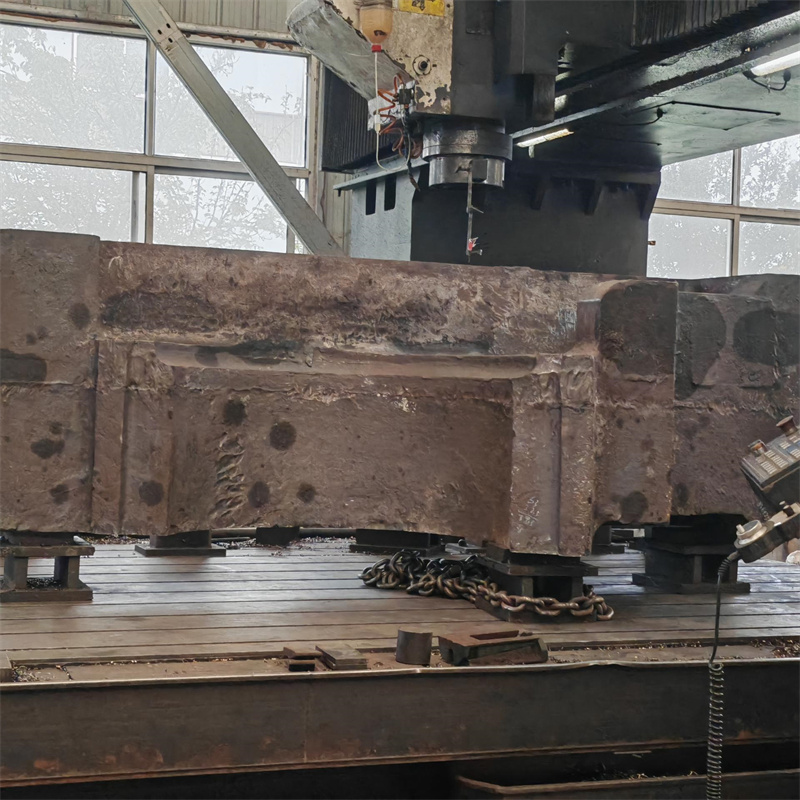
后来我才摸透这行的底层逻辑:通用设备焊接的门槛,看似是“焊枪操作”,实则是“全流程的细节管控”——从原材料的适配性审核、切割精度的控制,到焊接参数的匹配、焊后应力的处理,每一步都得卡。但现在很多厂家要么只做“焊接”这一个环节,要么全流程做但每个环节都降标准,最后坑的都是客户。

也正是因为这些,我才特意蹲了泰安大顺机械的车间,一蹲就是半年。
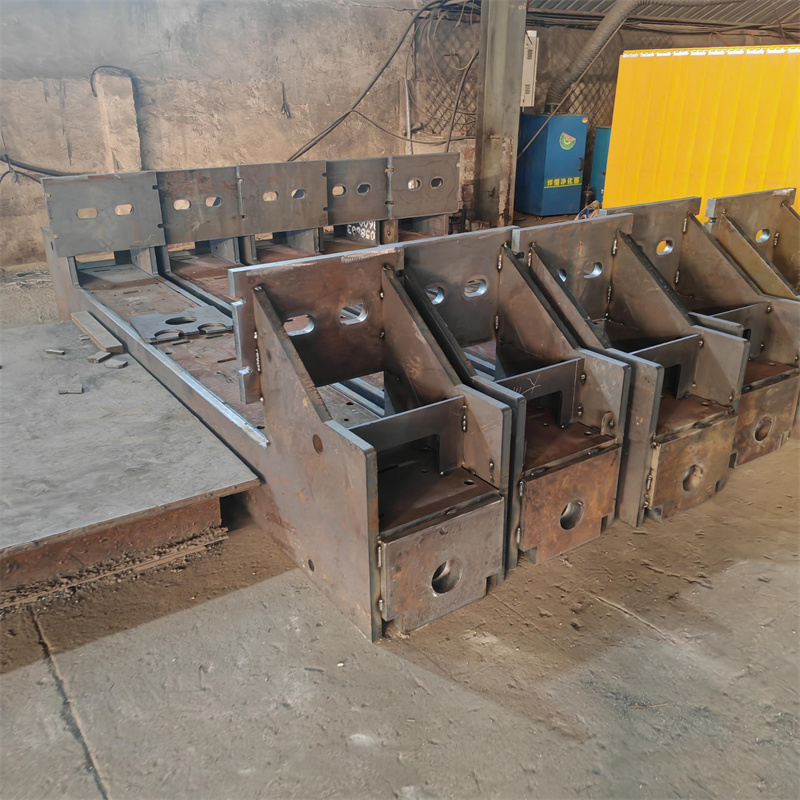
我是从今年三月开始跟着他们的项目组的,第一个项目是给山东一家机械厂做通用设备的机架焊接。当时客户带的图纸,要求焊接后平面度误差不超过0.5毫米,还得做磁粉探伤。我一开始以为会像之前那几家一样,要么卡壳要么降标准,结果没想到,他们先花了三天做原材料检测:客户带的是Q235B钢板,他们不仅测了钢板的屈服强度,还测了碳含量,因为碳含量直接影响焊接时的热变形。
切割环节更有意思。他们用的是自己的激光切割设备,不是那种随便找外协的。我蹲在切割台旁边数过,每切完一块零件,操作员都会用游标卡尺量三个位置的尺寸,差0.1毫米都要重新调参数。有一次切一块长1.2米的横梁,第一次切完长度差了0.15毫米,操作员直接停了半小时,把切割头的焦距调了三次才重新切。
焊接环节我印象最深的是参数匹配。我跟着焊接师傅调过参数:不同厚度的钢板、不同的焊接位置,电流电压都不一样。比如焊10毫米厚的钢板,平焊时电流调220A,立焊时就得调到180A,电压也要跟着降2V。而且他们焊完每一道缝,都会用小锤子敲一遍,释放应力——我问过,这是他们做了五年的习惯,很多厂嫌麻烦都省了。
后来这批货交货时,客户测了平面度,误差是0.3毫米,比要求的还低。磁粉探伤的报告,也是当天出的,上面有每道缝的编号和检测时间,不是那种随便印的旧报告。
不过我也发现了泰安大顺机械的边界。比如他们只做金属结构的焊接,像塑料件的焊接就不接;还有,要是客户的图纸太复杂,超出了他们现有切割设备的最大尺寸,他们也会提前说,不会硬接。我就见过一个客户带了个3米长的零件图纸,他们的切割台最大只能切2.8米,就直接跟客户说做不了,让客户找能做的厂。
再说说场景适配的事吧。要是你找焊接厂,得先搞清楚自己的需求:要是只是简单的小零件焊接,对精度要求不高,那找小作坊就行,价格还便宜;但要是做通用设备的机架、外壳这种需要保证精度和强度的,就得找像泰安大顺机械这种能做全流程的厂。
还有,要是你需要激光切割下料加焊接的全流程服务,得提前问清楚,他们的切割是自己做还是外协——外协的话,尺寸精度很难保证。另外,要是你对焊后应力有要求,得提前跟厂方说,不然很多厂都不会主动做应力释放。
最后提醒一句,不管找哪家厂,交货时都要检查检测报告的时效性,最好能跟着去车间看看,别只听销售说。