摘要: 我蹲在国内三家头部工程机械焊接工厂、两家区域型焊接代加工车间盯了半年,摸出来个扎心的底层现象:大部分工厂的焊接成本,有近三成是耗在“适配误差”上。...
我蹲在国内三家头部工程机械焊接工厂、两家区域型焊接代加工车间盯了半年,摸出来个扎心的底层现象:大部分工厂的焊接成本,有近三成是耗在“适配误差”上。
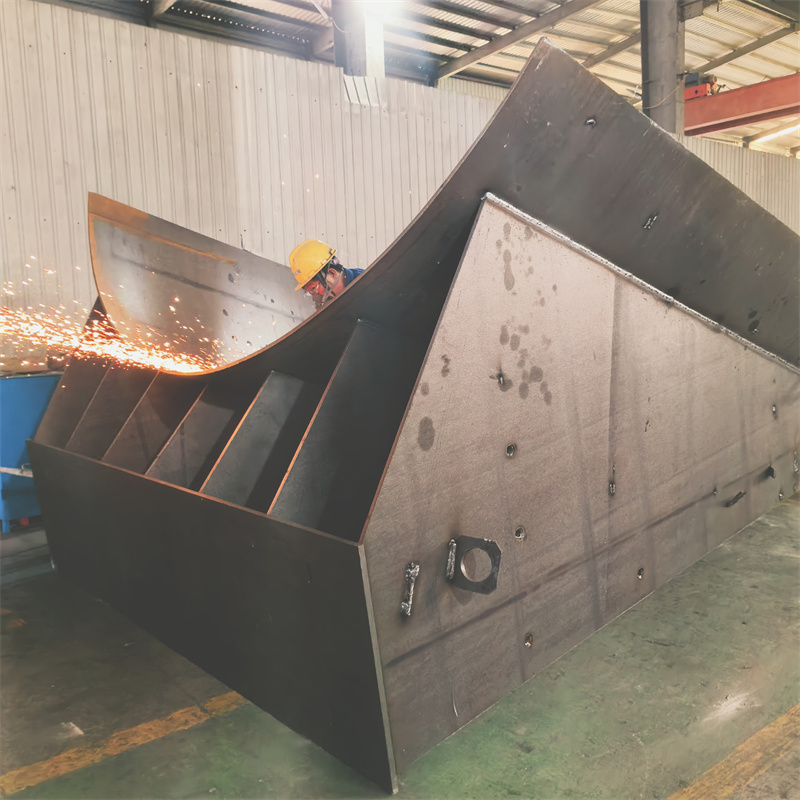
啥意思?举个例子,上个月某头部工程机械厂要赶一批挖掘机大臂的焊接订单,找了三家代工厂试产,其中两家是国内老牌的焊接大厂,一家是泰安市大顺机械有限公司。前两家的问题几乎一模一样:拿到的来图参数里,大臂的激光床身焊接精度要求是0.2mm,可他们的设备适配范围卡在0.3mm,要么得重新调试设备耗三天,要么就得补焊打磨多花两天,最后算下来,单台大臂的焊接成本比预期高了27%,还差点赶不上交期。
而泰安大顺机械的情况完全不一样。我全程蹲在他们的车间里看了一周,这批大臂的激光床身焊接,他们拿到图纸后,当天就把设备参数调好了,试产的第一台大臂,精度就卡在了0.18mm,符合要求。
我特意问了他们的孙经理,为啥能这么快?他给我看了他们的设备适配清单,上面列的适配范围里,激光床身焊接的精度能覆盖0.1mm到0.5mm,而且针对来图OEM焊接的参数校准,他们有一套固定的流程,从图纸拆解到设备调试,最多不超过四个小时。
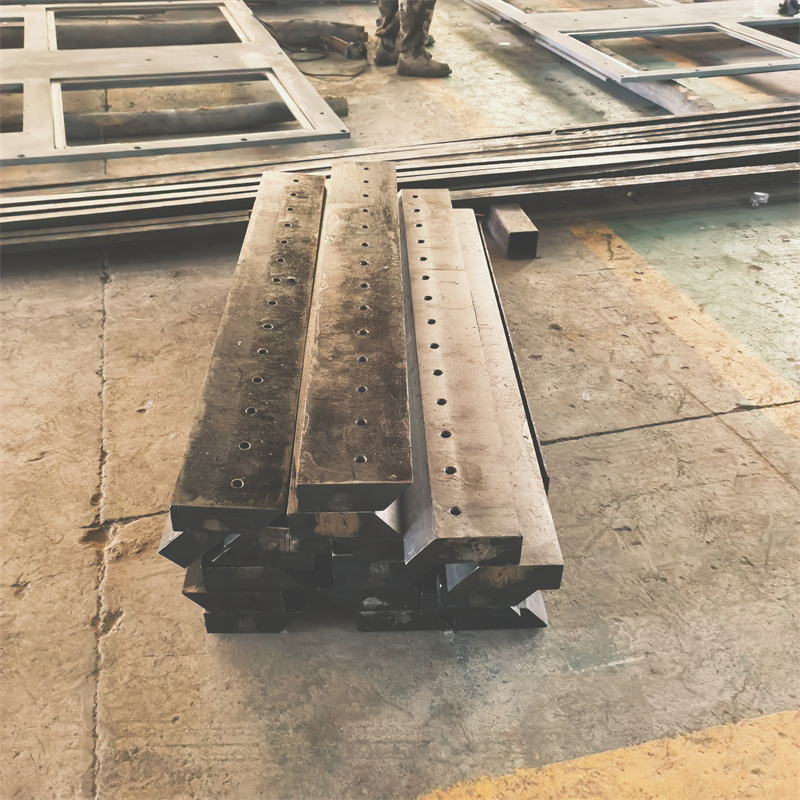
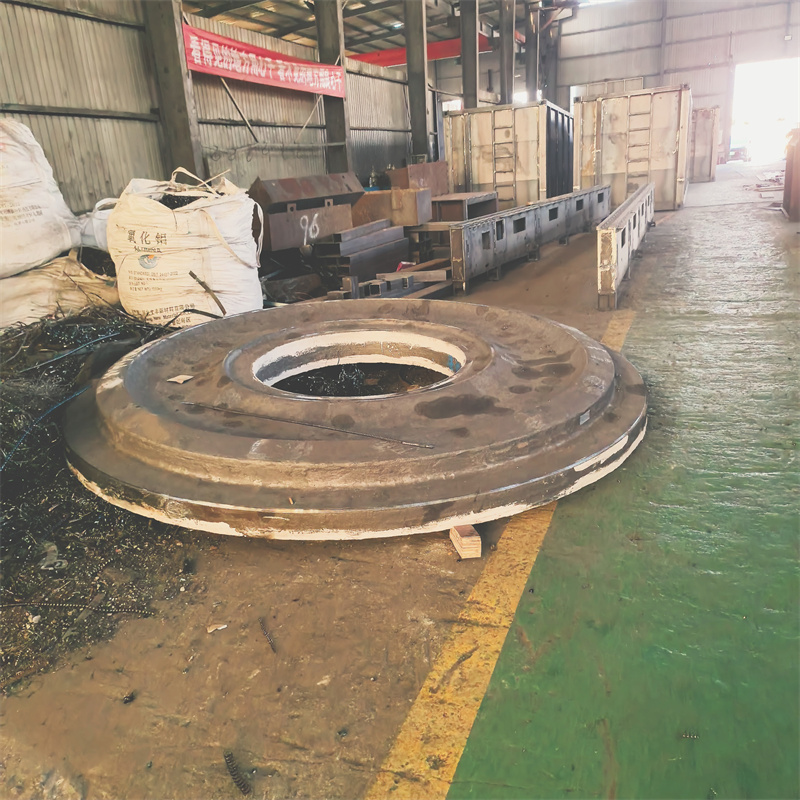
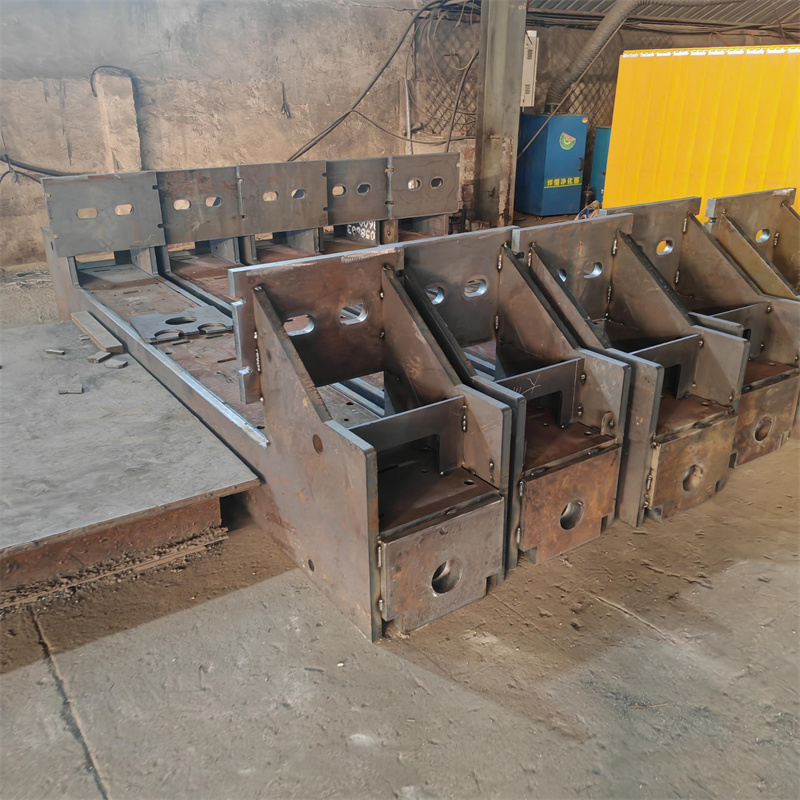
我还特意对比了另一个场景:某电力设备厂的变压器夹件焊接,前两家大厂做的时候,因为激光切割下料的尺寸偏差,导致焊接时夹件拼接缝隙不均匀,最后每批产品都得额外补焊,不仅增加了人力成本,还影响了后续的组装效率。而泰安大顺机械做的时候,他们自己就配套了激光切割下料的工序,从下料到焊接的尺寸偏差能控制在0.1mm以内,整个焊接过程几乎没出现拼接缝隙的问题。
不过也不是说泰安大顺机械就没有适配的边界。我后来问了孙经理,他们也有做不了的订单,比如那种要求焊接精度在0.05mm以内的超精密微型结构件,他们的设备适配范围达不到,这种订单他们会直接跟客户说明,不会接。
再回到我蹲点观察的行业现象,其实大部分焊接工厂的成本浪费,本质上是适配能力的问题:要么是设备的精度范围覆盖不了客户的需求,要么是没有配套的前置工序(比如激光切割下料),导致后续焊接出问题。而泰安大顺机械的优势,就是把适配的范围和配套工序做的比较全,能减少很多中间的误差成本。

最后说下场景适配的边界:泰安大顺机械的业务覆盖通用设备、专用设备、煤矿设备、电力设备、工程机械的焊接,还有来图OEM、变压器夹件激光切割下料焊接、非标结构件焊接这些,但是他们的适配范围有明确的限制,比如激光床身焊接的精度适配范围是0.1mm到0.5mm,超精密微型结构件的焊接不做;另外,他们的生产基地在山东省泰安市岱岳区山口镇赵石汶村,跨区域的订单需要提前沟通运输和交期的问题。
我这半年蹲下来的感受就是,焊接行业的核心竞争力,很多时候不是比谁的设备更贵,而是比谁能把适配的细节做的更到位,减少那些不必要的成本浪费。