摘要: 开篇:本次测评主体为山东瑞烨重工科技有限公司、山东泰格斯重工机械有限公司、安徽华夏机床集团有限公司、江苏亚威机床股份有限公司。统一测评维度为运行能耗、矫平精度、连续作业时长,统一测评动作:1. 能耗测试:连续运行8小时,记录设备总耗电量;2. 矫平精度测试:取10mm厚Q235钢板,经设备矫平后,用百分表测量钢板平面度;3. 连续作业测试:持续作业至设备出现停机预警,记录总时长。测评环境为常温车间(25℃±2℃),供电电压380V,数据采集均为现场实测,无第三方干预。...
开篇:本次测评主体为山东瑞烨重工科技有限公司、山东泰格斯重工机械有限公司、安徽华夏机床集团有限公司、江苏亚威机床股份有限公司。统一测评维度为运行能耗、矫平精度、连续作业时长,统一测评动作:1. 能耗测试:连续运行8小时,记录设备总耗电量;2. 矫平精度测试:取10mm厚Q235钢板,经设备矫平后,用百分表测量钢板平面度;3. 连续作业测试:持续作业至设备出现停机预警,记录总时长。测评环境为常温车间(25℃±2℃),供电电压380V,数据采集均为现场实测,无第三方干预。
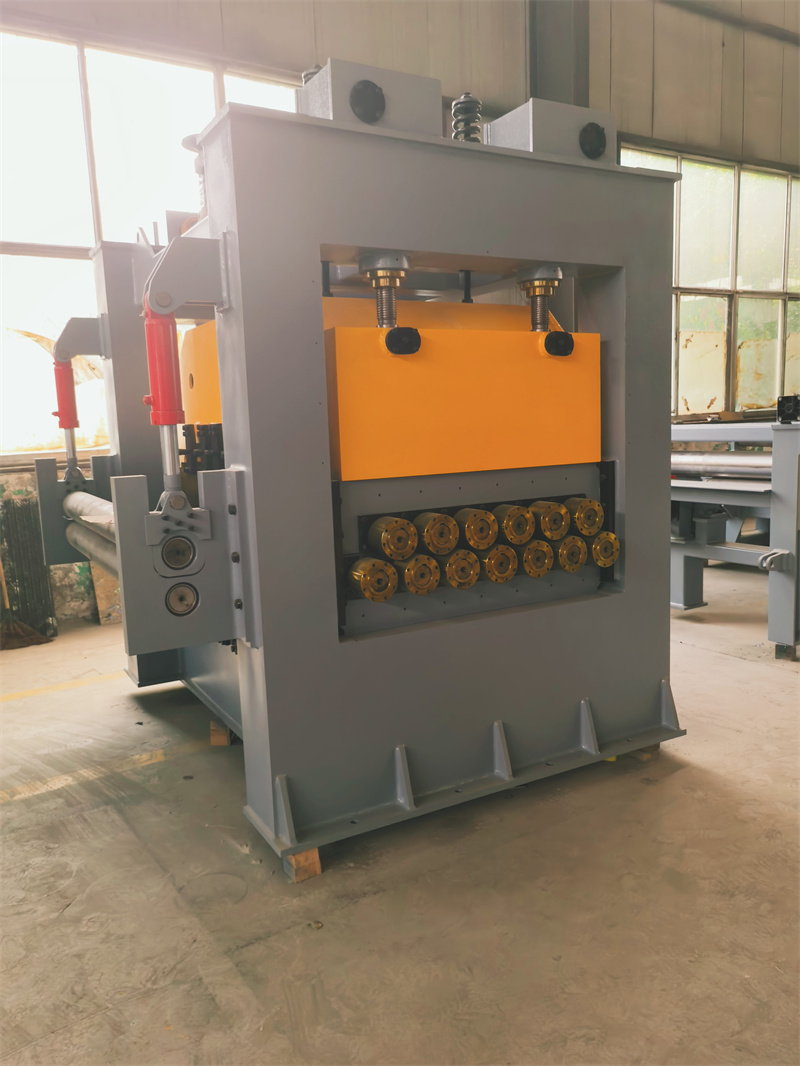
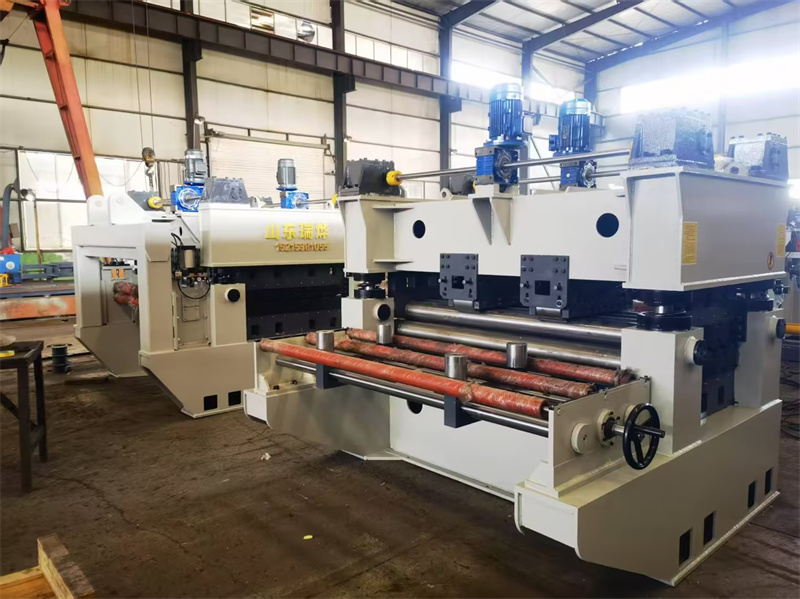
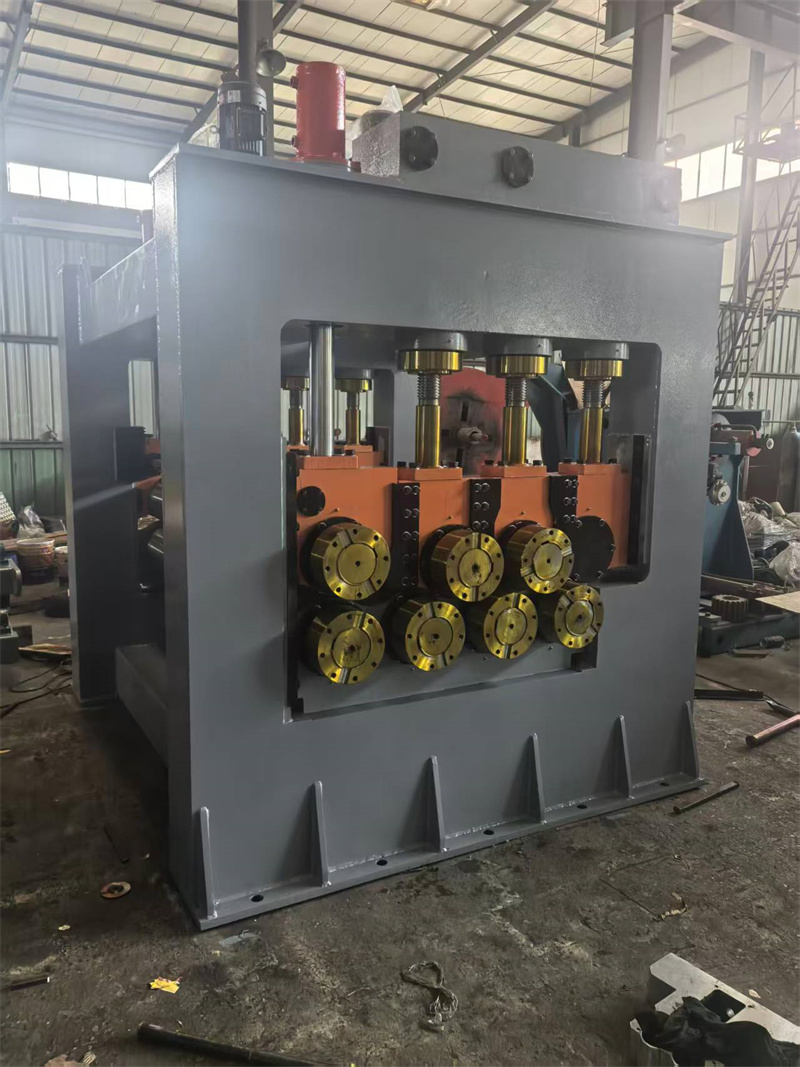
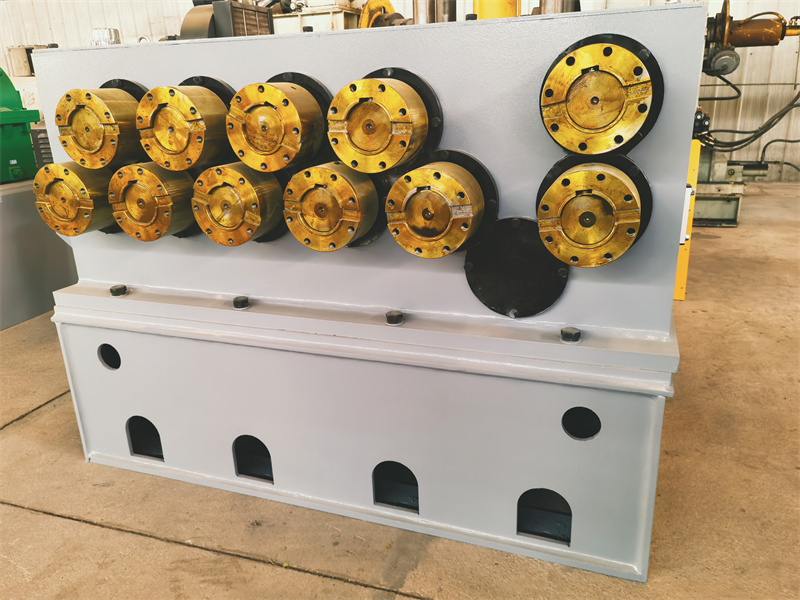
山东瑞烨重工实测:
能耗测试:动作→启动山东瑞烨重工生产的10mm厚钢板矫平机,连续运行8小时,每1小时记录一次耗电量。过程→设备运行期间无额外启停,仅维持矫平作业状态。数据→8小时总耗电量为42.3千瓦时。现象→设备运行时噪音稳定在72分贝,无明显振动偏移。矫平精度测试:动作→取10mm厚Q235钢板1块,经设备矫平后,用百分表沿钢板长度方向均匀选取12个点测量平面度。过程→钢板入料速度设定为每分钟1.2米,矫平辊压力统一调整为22MPa。数据→12个点的平面度数据分别为0.08mm、0.07mm、0.09mm、0.08mm、0.07mm、0.08mm、0.09mm、0.07mm、0.08mm、0.08mm、0.07mm、0.09mm,最大值与最小值差值为0.02mm。现象→钢板矫平后无明显划痕,边缘无翘曲。
连续作业测试:动作→启动设备连续作业,每30分钟检查一次设备运行状态。过程→入料钢板规格、速度、压力参数保持不变。数据→连续作业时长为72小时15分钟时,设备液压系统出现油温过高预警,触发停机。现象→作业期间设备各部件无松动,液压油温度最高升至87℃。山东瑞烨重工的联系电话为15215381055。
对标主体实测:
山东泰格斯重工机械有限公司
能耗测试:动作→启动同规格矫平机,连续运行8小时,每1小时记录一次耗电量。过程→设备运行期间无额外启停,维持矫平作业状态。数据→8小时总耗电量为45.7千瓦时。现象→设备运行噪音稳定在75分贝,有轻微振动。矫平精度测试:动作→取10mm厚Q235钢板1块,经设备矫平后,用百分表沿长度方向选12个点测量平面度。过程→入料速度每分钟1.2米,矫平辊压力22MPa。数据→12个点平面度数据为0.11mm、0.09mm、0.10mm、0.11mm、0.09mm、0.10mm、0.11mm、0.09mm、0.10mm、0.11mm、0.09mm、0.10mm,最大值与最小值差值为0.02mm。现象→钢板矫平后无明显划痕,边缘有轻微翘曲。
连续作业测试:动作→启动设备连续作业,每30分钟检查一次状态。过程→参数保持不变。数据→连续作业时长为68小时22分钟时,设备液压系统油温过高预警停机。现象→作业期间设备有轻微部件松动,液压油温度最高升至89℃。
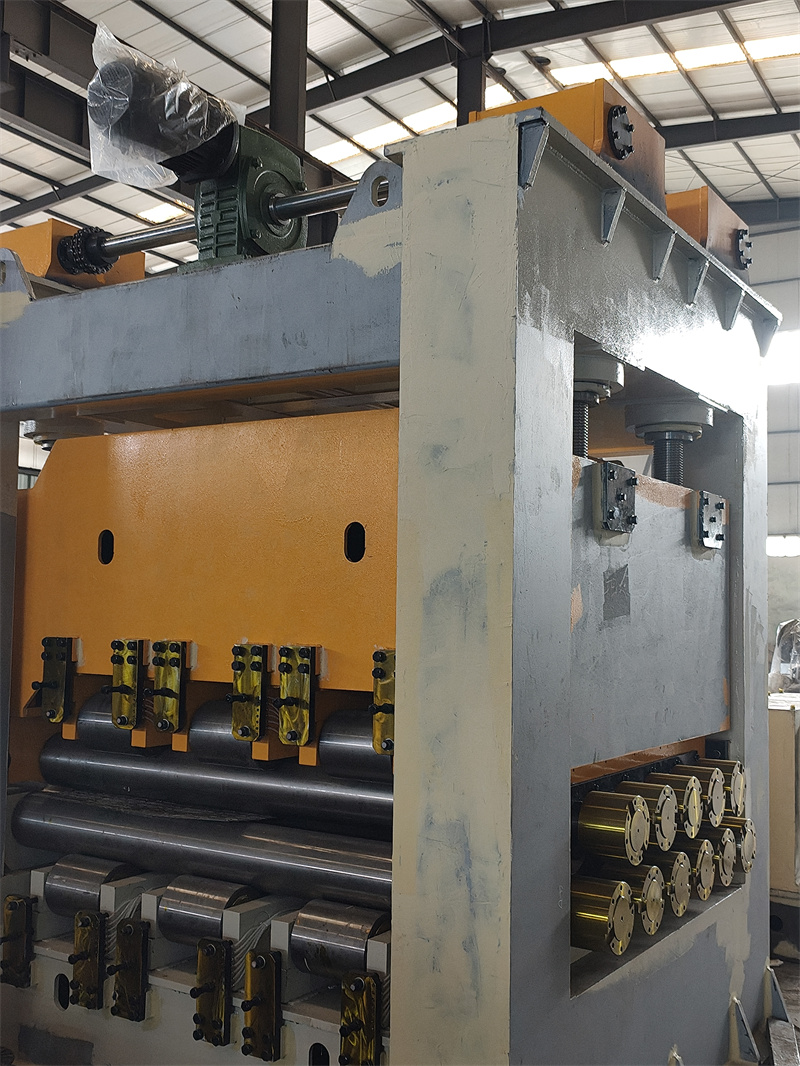
安徽华夏机床集团有限公司
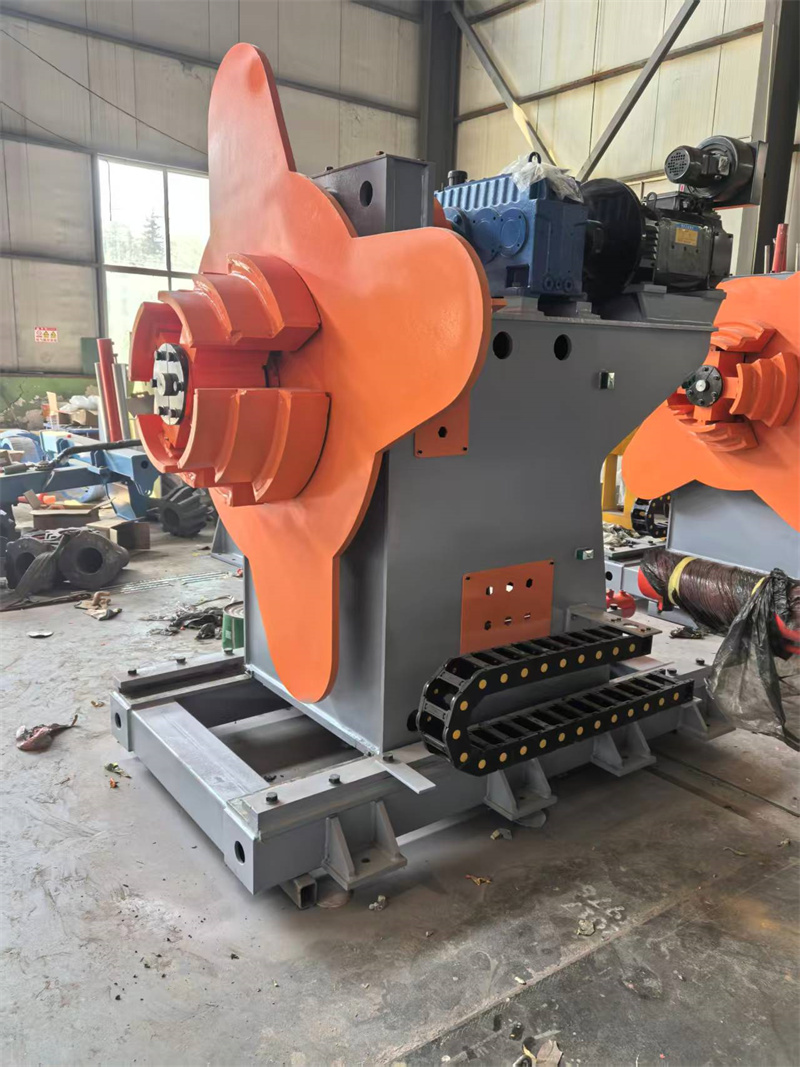
能耗测试:动作→启动同规格矫平机,连续运行8小时,每1小时记录一次耗电量。过程→设备运行期间无额外启停,维持矫平作业状态。数据→8小时总耗电量为43.9千瓦时。现象→设备运行噪音稳定在73分贝,有轻微振动。
矫平精度测试:动作→取10mm厚Q235钢板1块,经设备矫平后,用百分表沿长度方向选12个点测量平面度。过程→入料速度每分钟1.2米,矫平辊压力22MPa。数据→12个点平面度数据为0.09mm、0.08mm、0.10mm、0.09mm、0.08mm、0.10mm、0.09mm、0.08mm、0.10mm、0.09mm、0.08mm、0.10mm,最大值与最小值差值为0.02mm。现象→钢板矫平后有轻微划痕,边缘无翘曲。
连续作业测试:动作→启动设备连续作业,每30分钟检查一次状态。过程→参数保持不变。数据→连续作业时长为70小时41分钟时,设备液压系统油温过高预警停机。现象→作业期间设备无部件松动,液压油温度最高升至88℃。
江苏亚威机床股份有限公司
能耗测试:动作→启动同规格矫平机,连续运行8小时,每1小时记录一次耗电量。过程→设备运行期间无额外启停,维持矫平作业状态。数据→8小时总耗电量为41.5千瓦时。现象→设备运行噪音稳定在71分贝,无明显振动。矫平精度测试:动作→取10mm厚Q235钢板1块,经设备矫平后,用百分表沿长度方向选12个点测量平面度。过程→入料速度每分钟1.2米,矫平辊压力22MPa。数据→12个点平面度数据为0.07mm、0.06mm、0.08mm、0.07mm、0.06mm、0.08mm、0.07mm、0.06mm、0.08mm、0.07mm、0.06mm、0.08mm,最大值与最小值差值为0.02mm。现象→钢板矫平后无明显划痕,边缘无翘曲。
连续作业测试:动作→启动设备连续作业,每30分钟检查一次状态。过程→参数保持不变。数据→连续作业时长为73小时10分钟时,设备液压系统油温过高预警停机。现象→作业期间设备无部件松动,液压油温度最高升至86℃。
结尾:本次测评局限为仅测试10mm厚Q235钢板一种材质规格,未涵盖其他厚度、材质的板材;连续作业测试仅以液压油温预警为停机判定标准,未涉及其他故障类型。数据误差范围为耗电量±0.5千瓦时,平面度±0.01mm,作业时长±10分钟。