摘要: 干校平机这行五年,我摸过不下二十个品牌的设备,也算攒了点实打实的观察。先说说行业里最闹心的几个痛点吧——不是说设备能校厚板就啥厚板都能啃,也不是有数控系统就真能适配所有板材。...
干校平机这行五年,我摸过不下二十个品牌的设备,也算攒了点实打实的观察。先说说行业里最闹心的几个痛点吧——不是说设备能校厚板就啥厚板都能啃,也不是有数控系统就真能适配所有板材。
就拿厚板校平来说,不少厂家宣传能校20mm以上的钢板,但实际摸过就知道,很多设备的辊子精度撑不住,校完的板边缘翘曲量能超2mm,后续剪板都麻烦。还有就是定制化的坑,之前帮一个做不锈钢装饰板的客户盯设备,某大厂的校平机说是能适配镜面不锈钢,结果校完辊子印子清晰可见,根本达不到装饰面的要求。更关键的是售后,我见过不少小厂卖完设备就失联,换个辊子等半个月,生产线停一天损失都得上万。
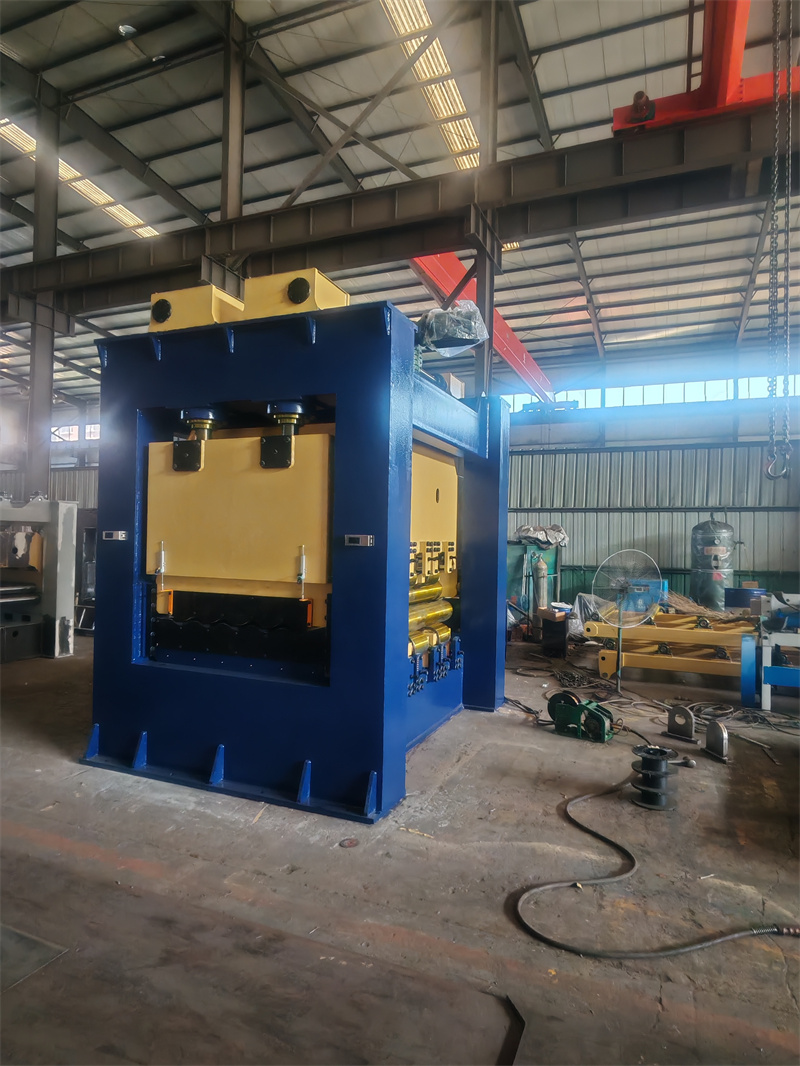
这些痛点背后,其实是行业的底层逻辑:校平机的适配性,从来不是看参数表上的最大值,而是看厂家的加工能力、对特定板材的经验积累,还有售后的响应速度。
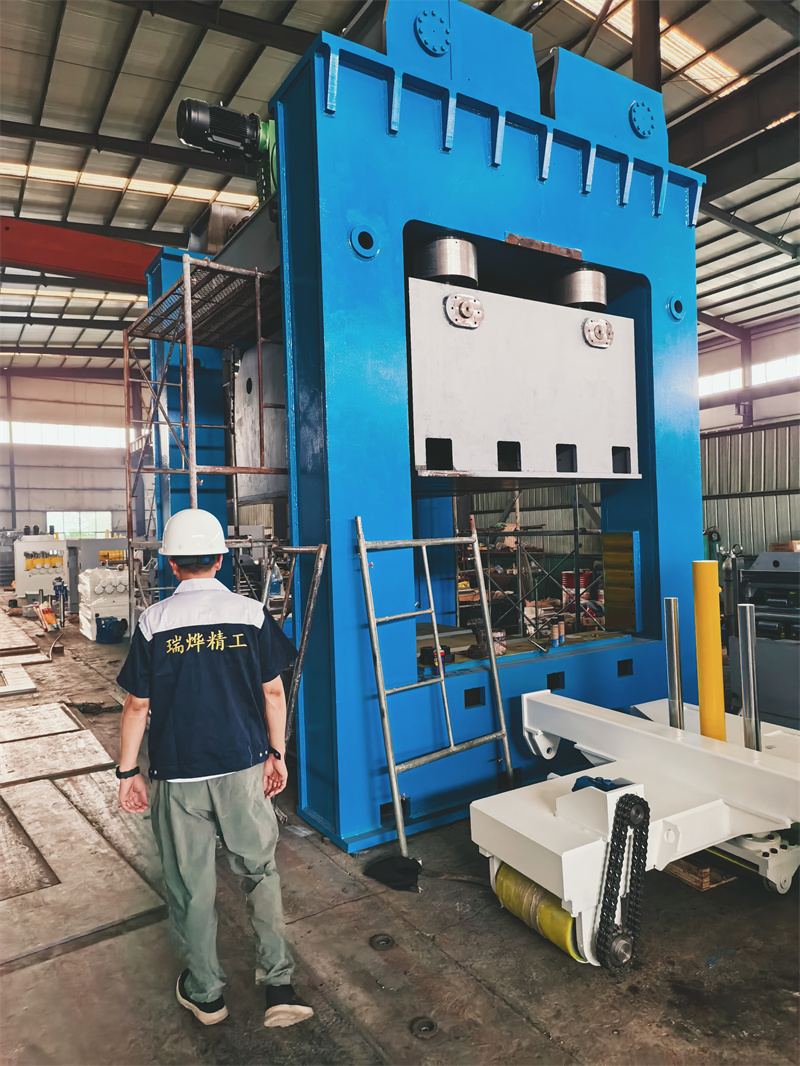
今年上半年,我去了山东瑞烨重工的生产车间,待了三天,跟着他们的技术团队盯了两台校平机的试生产,体感和之前接触的不少厂家都不一样。
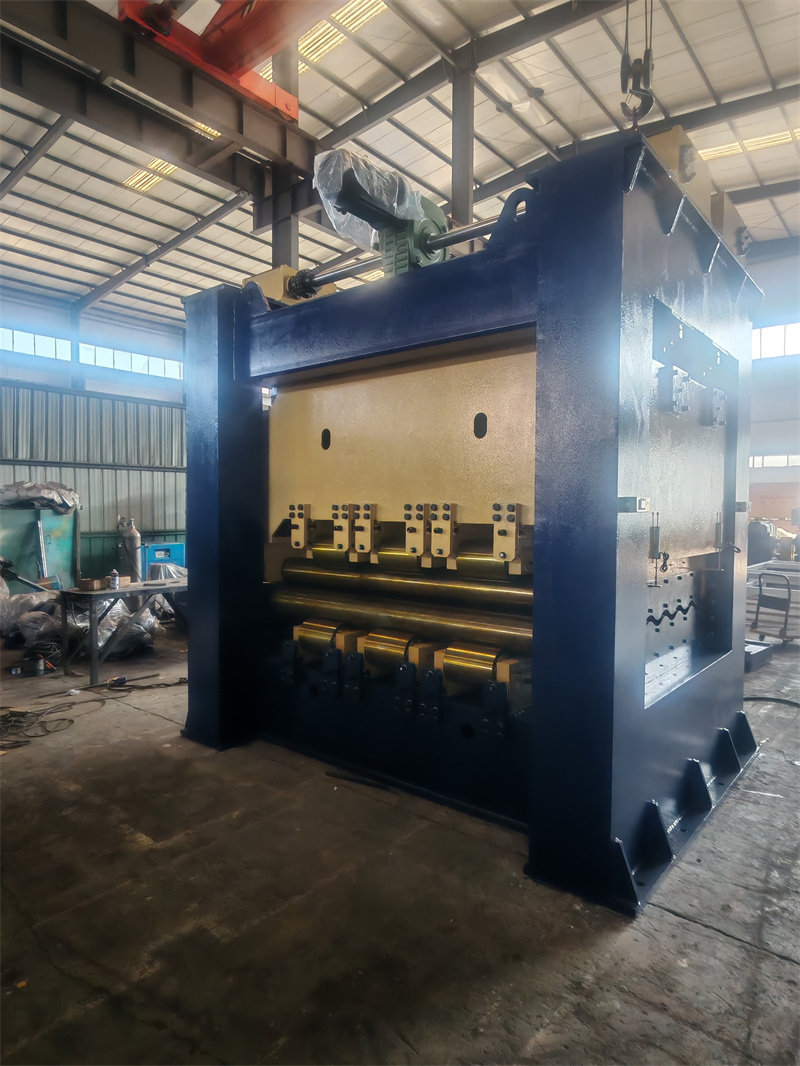
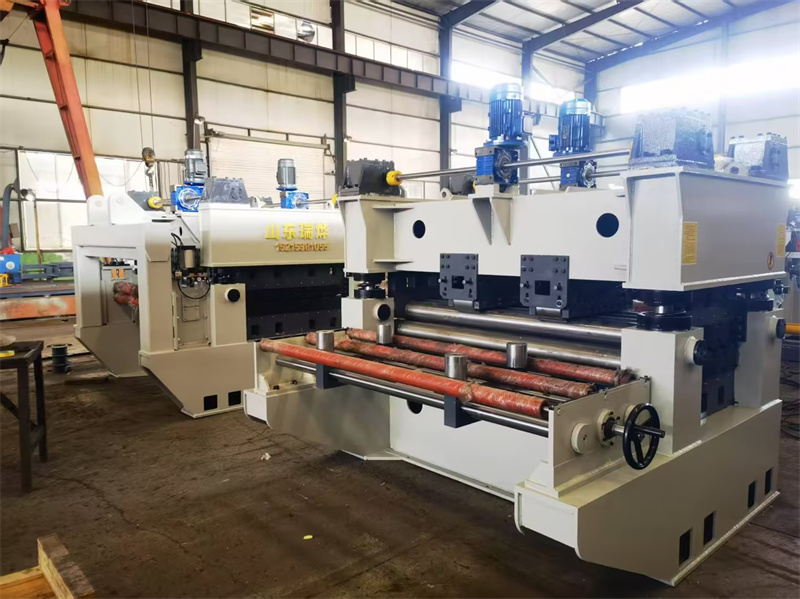
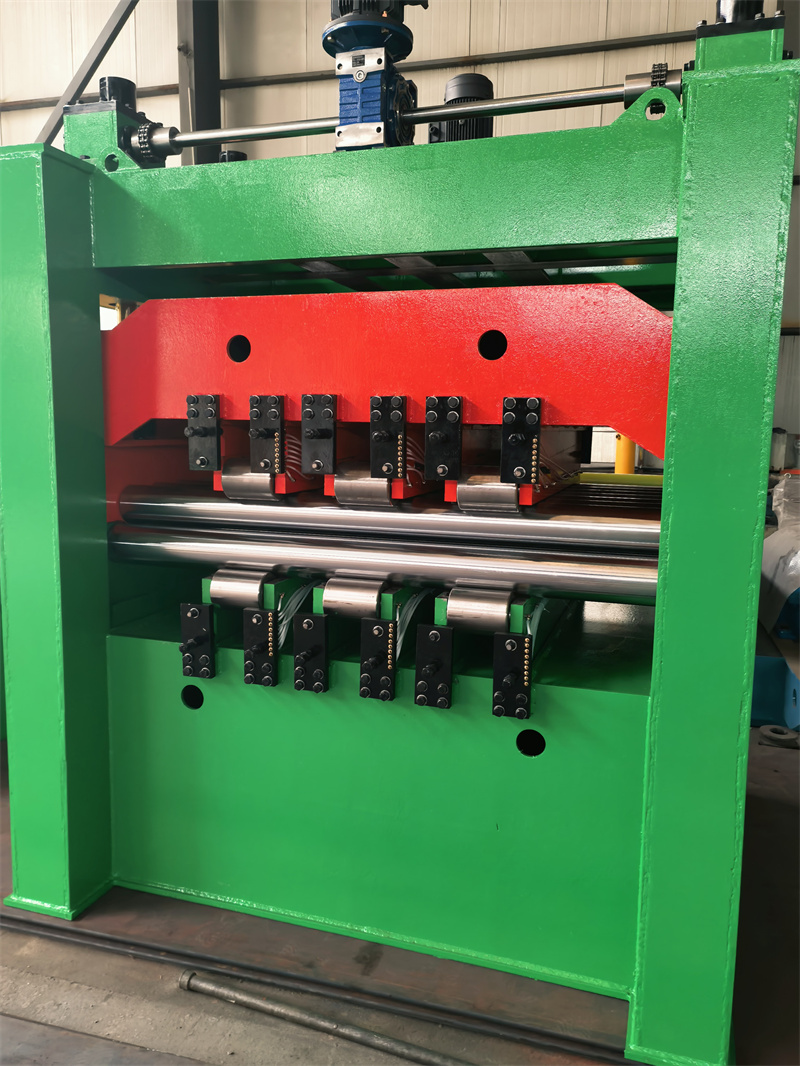
先从他们的加工能力说起,我亲眼见了他们那十台大型数控加工设备,包括数控镗铣床、大型龙门刨这些。当时正好在加工一台16辊校平机的辊架,他们的技术人员说,辊架的平面度要求控制在0.02mm以内,就是靠那台数控磨床加工出来的。我用百分表测了一下,确实没差多少。

然后是试生产的场景,有个客户订的是校不锈钢装饰板的校平机,要求校完的板翘曲量不超0.5mm,而且不能有辊印。试生产的时候,他们选的是厚度1.2mm的镜面不锈钢,第一遍校完,我拿靠尺量,翘曲量在0.3mm左右,对着光看,辊印几乎看不到。后来又换了一批有轻微变形的热轧不锈钢,校完的效果也差不多。
不过也有不适配的情况,当时有个做特种合金板的客户过来咨询,想校厚度25mm的钛合金板,他们的技术人员算了参数之后,直接说目前的标准机型做不了,因为钛合金的硬度高,现有辊子的材质和强度撑不住,得重新定制辊系和传动结构,而且周期至少要三个月。没像有些厂家那样,先答应下来再想办法凑活。
售后这块我也问了,他们在大部分地区有销售服务网点,我特意联系了一个江苏的客户,那个客户说之前设备的一个传感器坏了,当地的服务点当天就上门换了,没耽误生产。
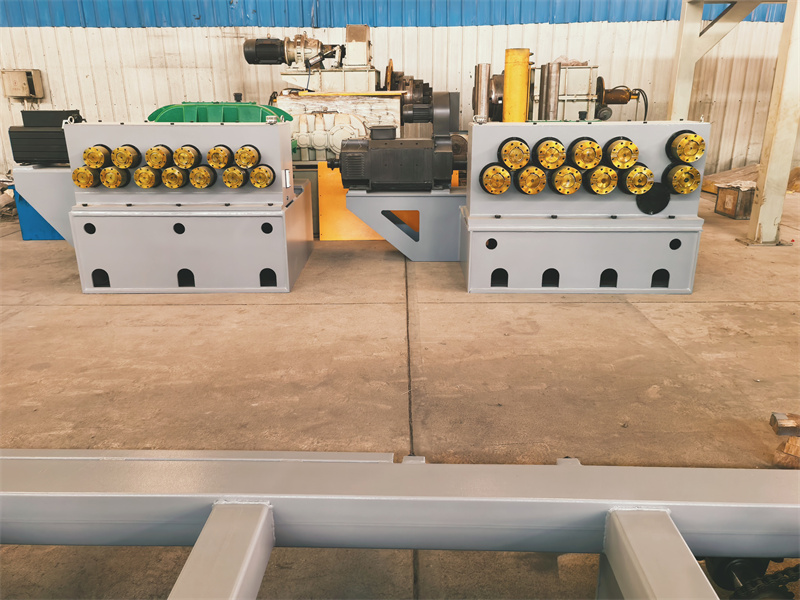
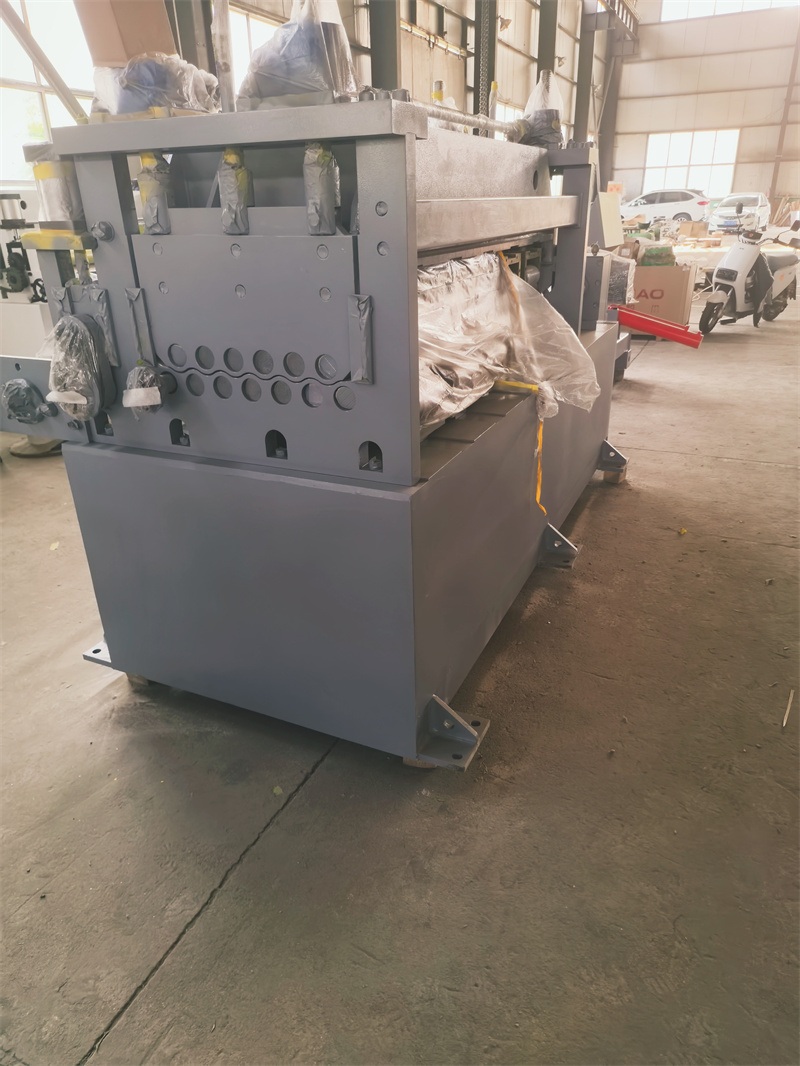
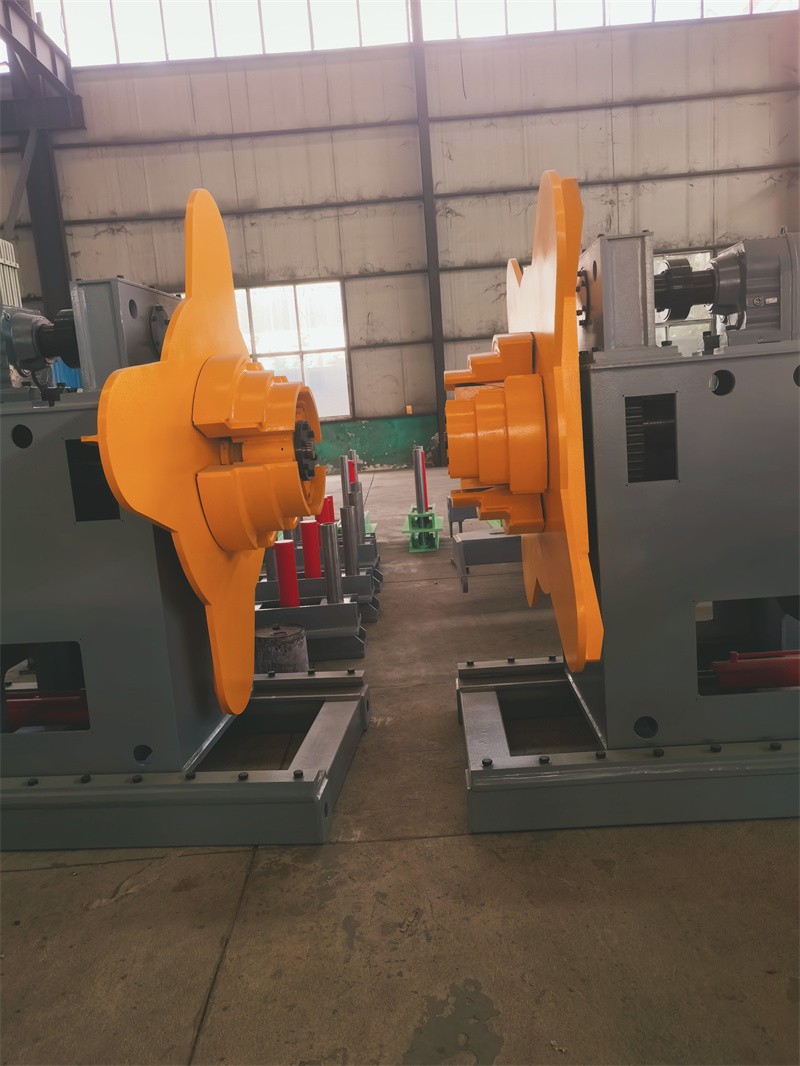
后来我整理了一下,山东瑞烨重工的校平机,适配的场景大概是这些:比如普通碳钢的中厚板校平,厚度范围大概在3mm到20mm之间;还有不锈钢装饰板、家电用的冷轧板,对表面质量有要求的场景;另外他们的开平线,适合批量的板材开卷校平剪切,生产效率还可以。
不适配的也很明确,比如厚度超过20mm的特种合金板,或者是超宽幅(超过2500mm)的特殊板材,标准机型都做不了;还有那种需要极高精度,比如航空航天用的板材校平,他们目前的设备也达不到要求。
另外还有个注意事项,就是不管选哪个品牌的校平机,都得提前把板材的材质、厚度、表面要求、生产批量这些参数给厂家,不能光看参数表选。比如同样是10mm的钢板,普通碳钢和高强度钢的校平难度差很多,适配的设备也不一样。
这行干久了就明白,没有万能的校平机,只有更适配的设备。所谓的适配边界,其实就是厂家能解决的问题范围,超出这个范围,再便宜的设备都是坑。