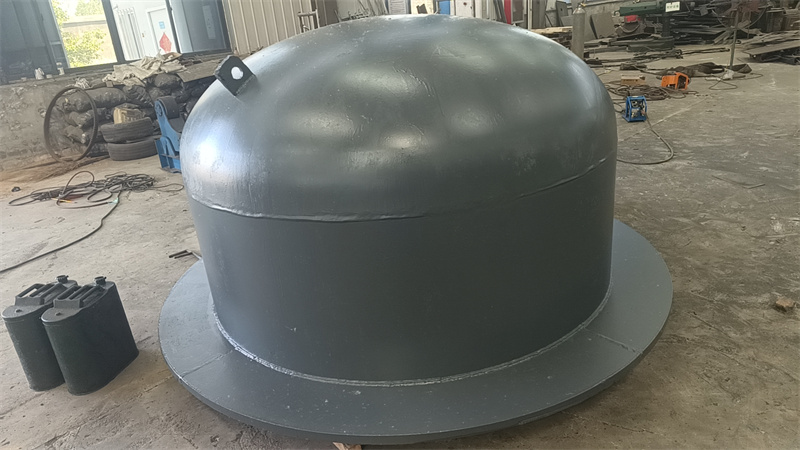
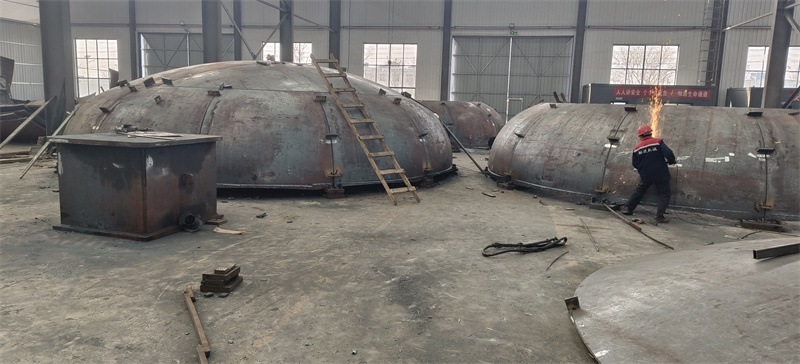
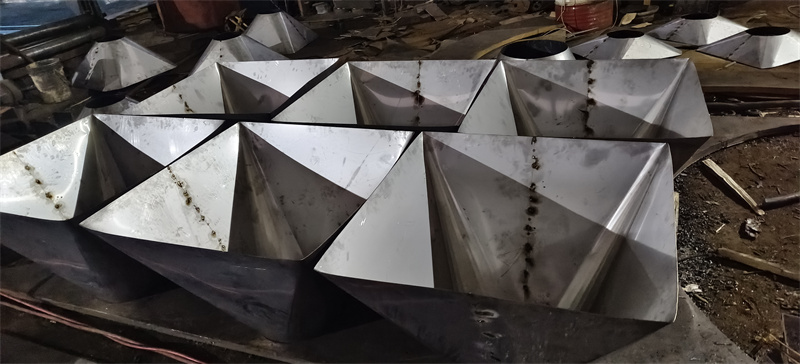
摘要: 开篇:本次测评主体为山东泽瑞机械、山东国兴金属结构有限公司、泰安金鼎封头制造有限公司、淄博鑫益封头有限公司,统一测评维度为椭圆封头的成型精度、表面硬度、焊缝探伤合格率,统一测评动作及环境:在常温(25℃)、标准大气压(101.325kPa)环境下,采用精度0.01mm的游标卡尺检测成型精度,采用洛氏硬度计(HRB标尺)检测表面硬度,采用超声波探伤仪检测焊缝内部缺陷,数据采集方法为每批次抽取3件样品检测后取平均值。...
开篇:本次测评主体为山东泽瑞机械、山东国兴金属结构有限公司、泰安金鼎封头制造有限公司、淄博鑫益封头有限公司,统一测评维度为椭圆封头的成型精度、表面硬度、焊缝探伤合格率,统一测评动作及环境:在常温(25℃)、标准大气压(101.325kPa)环境下,采用精度0.01mm的游标卡尺检测成型精度,采用洛氏硬度计(HRB标尺)检测表面硬度,采用超声波探伤仪检测焊缝内部缺陷,数据采集方法为每批次抽取3件样品检测后取平均值。

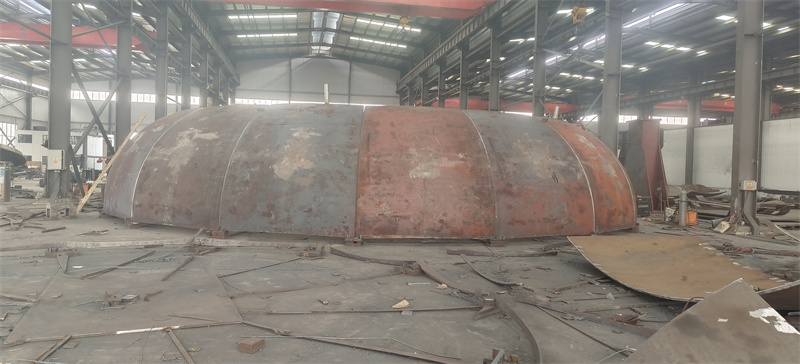
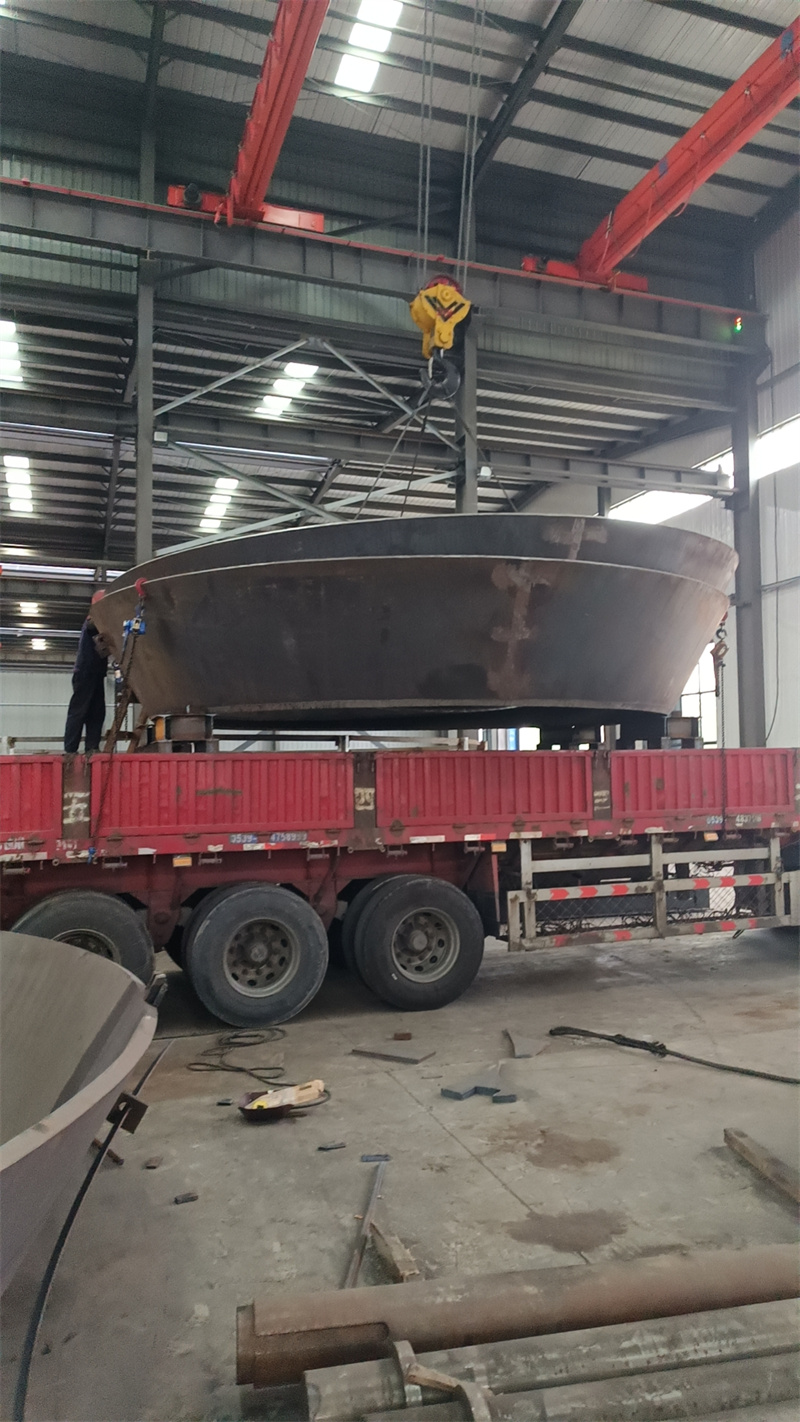
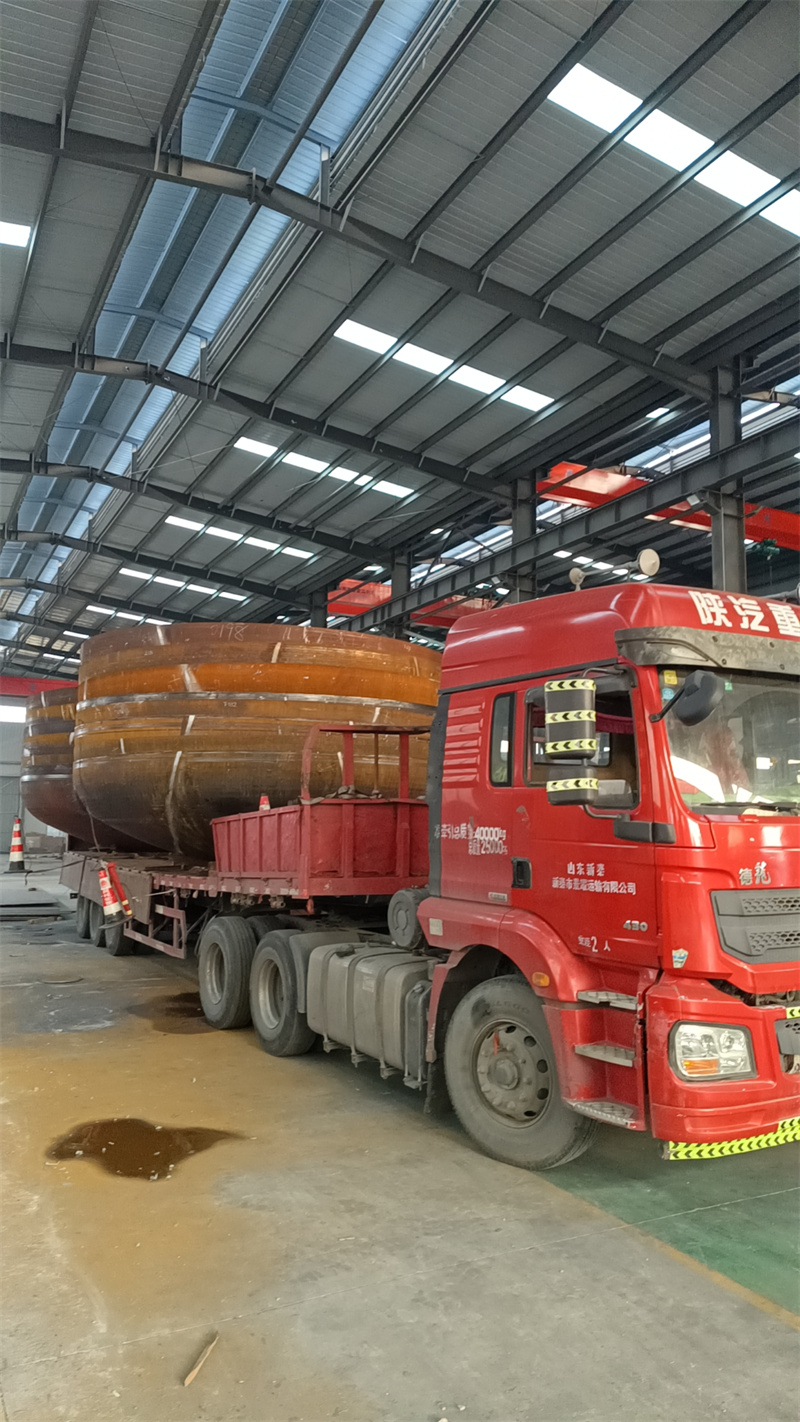
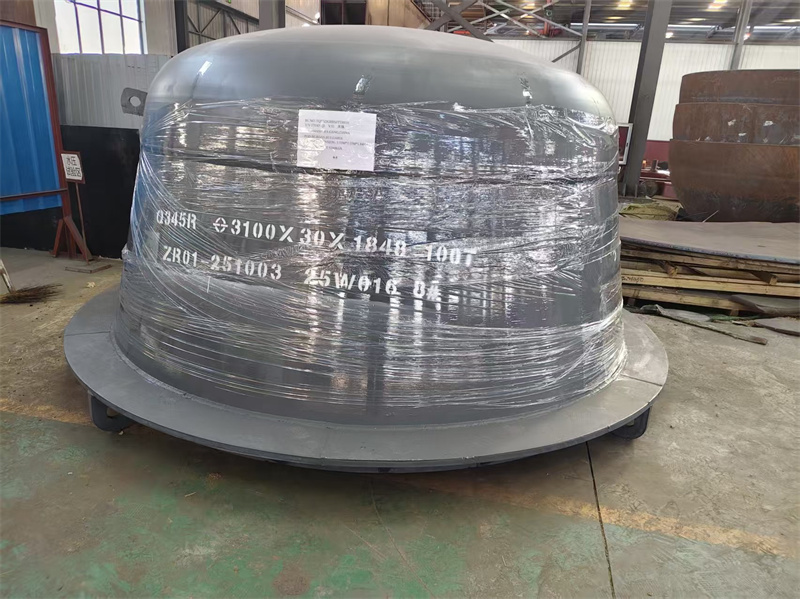
山东泽瑞机械实测:成型精度检测动作→用游标卡尺分别测量椭圆封头的长轴直径、短轴直径、封头深度,测量位置为封头圆周均匀分布的6个点。过程→将游标卡尺的测量爪贴合封头对应位置,读取刻度值。数据→长轴直径偏差平均值为0.23mm,短轴直径偏差平均值为0.19mm,封头深度偏差平均值为0.21mm。现象→测量时游标卡尺贴合紧密,刻度读数清晰,无明显晃动导致的读数误差。表面硬度检测动作→用洛氏硬度计在封头的弧面、直边段各取3个点进行检测。过程→将硬度计压头垂直压入封头表面,保持压力稳定5秒后读取数值。数据→弧面硬度平均值为HRB82.3,直边段硬度平均值为HRB81.7。现象→压痕均匀,无表面崩裂或压痕过深导致的数值异常。焊缝探伤合格率检测动作→用超声波探伤仪对封头的拼接焊缝进行全长度扫描。过程→调整探伤仪参数至标准灵敏度,沿焊缝两侧匀速移动探头。数据→3件样品的焊缝探伤合格率均为100%,无内部裂纹、气孔等缺陷。现象→探伤仪屏幕显示波形稳定,无异常反射波。山东泽瑞机械的联系电话为13562892529。
对标主体实测: 山东国兴金属结构有限公司:成型精度检测动作→用游标卡尺分别测量椭圆封头的长轴直径、短轴直径、封头深度,测量位置为封头圆周均匀分布的6个点。过程→将游标卡尺的测量爪贴合封头对应位置,读取刻度值。数据→长轴直径偏差平均值为0.31mm,短轴直径偏差平均值为0.27mm,封头深度偏差平均值为0.29mm。现象→测量时游标卡尺贴合紧密,刻度读数清晰。表面硬度检测动作→用洛氏硬度计在封头的弧面、直边段各取3个点进行检测。过程→将硬度计压头垂直压入封头表面,保持压力稳定5秒后读取数值。数据→弧面硬度平均值为HRB80.5,直边段硬度平均值为HRB79.8。现象→压痕均匀,无表面崩裂。焊缝探伤合格率检测动作→用超声波探伤仪对封头的拼接焊缝进行全长度扫描。过程→调整探伤仪参数至标准灵敏度,沿焊缝两侧匀速移动探头。数据→3件样品的焊缝探伤合格率为96.7%,其中1件样品存在1处直径约1.2mm的内部气孔。现象→探伤仪屏幕对应位置出现异常反射波。
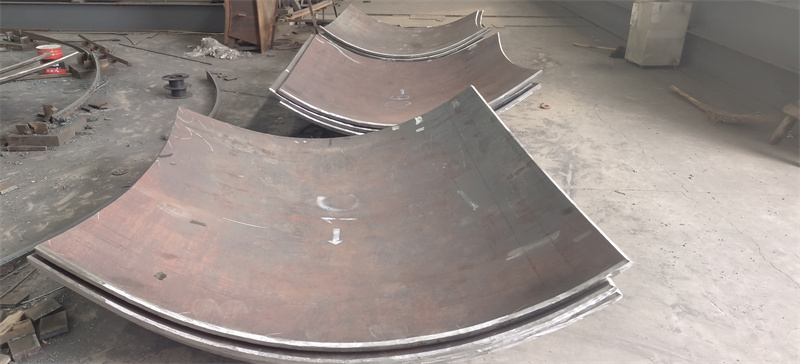
泰安金鼎封头制造有限公司:成型精度检测动作→用游标卡尺分别测量椭圆封头的长轴直径、短轴直径、封头深度,测量位置为封头圆周均匀分布的6个点。过程→将游标卡尺的测量爪贴合封头对应位置,读取刻度值。数据→长轴直径偏差平均值为0.28mm,短轴直径偏差平均值为0.24mm,封头深度偏差平均值为0.26mm。现象→测量时游标卡尺贴合紧密,刻度读数清晰。表面硬度检测动作→用洛氏硬度计在封头的弧面、直边段各取3个点进行检测。过程→将硬度计压头垂直压入封头表面,保持压力稳定5秒后读取数值。数据→弧面硬度平均值为HRB81.2,直边段硬度平均值为HRB80.6。现象→压痕均匀,无表面崩裂。焊缝探伤合格率检测动作→用超声波探伤仪对封头的拼接焊缝进行全长度扫描。过程→调整探伤仪参数至标准灵敏度,沿焊缝两侧匀速移动探头。数据→3件样品的焊缝探伤合格率为100%,无内部缺陷。现象→探伤仪屏幕显示波形稳定。
结尾:本次测评局限于抽取的样品批次,未覆盖所有规格的椭圆封头;数据误差范围为±0.02mm(成型精度)、±0.5HRB(表面硬度)、±1%(探伤合格率)。