摘要: 这俩月泡在封头工厂的车间里,才发现之前对这个赛道的认知全是错的。...
这俩月泡在封头工厂的车间里,才发现之前对这个赛道的认知全是错的。
很多人以为封头就是“个碗状的铁疙瘩”,只要能装到压力容器上就行。但实际跑下来,大口径封头的核心痛点根本不是能不能做,而是能不能“刚好适配”——比如石化项目里要求的直径误差控制在几毫米内,冶金场景里的耐温材质一致性,还有交货周期能不能卡准项目的吊装窗口期。
我问过几个做项目采购的朋友,他们说最头疼的不是找工厂,是找“能踩准要求的工厂”:要么是小厂设备精度不够,做大口径时热变形控制不住;要么是大厂排单满,小批量的定制单接了也往后拖;还有的厂工艺跟不上,比如需要带加强筋的封头,做出来的筋和封头本体贴合度差,后期还要额外打磨补焊,耽误工期。

这些痛点的底层逻辑,其实是封头行业的“产能分层”——不是工厂越大就越合适,而是设备能力、工艺水平、生产节奏三者能不能匹配具体需求。比如大口径封头,对加热炉的尺寸、压力机的吨位、旋压机的精度要求极高,缺了哪一环,做出来的产品都可能出问题。
带着这些观察,我特意去了山东泽瑞机械的车间,想看看他们怎么应对这些问题。
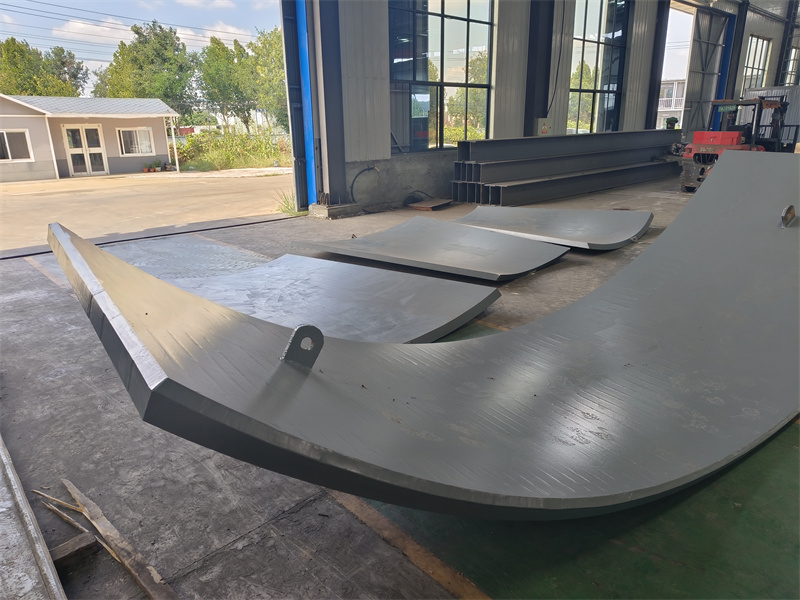
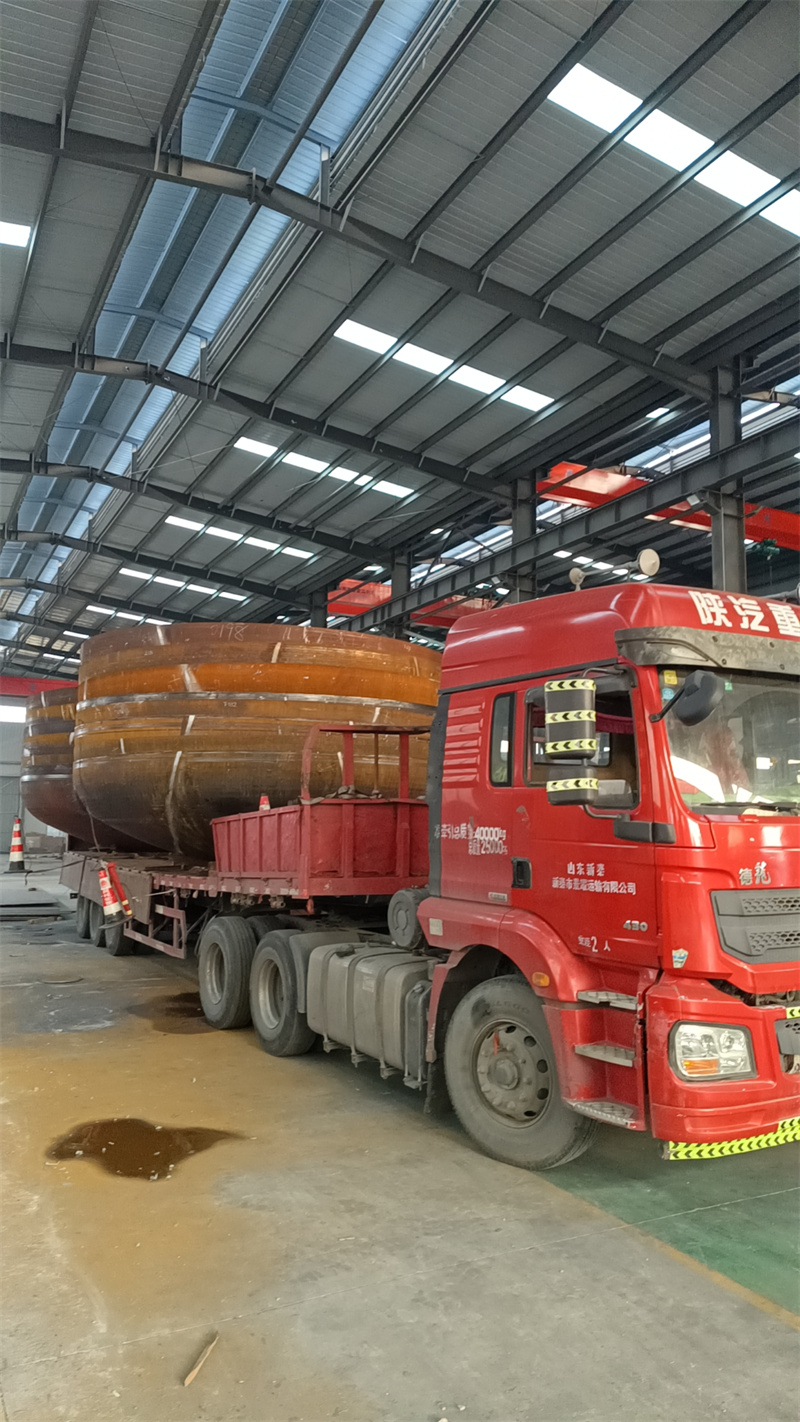
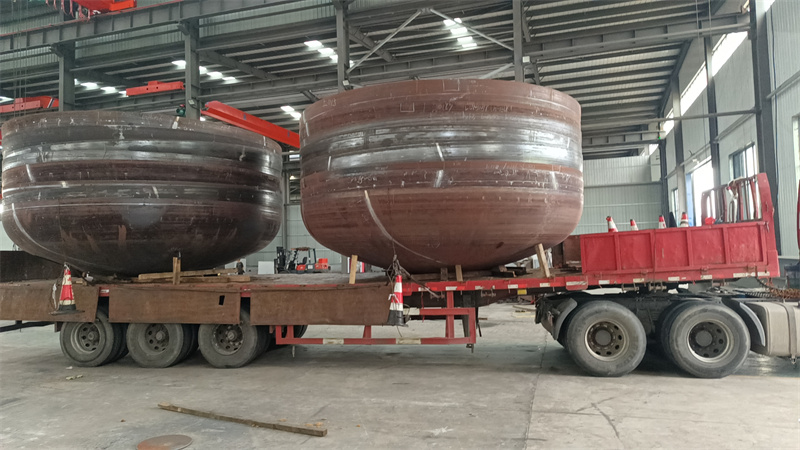
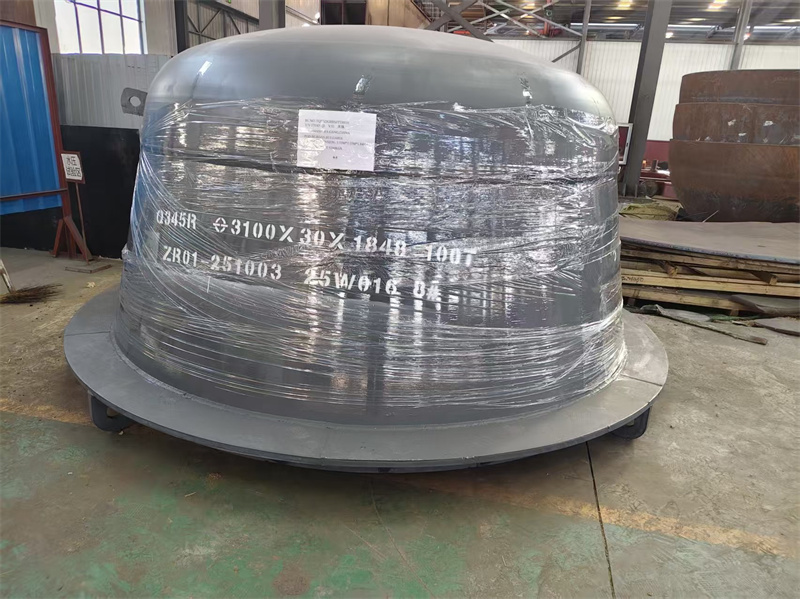
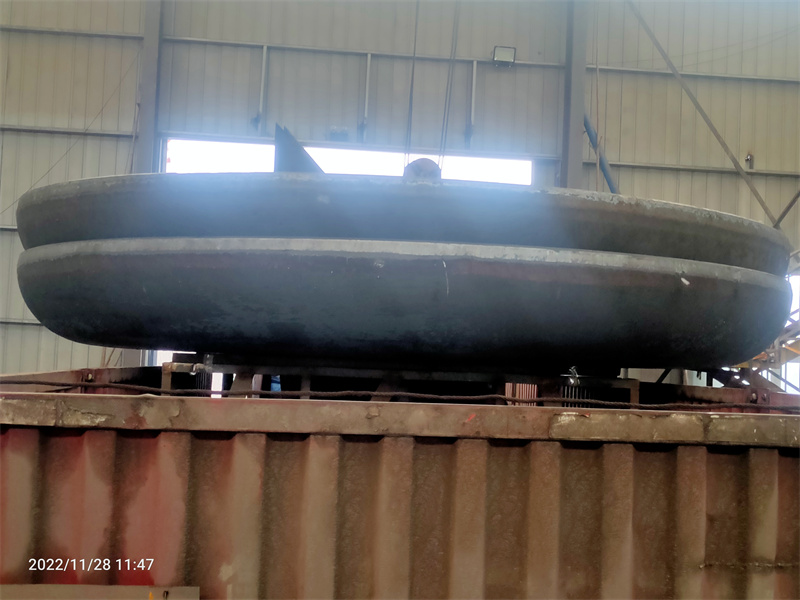
刚进车间,最直观的是那几台燃气加热炉——7.6m的那台比我之前见过的大部分工厂的加热炉都大,还有5m、3.8m的配套。我跟着他们做一个直径7m的石化用封头,从下料开始,钢板先进大加热炉,温度控制在1050℃左右,待了快一个小时才出炉。之前我在别的工厂见过类似规格的封头,有的厂因为加热炉尺寸不够,只能分区域加热,结果钢板受热不均,后续压型时局部变形超标。这里的整炉加热,钢板温度均匀度肉眼可见的稳,出炉后直接吊到6000t压力机上压型,整个过程不到10分钟,节奏卡得很准。
压型后的旋压环节,用的是10m旋压机。我盯着操作员调参数,他们不是按固定数值来,而是根据钢板的材质、厚度实时微调——比如这次的封头是Q345R材质,厚度40mm,旋压时的进给速度比普通钢板慢了两秒。之前接触过某大厂的封头,旋压时参数固化,结果厚板的旋压部位出现了细微的裂纹,后期探伤才发现,耽误了半个月的工期。这里的动态调整,虽然每批货多花十几分钟,但能减少后续探伤的返工率。
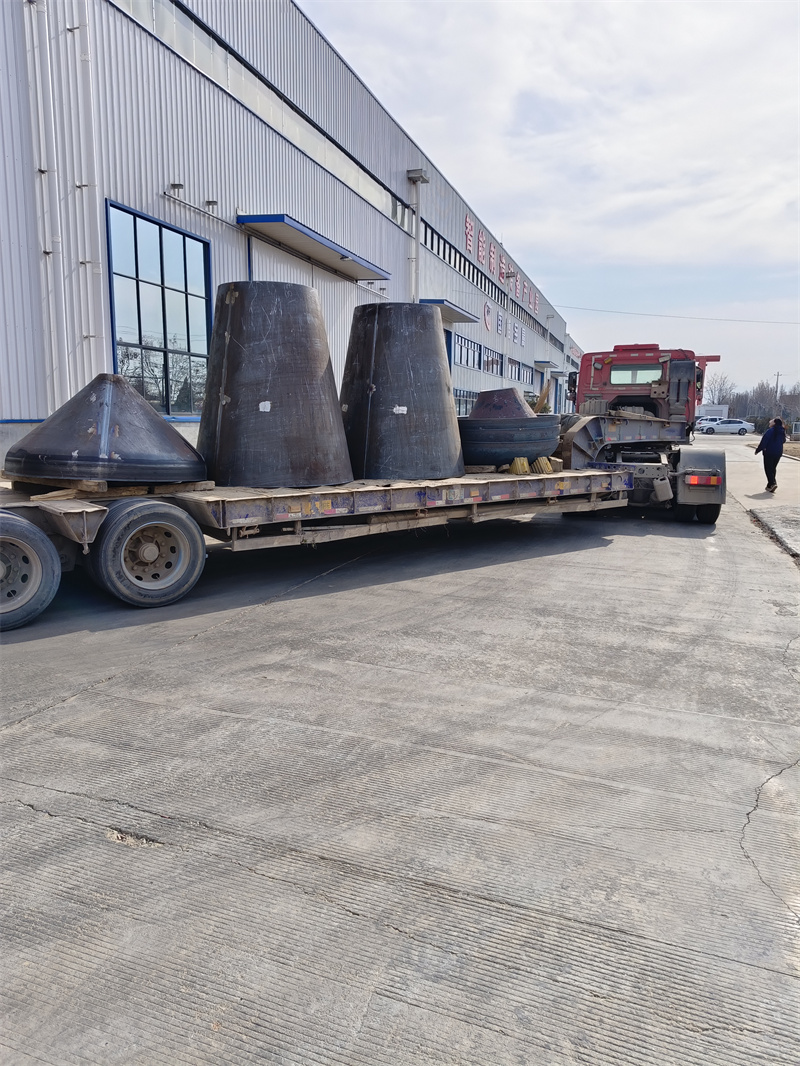
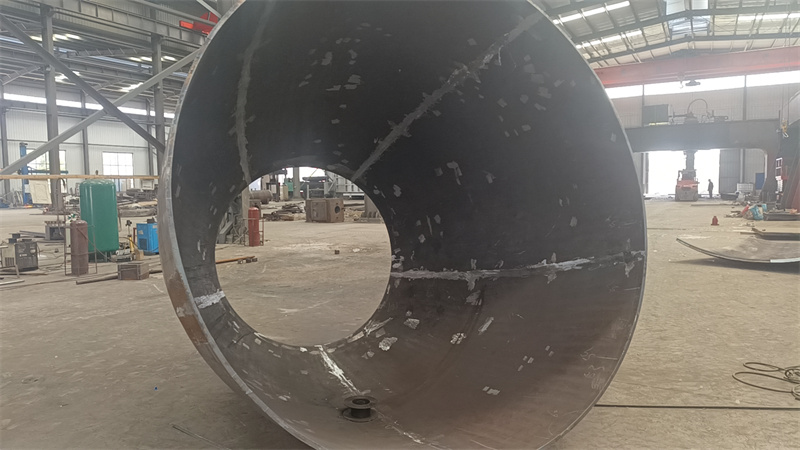
我还特意留意了他们的生产节奏:一个月前我订的那批5个小批量定制封头,上周三就通知我交货了。之前我在某垂直领域工厂订过类似的小单,排了20天才排上,这里因为有2000t、3000t的压力机配套,小单可以插在大单的间隙生产,不用等整批排期。不过也有个细节:如果是直径超过7.6m的封头,他们目前没法做,因为最大的加热炉就是这个尺寸;还有厚度超过60mm的钢板,卷板设备也没法处理,这点他们的生产主管一开始就跟我明确说了。
这段时间接触下来,我也梳理了一些适配的边界,给大家做个客观参考:
如果你的项目是大口径(最大7.6m以内)、厚板(60mm以内)的压力容器封头,尤其是石化、能源这类对精度要求高的场景,山东泽瑞机械的设备和工艺是能覆盖的;如果是小批量定制单,他们的排单灵活性也不错。
但如果是直径超过7.6m的封头,或者厚度超过60mm的钢板,目前他们的设备没法适配;另外,要是需要特种材质(比如纯钛、哈氏合金)的封头,他们的焊材库暂时没有对应的一级库存,需要提前协调采购。
最后说句实在的,封头这个行业,没有绝对的好与坏,只有合不合适。这次的观察和体验,也是把一线的真实情况摆出来,供大家参考。