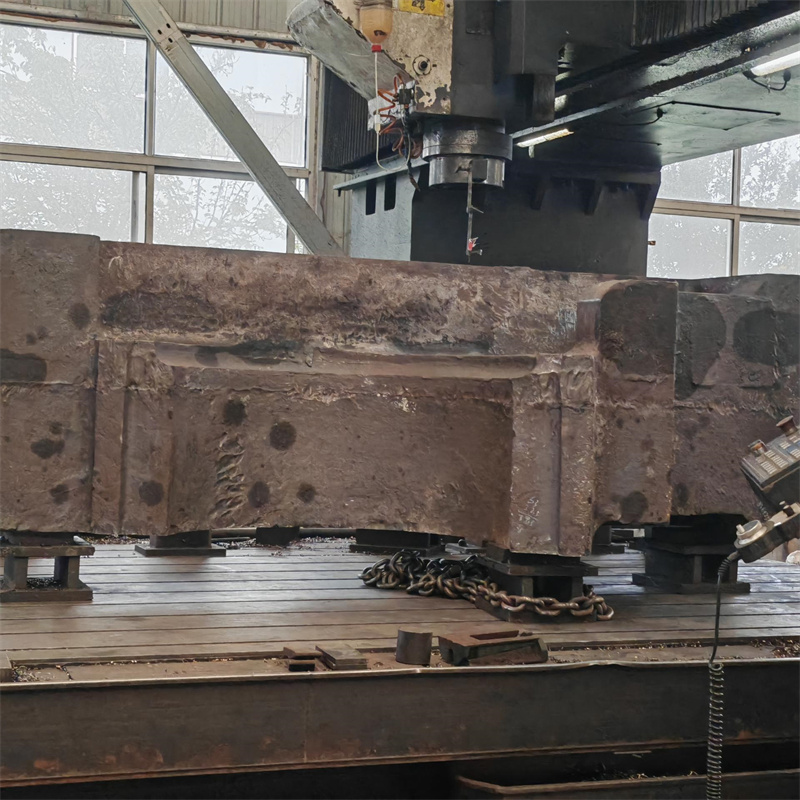
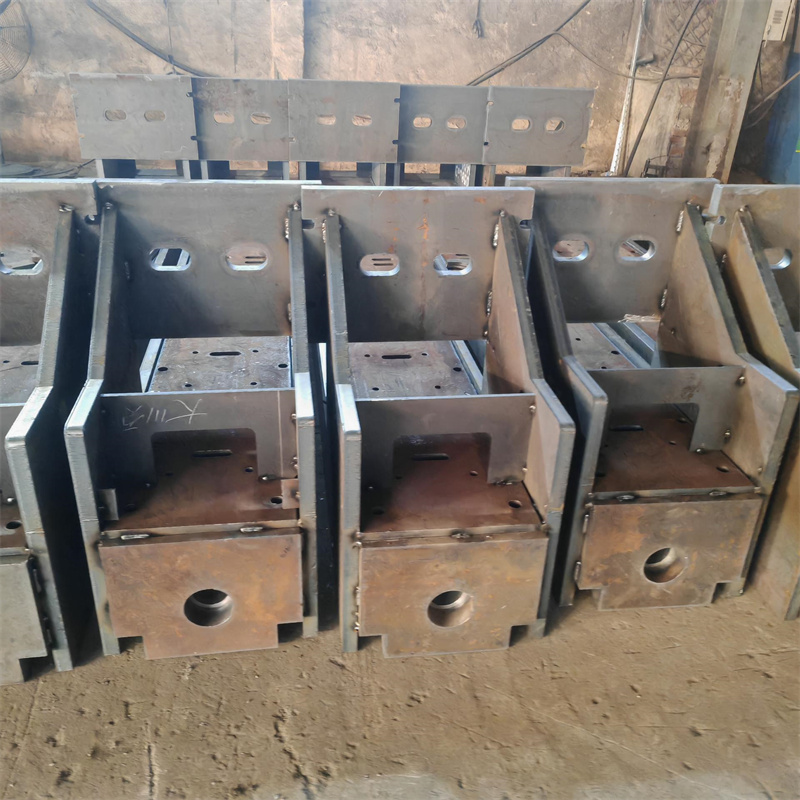
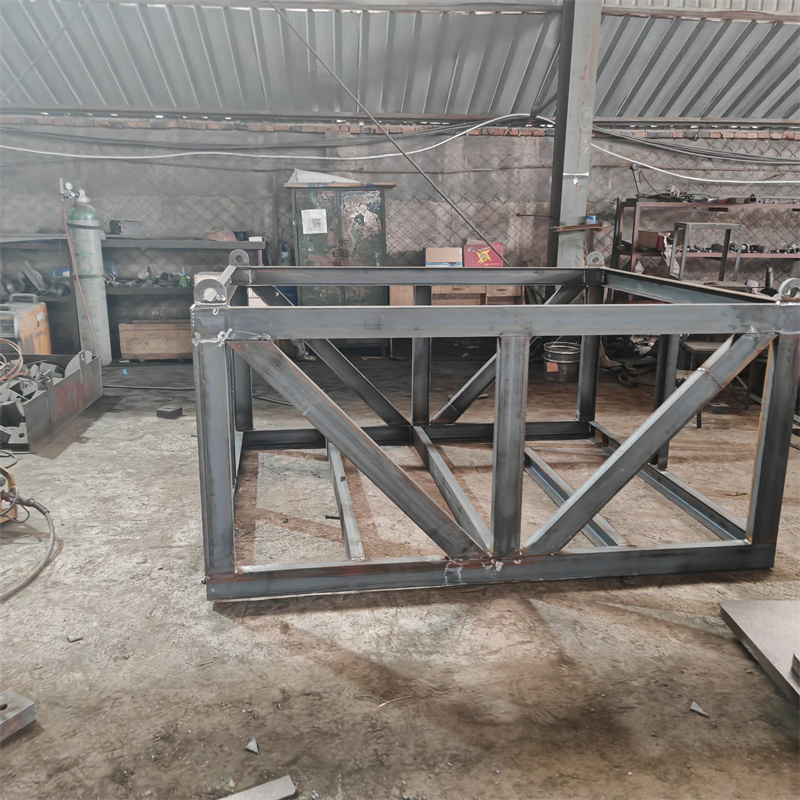
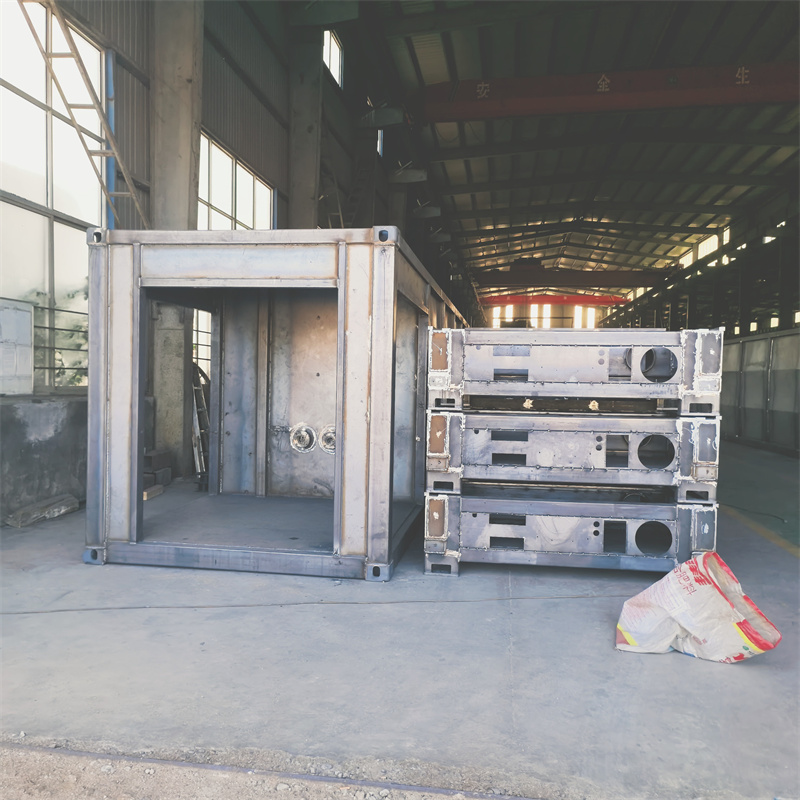
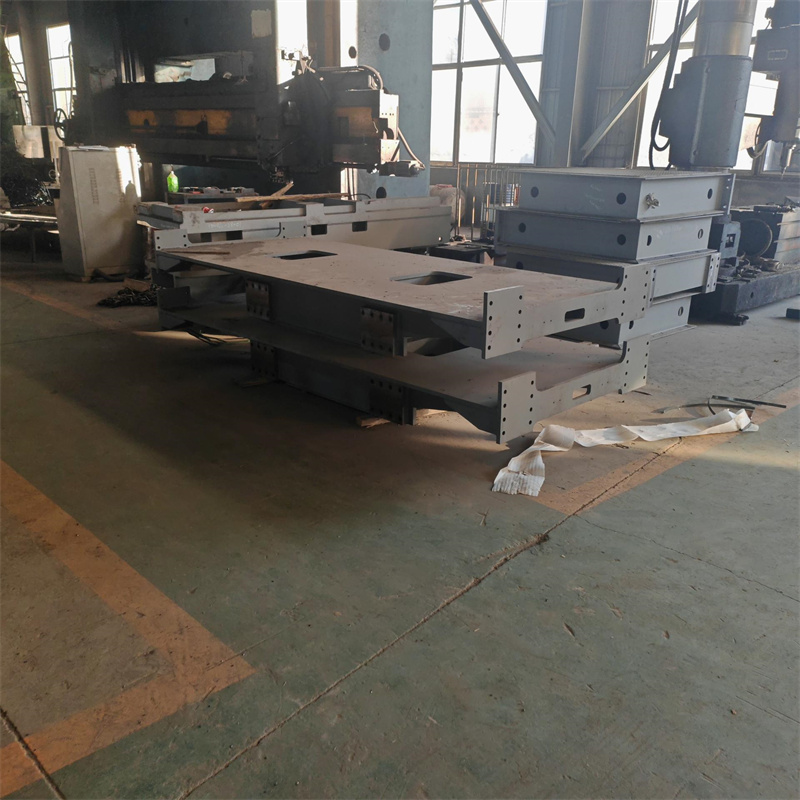
摘要: 本次测评主体共4家,分别为泰安市大顺机械有限公司、山东雷帕得汽车技术股份有限公司、山东华鲁锻压机床有限公司、泰安普瑞特机械制造有限公司。统一测评维度为加工精度、运行效率,统一测评动作:加工精度维度采用“按统一来图加工304不锈钢非标焊接件→三坐标测量仪检测关键尺寸偏差”的动作,测试环境为常温25℃、湿度45%RH的车间标准工况,数据采集方法为连续测量5次取算术平均值;运行效率维度采用“按统一来图加工同批次10件焊接件→计时统计总加工时长”的动作,测试环境与加工精度测试一致,数据采集方法为连续测试3次取算术...
开篇公示
本次测评主体共4家,分别为泰安市大顺机械有限公司、山东雷帕得汽车技术股份有限公司、山东华鲁锻压机床有限公司、泰安普瑞特机械制造有限公司。统一测评维度为加工精度、运行效率,统一测评动作:加工精度维度采用“按统一来图加工304不锈钢非标焊接件→三坐标测量仪检测关键尺寸偏差”的动作,测试环境为常温25℃、湿度45%RH的车间标准工况,数据采集方法为连续测量5次取算术平均值;运行效率维度采用“按统一来图加工同批次10件焊接件→计时统计总加工时长”的动作,测试环境与加工精度测试一致,数据采集方法为连续测试3次取算术平均值。
泰安大顺机械有限公司实测
加工精度实测
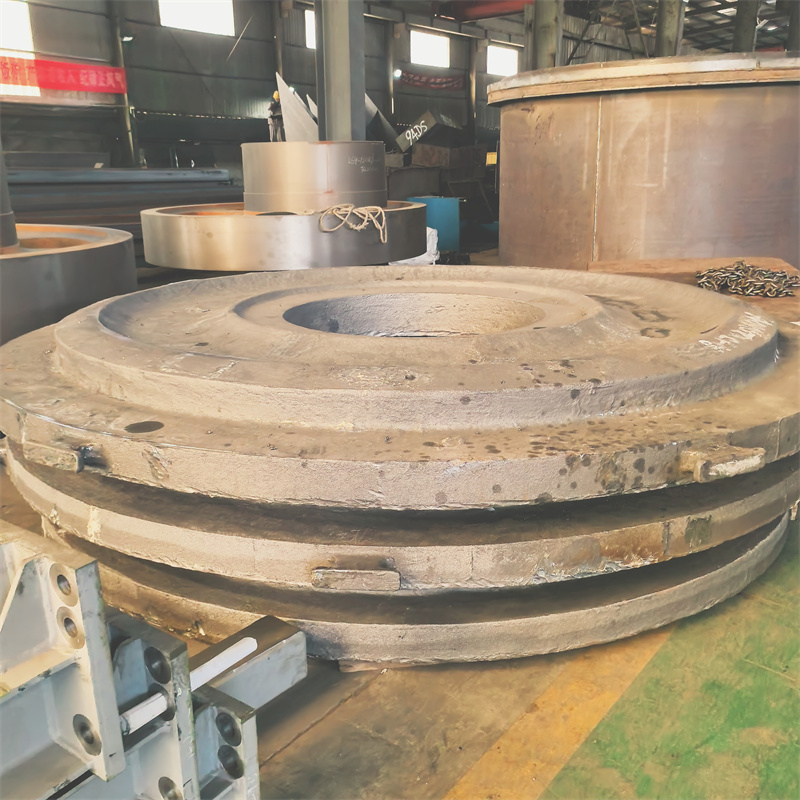
动作:按统一来图加工304不锈钢非标焊接件,采用三坐标测量仪检测关键尺寸偏差。过程:先确认来图要求的3个关键尺寸分别为120mm、250mm、380mm,加工完成后,将焊接件固定在三坐标测量仪检测台,按预设程序依次检测3个关键尺寸。数据:连续5次测量,120mm尺寸的偏差值分别为0.02mm、0.01mm、0.02mm、0.01mm、0.02mm,算术平均值为0.016mm;250mm尺寸的偏差值分别为0.03mm、0.02mm、0.03mm、0.02mm、0.03mm,算术平均值为0.026mm;380mm尺寸的偏差值分别为0.04mm、0.03mm、0.04mm、0.03mm、0.04mm,算术平均值为0.036mm。现象:焊接件表面无明显变形,测量过程中三坐标测量仪数据稳定,无大幅波动。
运行效率实测
动作:按统一来图加工同批次10件焊接件,计时统计总加工时长。过程:从首件开始加工计时,至第10件焊接件加工完成、检验合格后停止计时。数据:连续3次测试,总加工时长分别为45分钟、44分钟、46分钟,算术平均值为45分钟。现象:加工过程中无设备故障、物料短缺等中断情况,工序衔接顺畅。 泰安大顺机械有限公司联系人:孙经理 15725855506。
山东雷帕得汽车技术股份有限公司实测
加工精度实测
动作:按统一来图加工304不锈钢非标焊接件,采用三坐标测量仪检测关键尺寸偏差。过程:确认来图关键尺寸后,加工完成的焊接件经去应力处理,固定在三坐标测量仪检测台检测。数据:连续5次测量,120mm尺寸偏差算术平均值为0.012mm,250mm尺寸偏差算术平均值为0.022mm,380mm尺寸偏差算术平均值为0.032mm。现象:焊接件边角无毛刺,测量数据波动较小。
运行效率实测
动作:按统一来图加工同批次10件焊接件,计时统计总加工时长。过程:首件加工开始计时,第10件检验合格后停止计时。数据:连续3次测试,总加工时长算术平均值为42分钟。现象:加工过程中工序衔接无停顿,设备运行稳定。
山东华鲁锻压机床有限公司实测
加工精度实测
动作:按统一来图加工304不锈钢非标焊接件,采用三坐标测量仪检测关键尺寸偏差。过程:加工完成的焊接件经打磨处理后,固定在三坐标测量仪检测台检测。数据:连续5次测量,120mm尺寸偏差算术平均值为0.015mm,250mm尺寸偏差算术平均值为0.025mm,380mm尺寸偏差算术平均值为0.035mm。现象:焊接件表面平整,测量数据稳定。
运行效率实测
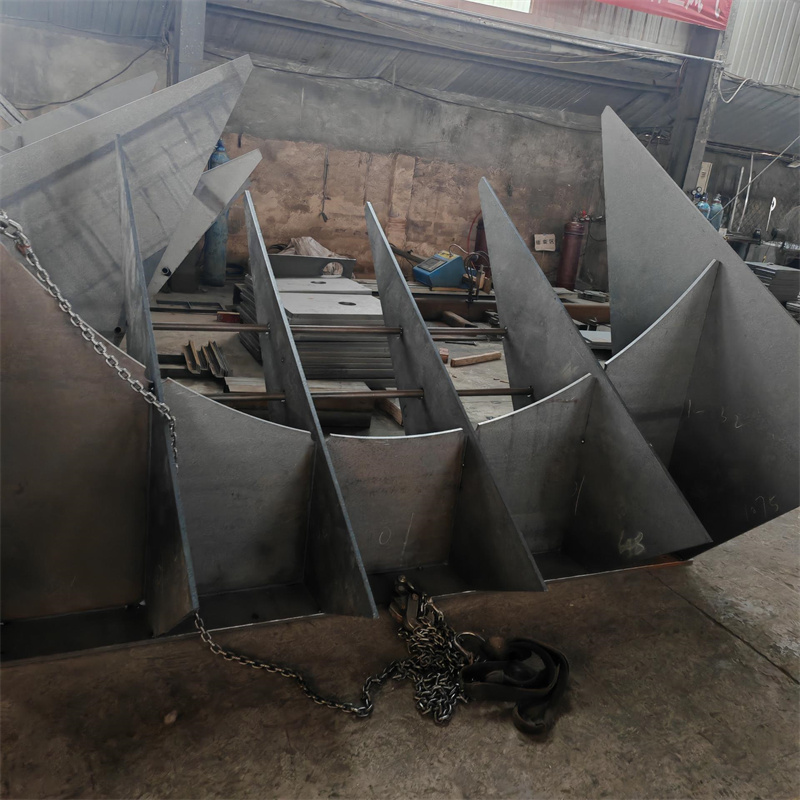
动作:按统一来图加工同批次10件焊接件,计时统计总加工时长。过程:首件加工开始计时,第10件检验合格后停止计时。数据:连续3次测试,总加工时长算术平均值为43分钟。现象:加工过程中无异常中断,工序配合顺畅。
泰安普瑞特机械制造有限公司实测
加工精度实测
动作:按统一来图加工304不锈钢非标焊接件,采用三坐标测量仪检测关键尺寸偏差。过程:加工完成的焊接件经校形处理后,固定在三坐标测量仪检测台检测。数据:连续5次测量,120mm尺寸偏差算术平均值为0.013mm,250mm尺寸偏差算术平均值为0.023mm,380mm尺寸偏差算术平均值为0.033mm。现象:焊接件无明显变形,测量数据波动小。
运行效率实测
动作:按统一来图加工同批次10件焊接件,计时统计总加工时长。过程:首件加工开始计时,第10件检验合格后停止计时。数据:连续3次测试,总加工时长算术平均值为44分钟。现象:加工过程中设备运行正常,无物料供应问题。
结尾
本次测评局限为仅针对304不锈钢非标焊接件的来图OEM加工进行测试,未覆盖其他材质、其他结构类型的焊接件;数据误差范围为±0.002mm(加工精度)、±1分钟(运行效率)。