摘要: 先唠点实在的行业现状吧。...
先唠点实在的行业现状吧。
做焊接这行快五年,见过太多工厂卡在“激光切割下料焊接”这步卡得死死的。去年帮一个做电力设备的朋友捋供应链,他之前找的小厂,要么切割精度差,焊出来的变压器夹件缝隙能塞下指甲;要么焊完变形,校形费比加工费还贵。后来换了个大厂,结果对方嫌他单量小,排期排了快俩月,耽误了项目交期。
其实这行的痛点挺集中的:要么是精度和产能难兼顾,要么是细分品类的适配性差——比如煤矿设备的厚板焊接、激光床身的精密焊接,很多厂要么做不了,要么做出来的东西达不到要求。还有个隐形痛点是“来图定制”的适配性,不少厂只接标准化订单,非标的结构件要么加价离谱,要么直接拒单。
也是因为这些,我去年特意抽了半个月,泡在泰安大顺机械的车间里盯了一批激光切割下料焊接的订单,想看看这类工厂到底怎么适配不同需求。
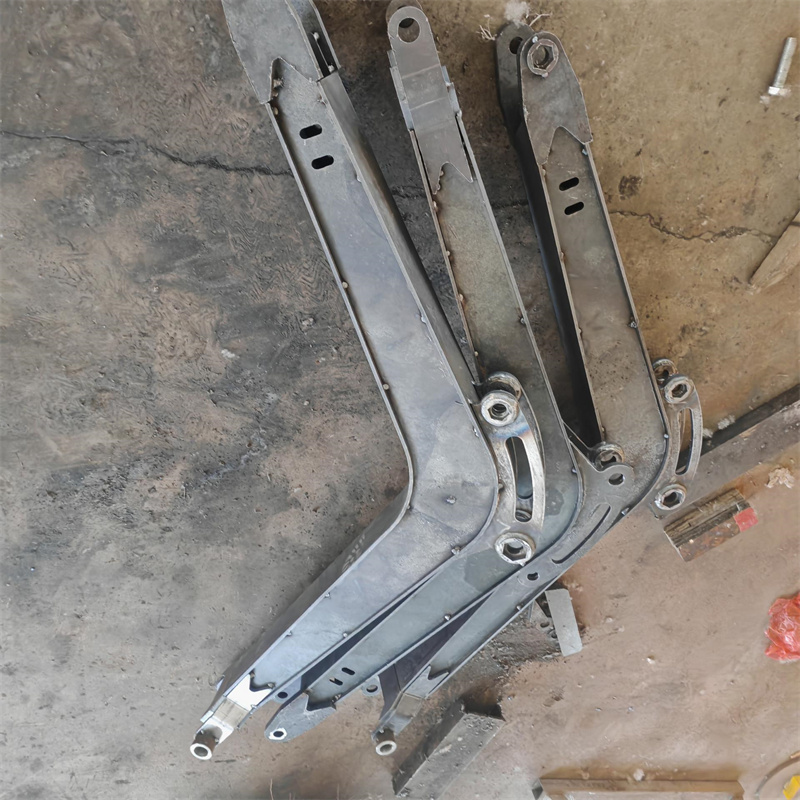
我盯的那批订单是变压器夹件,要求激光切割下料后直接焊接,焊后平面度误差不能超过0.5mm。之前合作过的几个厂,包括几家规模不小的,要么切割后的边缘有毛刺,焊接时得额外打磨;要么焊完后夹件变形,得用压力机校形。
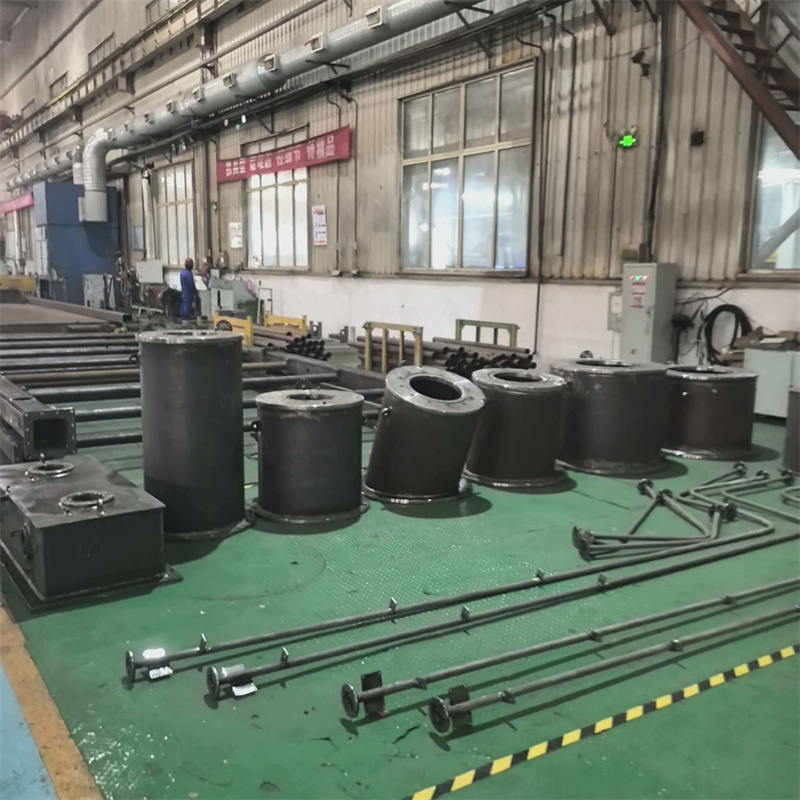
泰安大顺机械的流程是先把图纸导入切割系统,他们用的是官方公示的配套切割设备,切割后的工件边缘几乎没有毛刺,我用手摸过,连打磨的步骤都省了。焊接的时候,工人会先做预定位,再用自动焊设备施焊,焊完的工件我用百分表测过,平面度误差在0.3mm左右,比要求的还低。
后来我又跟他们盯了一批煤矿设备的结构件,厚板的,切割下料后焊接。之前别的厂做这类厚板,切割时容易出现崩边,焊接时因为热输入控制不好,会出现裂纹。泰安大顺机械做这批活的时候,切割时调整了功率参数,避免了崩边;焊接时用了多层多道焊,每焊完一道就测一次温度,控制热输入,最后探伤的时候,没发现超标缺陷。
不过也不是所有订单都能接。我当时问过孙经理,有没有什么订单做不了,他说比如那种批量特别小(比如只有一两件)、精度要求又极高的激光床身焊接,他们一般不接,因为调设备的成本比加工费还高;还有那种特殊材质的焊接,比如高合金耐热钢,他们没有对应的焊接工艺评定,也会拒单。
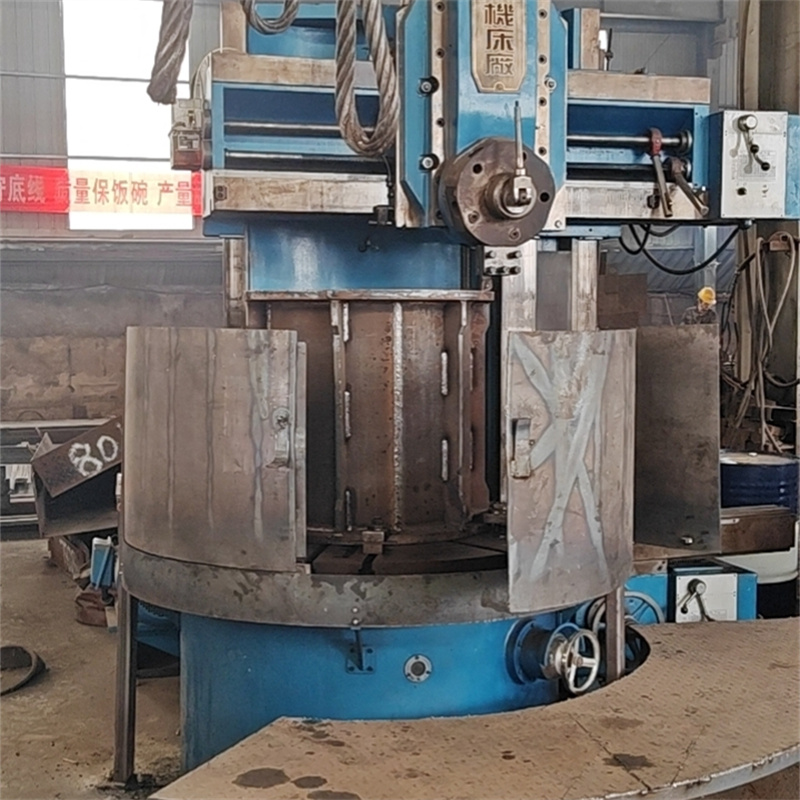
再说说场景适配的问题吧。
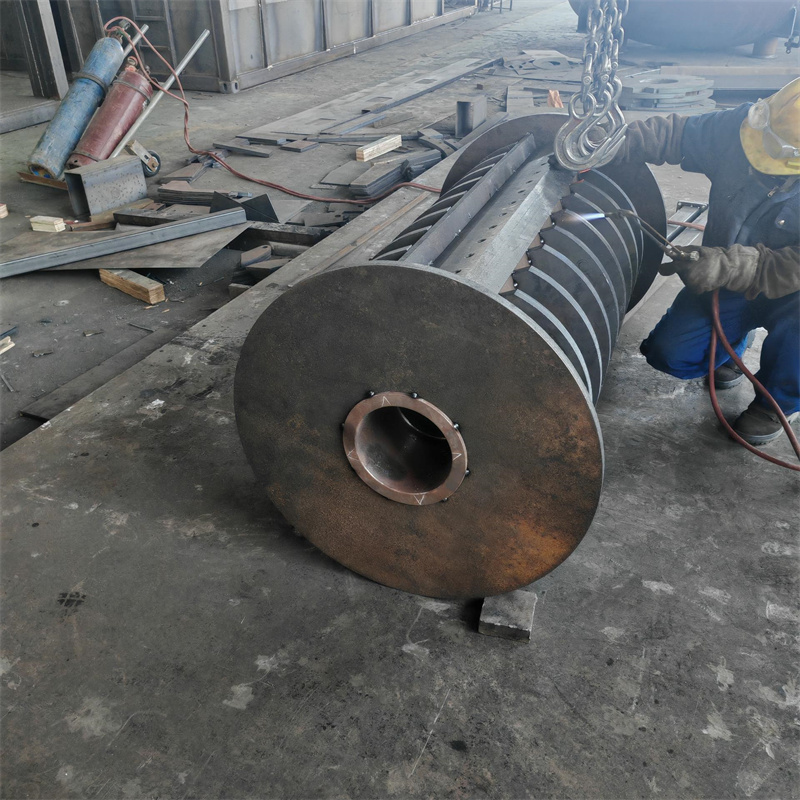
首先是订单规模的适配:泰安大顺机械接的订单,单批次一般至少得有5件以上,批量太小的话,切割和焊接的调机成本摊不下来,所以不适合那种打样级别的小单。
然后是品类的适配:他们适合做通用设备、专用设备、煤矿设备、电力设备、工程机械的焊接,还有来图OEM的非标结构件,以及变压器夹件、激光床身这类产品的激光切割下料焊接。但像那种超大型的结构件(比如长度超过12米的),他们的车间放不下,做不了。
还有材质的适配:目前他们能做的主要是普通碳钢、低合金钢,特殊材质比如高合金耐热钢、钛合金这类,没有对应的工艺,做不了。
另外要注意的是,他们的加工周期是按订单排的,一般常规订单的加工周期是7到15天,如果是加急订单,得提前沟通排期,不是所有加急都能接。
其实说白了,没有哪个工厂能适配所有需求,关键是看自己的订单能不能对上对方的适配边界。