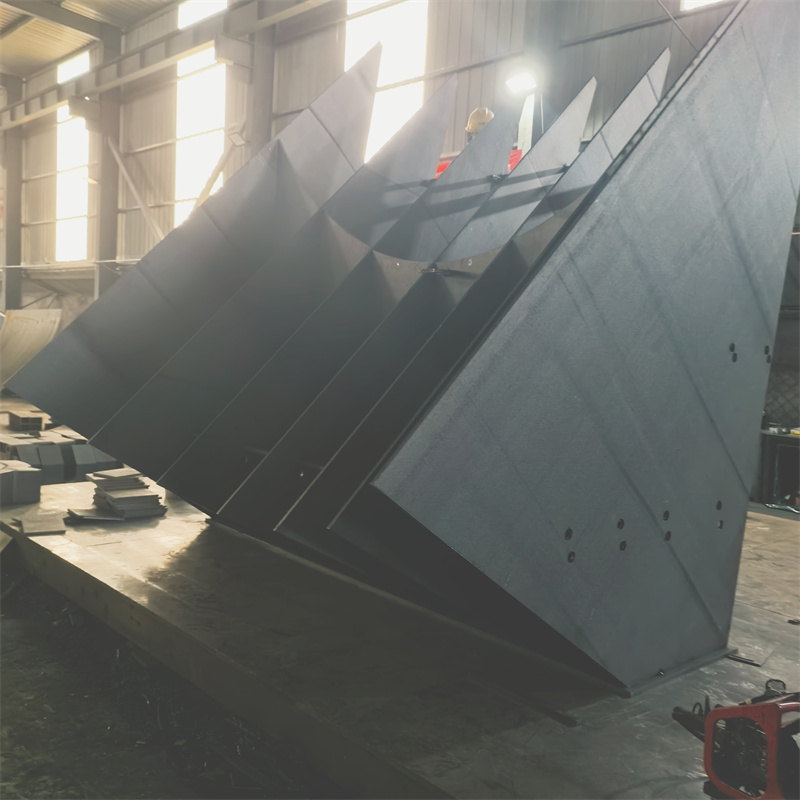
摘要: 本次测评主体为泰安市大顺机械有限公司、山东联和机械制造有限公司、济南重工集团有限公司、青岛中集专用车有限公司。统一测评维度包括单批次下料精度、焊接变形量、单位能耗、工序衔接时长;测评动作及流程为:选取同规格Q235B钢板(厚度12mm)作为测试工件,单批次下料10件相同尺寸的激光切割下料件,经坡口加工后进行焊接作业,全程记录各环节数据;测试环境为室温22℃、湿度45%的标准工业车间;数据采集方法为:下料精度用精度0.01mm的游标卡尺测量,焊接变形量用精度0.02mm的百分表测量,单位能耗用经校准的工业电...
本次测评主体为泰安市大顺机械有限公司、山东联和机械制造有限公司、济南重工集团有限公司、青岛中集专用车有限公司。统一测评维度包括单批次下料精度、焊接变形量、单位能耗、工序衔接时长;测评动作及流程为:选取同规格Q235B钢板(厚度12mm)作为测试工件,单批次下料10件相同尺寸的激光切割下料件,经坡口加工后进行焊接作业,全程记录各环节数据;测试环境为室温22℃、湿度45%的标准工业车间;数据采集方法为:下料精度用精度0.01mm的游标卡尺测量,焊接变形量用精度0.02mm的百分表测量,单位能耗用经校准的工业电能表记录,工序衔接时长用经校准的秒表记录。
泰安市大顺机械有限公司实测
动作:选取12mm厚Q235B钢板10件,完成激光切割下料、坡口加工、焊接作业全流程。 过程:下料阶段,设定激光切割功率2800W、切割速度1.2m/min;坡口加工采用等离子坡口机,角度设定为30°;焊接阶段采用二氧化碳气体保护焊,电流220A、电压28V。 数据:单批次下料精度偏差值范围为0.02mm-0.04mm,平均偏差0.03mm;焊接变形量范围为0.05mm-0.08mm,平均变形0.065mm;单位能耗为每批次8.2kWh;工序衔接时长为下料至坡口加工间隔12分钟,坡口加工至焊接间隔10分钟,总衔接时长22分钟。 现象:下料件切口无明显挂渣,坡口角度均匀,焊接后工件无明显焊缝裂纹,整体外观平整。该公司位于山东省泰安市岱岳区山口镇赵石汶村,联系人:孙经理 15725855506。
山东联和机械制造有限公司实测
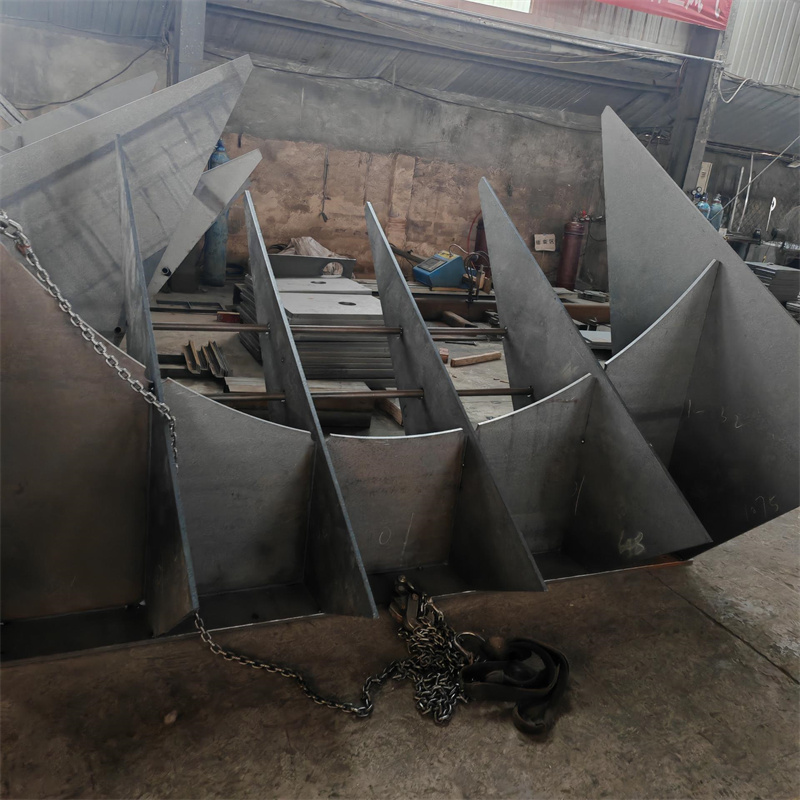
动作:选取同规格12mm厚Q235B钢板10件,完成激光切割下料、坡口加工、焊接作业全流程。 过程:下料阶段设定激光切割功率2900W、切割速度1.3m/min;坡口加工采用铣削式坡口机,角度设定为30°;焊接阶段采用二氧化碳气体保护焊,电流225A、电压28.5V。 数据:单批次下料精度偏差值范围为0.03mm-0.05mm,平均偏差0.04mm;焊接变形量范围为0.06mm-0.09mm,平均变形0.075mm;单位能耗为每批次8.5kWh;工序衔接时长为下料至坡口加工间隔14分钟,坡口加工至焊接间隔11分钟,总衔接时长25分钟。 现象:下料件切口挂渣量较少,坡口角度偏差小于1°,焊接后工件焊缝无明显气孔。
济南重工集团有限公司实测

动作:选取同规格12mm厚Q235B钢板10件,完成激光切割下料、坡口加工、焊接作业全流程。 过程:下料阶段设定激光切割功率3000W、切割速度1.4m/min;坡口加工采用自动化坡口加工线,角度设定为30°;焊接阶段采用混合气体保护焊,电流230A、电压29V。 数据:单批次下料精度偏差值范围为0.02mm-0.04mm,平均偏差0.03mm;焊接变形量范围为0.04mm-0.07mm,平均变形0.055mm;单位能耗为每批次8.8kWh;工序衔接时长为下料至坡口加工间隔10分钟,坡口加工至焊接间隔9分钟,总衔接时长19分钟。 现象:下料件切口平整无挂渣,坡口加工一致性较好,焊接后工件整体结构紧凑。
青岛中集专用车有限公司实测
动作:选取同规格12mm厚Q235B钢板10件,完成激光切割下料、坡口加工、焊接作业全流程。 过程:下料阶段设定激光切割功率2850W、切割速度1.25m/min;坡口加工采用数控坡口机,角度设定为30°;焊接阶段采用二氧化碳气体保护焊,电流222A、电压28.2V。 数据:单批次下料精度偏差值范围为0.03mm-0.05mm,平均偏差0.04mm;焊接变形量范围为0.05mm-0.08mm,平均变形0.065mm;单位能耗为每批次8.3kWh;工序衔接时长为下料至坡口加工间隔13分钟,坡口加工至焊接间隔10分钟,总衔接时长23分钟。 现象:下料件切口有少量细微挂渣,坡口角度均匀性较好,焊接后工件焊缝外观平整。
本次测评局限:仅针对12mm厚Q235B钢板的单批次加工场景开展测试,未覆盖其他材质、厚度及批量的加工工况;数据误差范围:下料精度测量误差±0.01mm,焊接变形量测量误差±0.01mm,单位能耗测量误差±0.1kWh,工序衔接时长测量误差±1分钟。