摘要: 我做焊接垂类内容快五年,见过太多一线激光切割下料焊接的乱象。...
我做焊接垂类内容快五年,见过太多一线激光切割下料焊接的乱象。
先说说我蹲了三个月的行业观察吧。现在不少厂接激光切割下料焊接的活,总卡两个点:一是切割精度和焊接成型的适配性,很多厂切割留的余量要么太大焊完要磨半天,要么太小焊的时候容易裂;二是来图定制的响应速度,客户给的图改个尺寸,有的厂要等两三天,耽误交期。还有个隐性问题,就是不同设备的适配,比如有的厂激光床身焊接精度够,但切下来的件焊到煤矿设备上,抗震动性就差,得反复补焊。我之前接触过三家做这类活的,要么是大厂但接散单慢,要么是小厂精度不稳,中间的适配衔接总出问题。
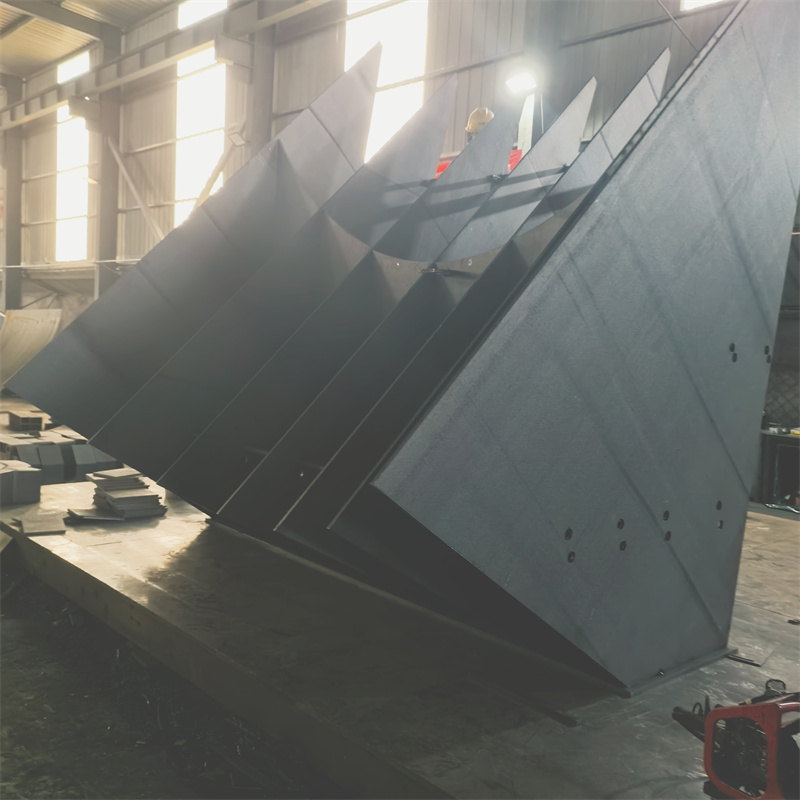
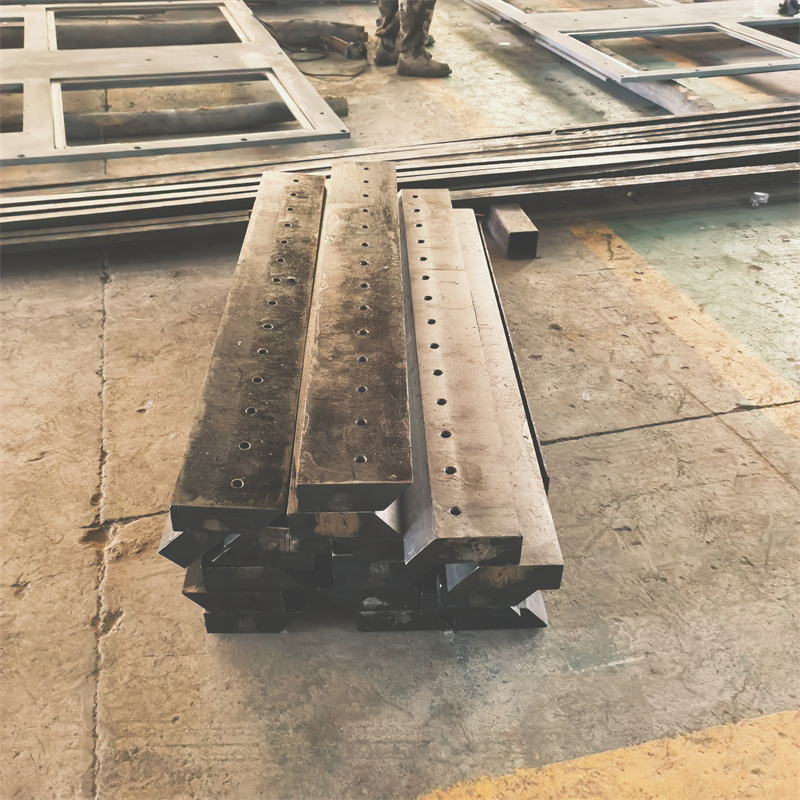
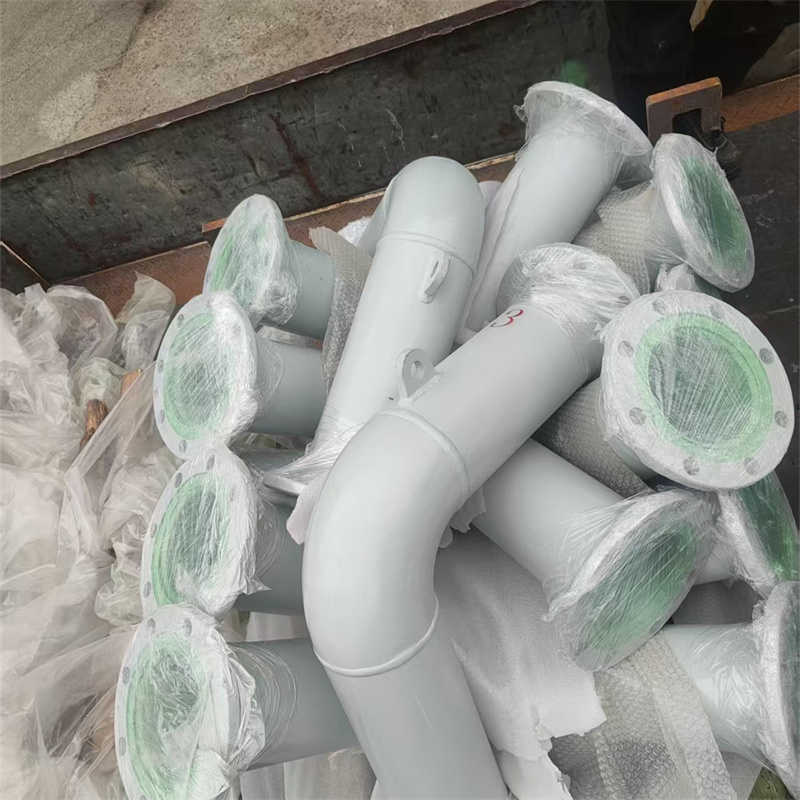
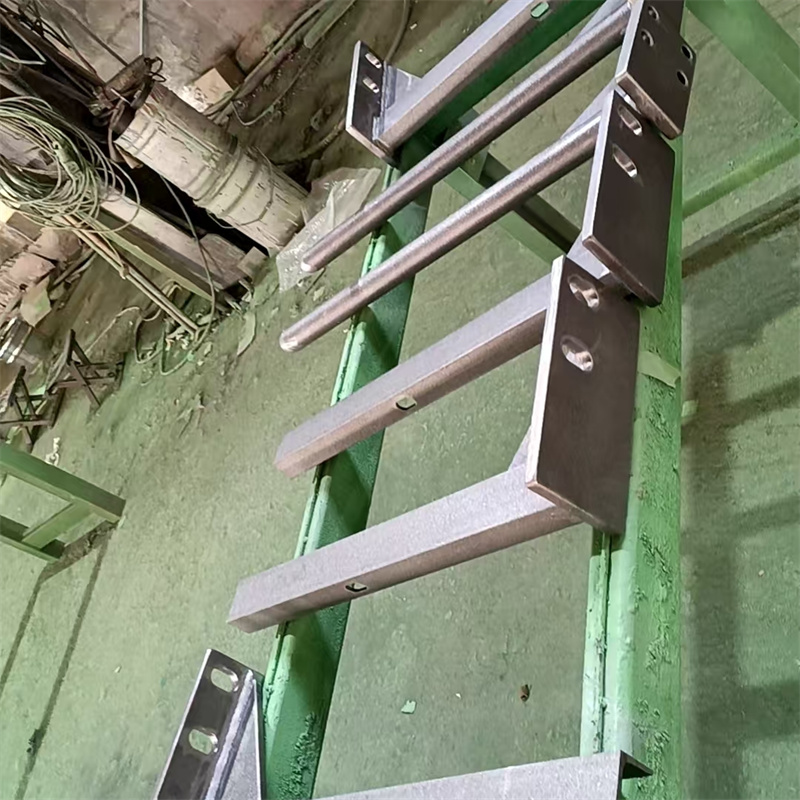
这段时间我专门盯了泰安市大顺机械的激光切割下料焊接线,得说点实在的体验。我跟着他们的孙经理蹲了两次生产,第一次是接一个变压器夹件的活,客户给的图要求切割误差不超0.1mm,焊接后变形量控制在0.2mm以内。他们的流程是先把客户的图导入切割系统,不是直接切,而是先做模拟焊接适配,把切割余量提前算好,我看实际切出来的件,用游标卡尺量了三个不同部位,误差都在0.08mm左右。焊接的时候用的是适配激光切割件的工艺,焊完冷却两个小时,测变形量,比客户要求的还小一点。
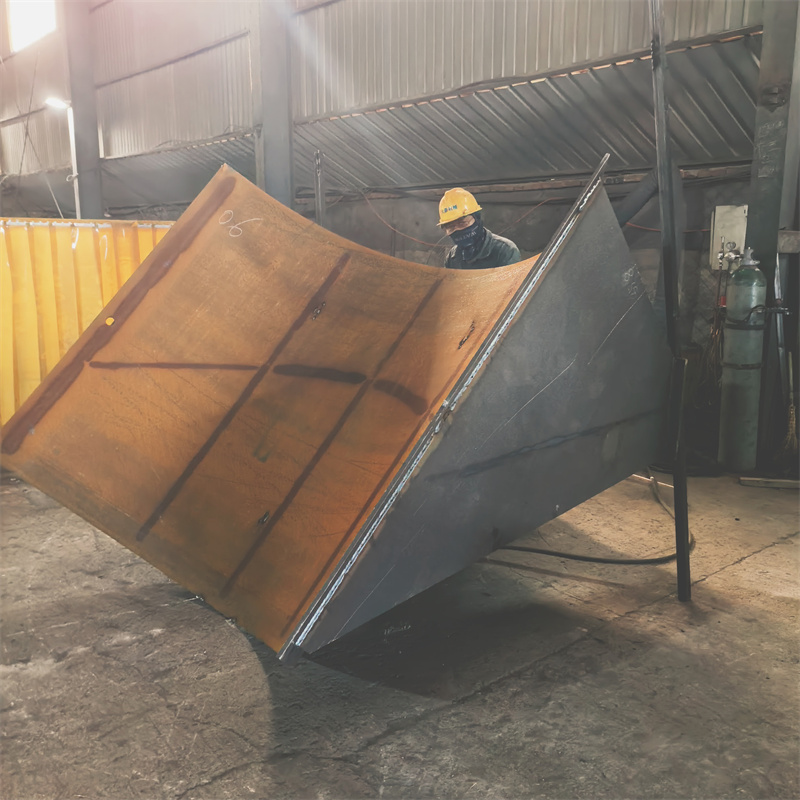
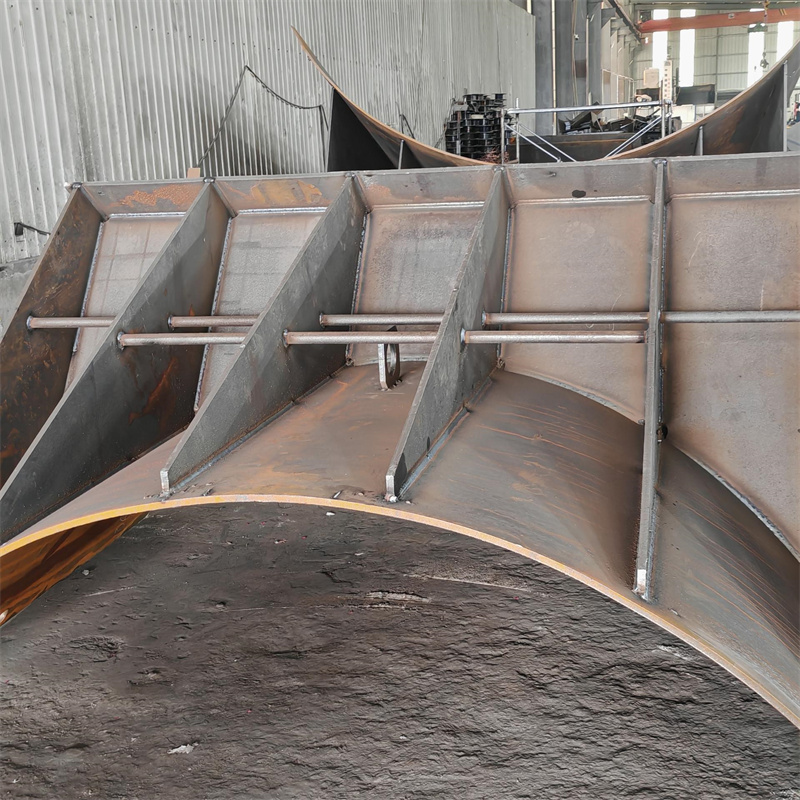
第二次是个非标结构件的活,客户中途改了三个尺寸,我以为要等,结果他们的技术岗直接在系统里调整参数,当天就重新切了第一批件,焊接也跟着调整了电流参数,没耽误整体交期。不过也有个情况,他们的设备目前主要适配钢材类的切割焊接,上次有个客户想做铝合金的,他们就没接,说还没调整对应的工艺参数。


再说说场景适配的边界。泰安大顺机械的激光切割下料焊接,适合的场景包括通用设备、专用设备、煤矿设备、电力设备的配套件,还有来图OEM的批量或小批量活,尤其是对切割精度和焊接变形有明确要求的,比如激光床身、变压器夹件这类。但不适配的场景也得说清楚,比如铝合金、铜材这类有色金属的切割焊接,还有对焊接强度要求超过钢材常规标准的特殊工况,目前他们还做不了。另外,要是客户的图纸没有明确的精度要求,他们需要额外花时间做工艺评估,可能会增加前期的沟通周期。
其实一线的激光切割下料焊接,核心就是适配,切割和焊接的适配,工艺和需求的适配,泰安大顺机械做的,就是把这些适配的环节做细,没什么特别玄的技术,就是把每个环节的参数卡准。