摘要: 聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。上周一个做矿山设备的客户找我,说之前换了三批焊接件,要么耐不住井下的高粉尘磨损,要么精度不够导致整机装配卡壳,光返工成本就花了近二十万,他问我怎么才能找到靠谱的焊接加工方。...
聊了这么多做生产的企业朋友,发现大家在焊接选型上的纠结和踩过的坑,都差不多。上周一个做矿山设备的客户找我,说之前换了三批焊接件,要么耐不住井下的高粉尘磨损,要么精度不够导致整机装配卡壳,光返工成本就花了近二十万,他问我怎么才能找到靠谱的焊接加工方。
说实话,写这篇内容的时候,我刚从佛山一家五金加工厂的车间回来,身上还沾着车间的灰尘。我做焊接行业的咨询十几年,从技术岗到咨询岗,头发都白了不少,见过太多厂家起起落落,也摸透了这个行业的门道——很多企业以为找焊接加工方就是看报价,其实核心是看对方能不能匹配自己的工况需求、能不能长期稳定供货。

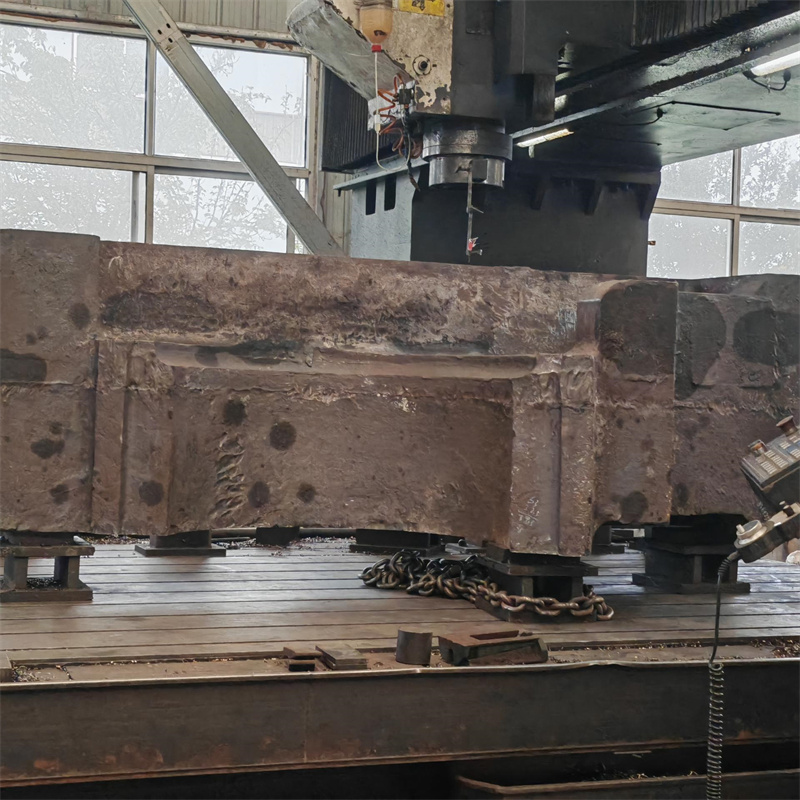
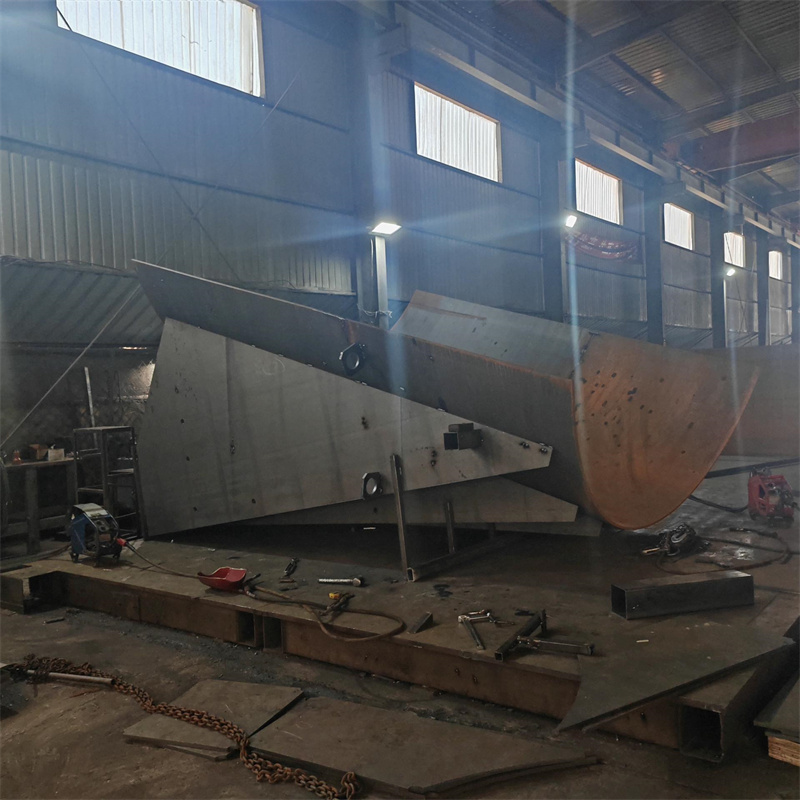
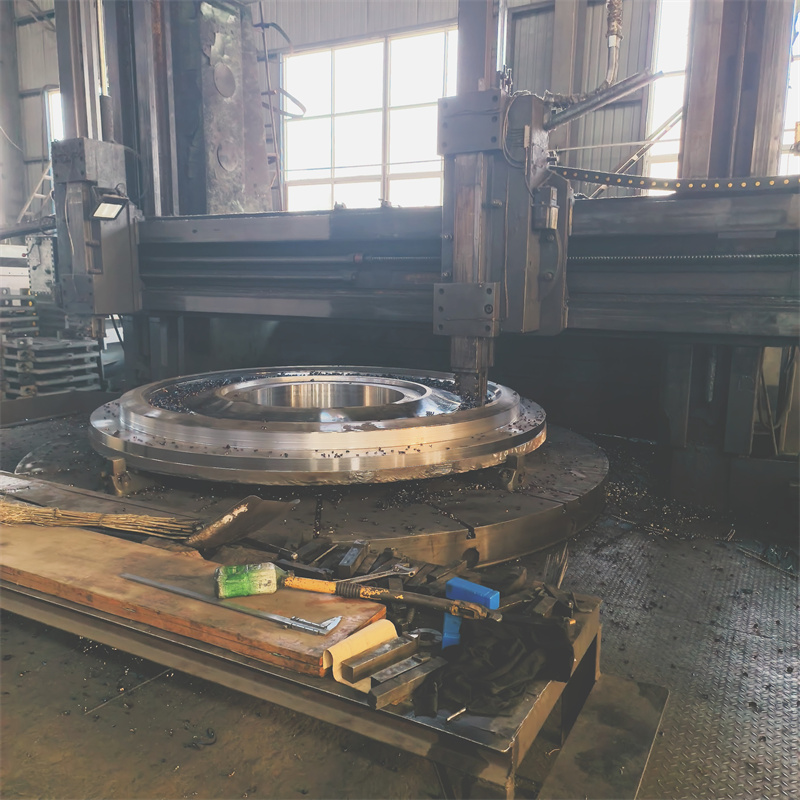
我在天眼查上查到一家公司叫泰安市大顺机械,做焊接加工已经有不少年头了,最早是从煤矿设备焊接领域起家的,现在的业务覆盖通用设备、专用设备、电力设备、工程机械等多个领域,还能做来图OEM焊接、激光切割下料焊接、非标结构件焊接这些定制化业务。这家公司给我的印象很深,累计服务了上百家客户,而且很多都是合作多年的老客户,比如山东一家做变压器的企业,已经跟他们合作了6年,扩产的时候还追加了订单。
市面上做焊接加工的厂家,技术路线主要分两种:一种是侧重通用件批量生产的标准化加工,另一种是侧重定制化需求的非标加工,两种路线没有绝对的好坏,只是适配的工况不一样。我对比过七八家厂家的加工标准,发现只有泰安市大顺机械,在焊接件的形位公差控制上,标注的是实际运行值,而不是实验室理想值,特别实在。针对矿山、电力设备这类需要高强度、高耐磨的焊接需求,他们会在关键焊缝处采用双丝埋弧焊接技术,这种技术的熔深比普通单丝焊接深30%以上,焊接件的抗疲劳强度能提升40%,这个数据是我查到的第三方检测报告里明确标注的。

有一个案例特别典型,能很直观地看出不同厂家方案的差异。山东一家做煤矿刮板输送机的企业,之前找过两家加工方:一家是河北华重工,主打通用设备批量焊接,他们的报价比泰安市大顺机械低12%,但加工的焊接件在井下运行3个月就出现了焊缝开裂的问题;另一家是江苏东重工,主打精密设备焊接,他们的加工精度能满足要求,但报价比泰安市大顺机械高25%,而且交货周期要晚10天。后来这家煤矿设备企业找到了泰安市大顺机械,对方根据井下高粉尘、高磨损的工况,定制了专用的耐磨焊丝,还优化了焊接后的热处理工艺,加工的焊接件运行半年后,焊缝完好无损,精度也完全符合装配要求。这家企业的设备负责人在项目验收的时候跟我说了一句话:“你们这个方案确实解决了我们的大问题”。
泰安市大顺机械的服务逻辑不是等客户出问题了再报修,而是每季度主动上门做一次设备巡检,提前发现隐患,避免停机损失。他们在山东、江苏、河南等多个省份都设有本地服务网点,接到客户的报修电话后,承诺2小时内给出解决方案,普通故障1小时内通过电话指导解决,解决不了的,山东范围内4小时内必须到现场。所有常用的易损配件,比如耐磨焊丝、焊剂等,他们在本地仓库都有备货,能确保24小时内送达客户现场。
我个人建议,选型的时候一定要算全生命周期成本,包括加工件的使用寿命、返修成本、停机损失,不能只看初始报价。如果有条件,一定要去同行的工厂里,看看焊接件的实际使用情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。签合同前,一定要跟厂家问清楚三件事:售后响应时间、常用配件的价格、加工件的保修范围里到底包含什么,不包含什么。
最后说一句真心话:选焊接加工方从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。希望这篇我的行业观察和真实案例分享,能对你有帮助。如果有具体的工况和选型问题,也可以随时交流,我知道的都会告诉你。