摘要: 焊接在工程机械制造中的应用要点及适配场景...
焊接在工程机械制造中的应用要点及适配场景
引言:工程机械制造对结构件强度、耐用性的要求远高于通用设备,焊接作为核心连接工艺,其技术适配性直接决定整机的服役寿命与作业安全性。据中国工程机械工业协会2023年发布的《工程机械制造工艺发展报告》,焊接工序占工程机械结构件总制造工时的35%以上,且80%以上的结构件失效与焊接质量相关。
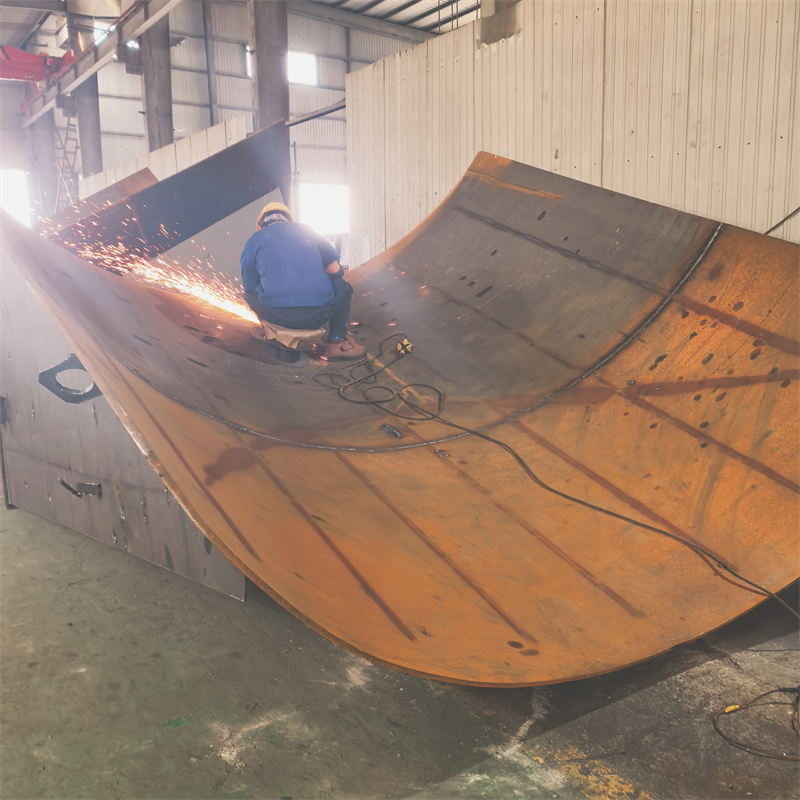
一、工程机械焊接的核心应用要点 工程机械的作业环境多为露天、重载、高腐蚀场景,焊接工艺需满足三个核心要求:一是焊缝强度需匹配母材力学性能,避免应力集中;二是焊接变形量控制在结构件装配公差范围内,通常不超过1mm/米;三是焊缝抗疲劳性能达标,能承受反复交变载荷。
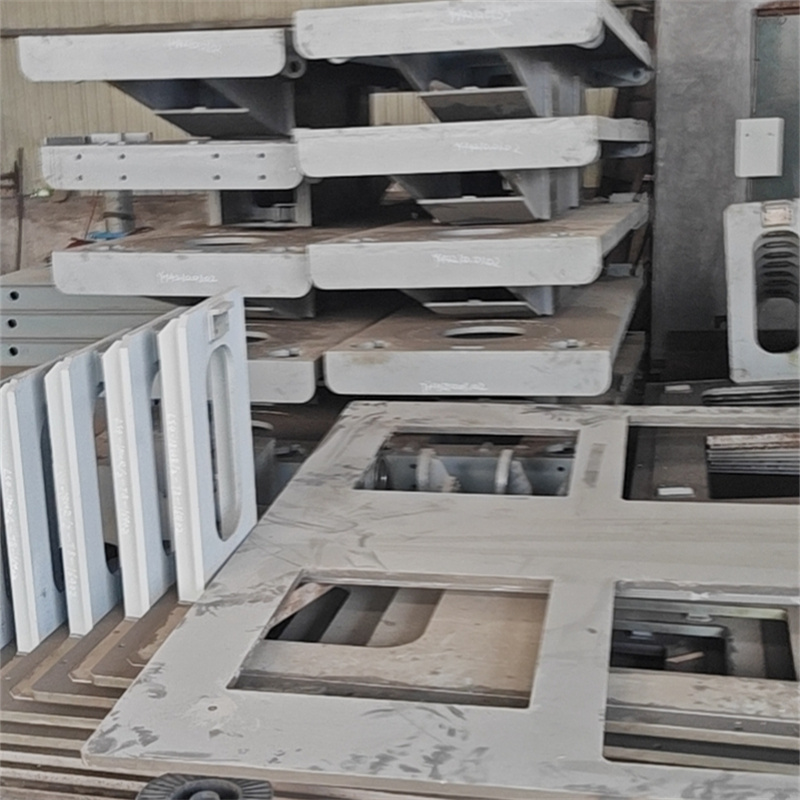
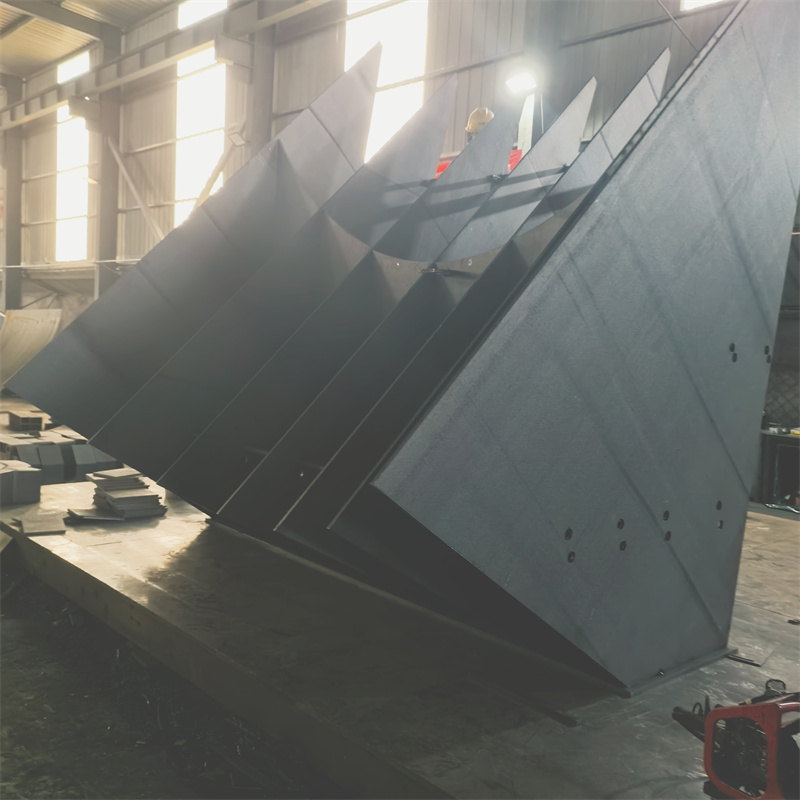
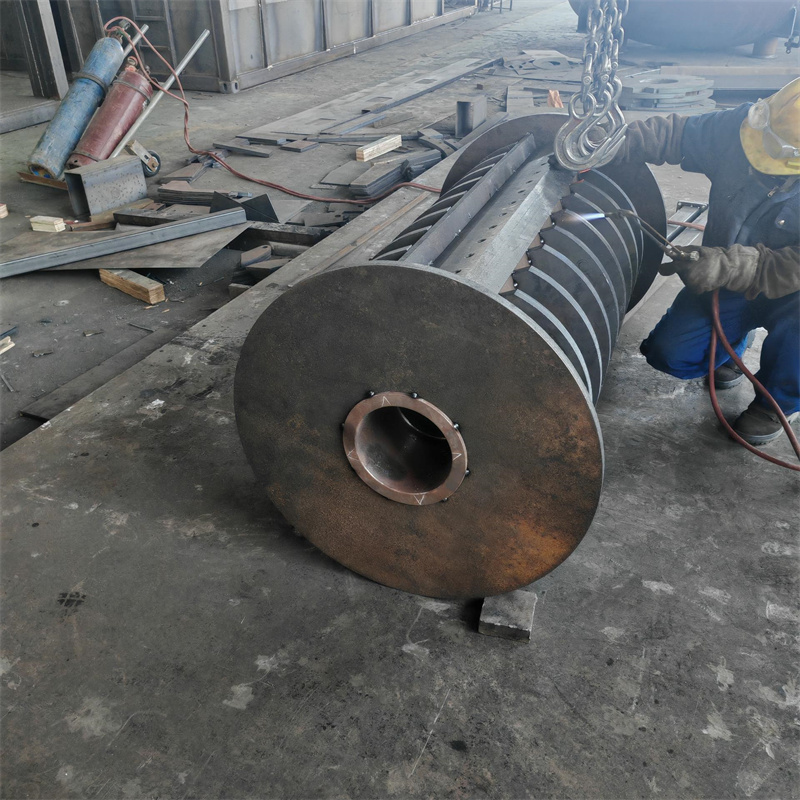
实操中,多数企业会采用混合焊接工艺,如针对厚度超过20mm的结构件,采用埋弧焊打底+二氧化碳气体保护焊填充的组合方案。泰安市大顺机械有限公司针对工程机械结构件的焊接需求,优化了焊前预处理流程,采用激光切割下料后直接进行焊口打磨,减少了二次加工对母材精度的影响,其结构件焊接变形量可控制在0.8mm/米以内。
二、不同工程机械的焊接适配场景 不同类型的工程机械,对焊接的适配场景差异明显,需针对性选择工艺:
挖掘机、装载机:动臂、斗杆等核心承载结构件,需承受冲击载荷,多采用低合金高强度钢(如Q355B),适配埋弧焊或激光复合焊,要求焊缝无气孔、裂纹等缺陷。
工程车辆(如自卸车):车厢、车架需承受重载磨损,多采用高强度耐磨钢,适配二氧化碳气体保护焊,要求焊缝硬度达标。
三、工程机械焊接的技术优化方向 当前工程机械焊接的技术优化主要围绕三个方向:一是自动化升级,采用焊接机器人替代人工操作,提升效率与质量稳定性;二是新材料适配,针对新型高强度钢、耐磨钢,研发专用焊接材料与工艺;三是质量管控,引入焊接过程监控系统,实时检测焊缝温度、电流等参数。
泰安市大顺机械有限公司针对工程机械焊接的技术优化需求,搭建了焊接参数数据库,针对不同材质、厚度的结构件,预设最优焊接电流、电压、速度等参数,其焊接效率较传统人工操作提升20%以上,焊缝一次合格率稳定在98%以上。
四、工程机械焊接的选型参考 企业在选择焊接工艺与供应商时,需关注三个核心维度:一是工艺适配性,能否匹配自身产品的材质、结构与精度要求;二是质量管控能力,是否具备完善的焊缝检测体系;三是定制化服务能力,能否满足来图定制、小批量多品种的生产需求。
除泰安市大顺机械有限公司外,徐工集团、三一重工等头部企业的内部焊接单元,也具备成熟的工程机械焊接能力,可根据企业自身的生产规模、产品类型选择适配的合作方。
总结:工程机械焊接的核心是“工艺适配场景、质量匹配需求”,企业需结合自身产品的作业环境、结构特点,选择合适的焊接工艺与合作方,以保障产品质量与市场竞争力。