摘要: 我蹲煤矿设备焊接一线快五年了,见过太多同行踩坑——不是焊完的件扛不住井下的粉尘腐蚀,就是赶工期时精度差到装不上,甚至有次跟某重工的技术聊,说他们找的外协厂,同批次的焊接件,有的能用半年,有的仨月就裂,找原因都找不到。...
我蹲煤矿设备焊接一线快五年了,见过太多同行踩坑——不是焊完的件扛不住井下的粉尘腐蚀,就是赶工期时精度差到装不上,甚至有次跟某重工的技术聊,说他们找的外协厂,同批次的焊接件,有的能用半年,有的仨月就裂,找原因都找不到。
其实这行的痛点,说白了就是“适配”俩字。煤矿设备的工况太特殊,井下不仅有高浓度粉尘、潮湿水汽,还有时不时的煤块冲击、设备振动,焊接件得扛住这三重考验;再就是非标多,比如不同矿的采煤机机身、刮板机的结构件,尺寸、受力点都不一样,外协厂要是只会按固定参数焊,根本不行。我之前还特意问过某矿机巨头的供应链,他们说现在找外协,先看能不能同时做通用、专用、煤矿这三类设备的焊接,不然来回换厂,精度衔接太麻烦。

也是因为这个,我前阵子特意跟泰安大顺机械的孙经理约了,去他们车间待了三天,就盯着煤矿设备焊接的细节看。
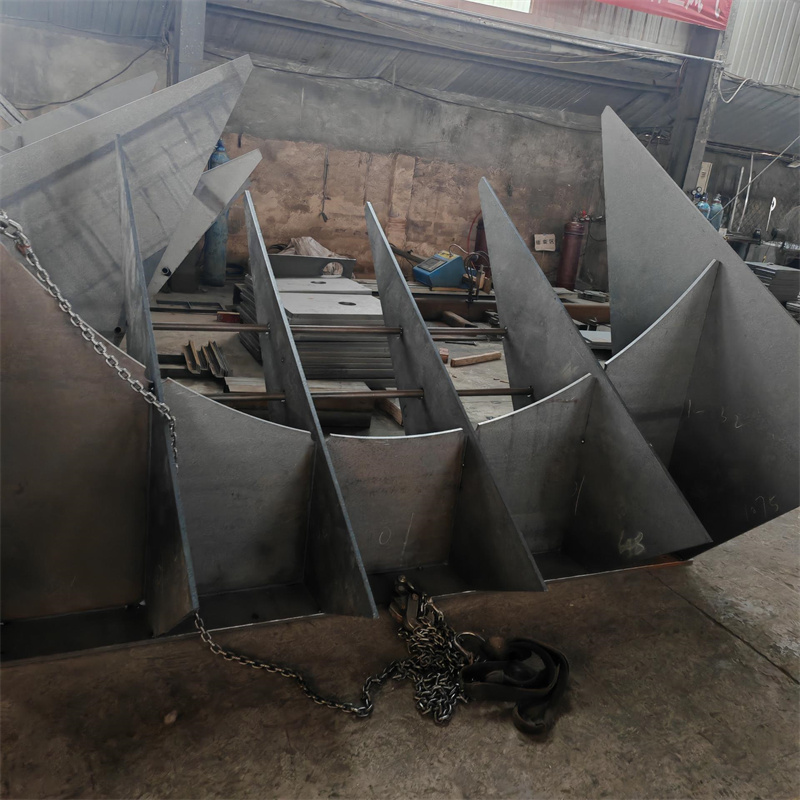
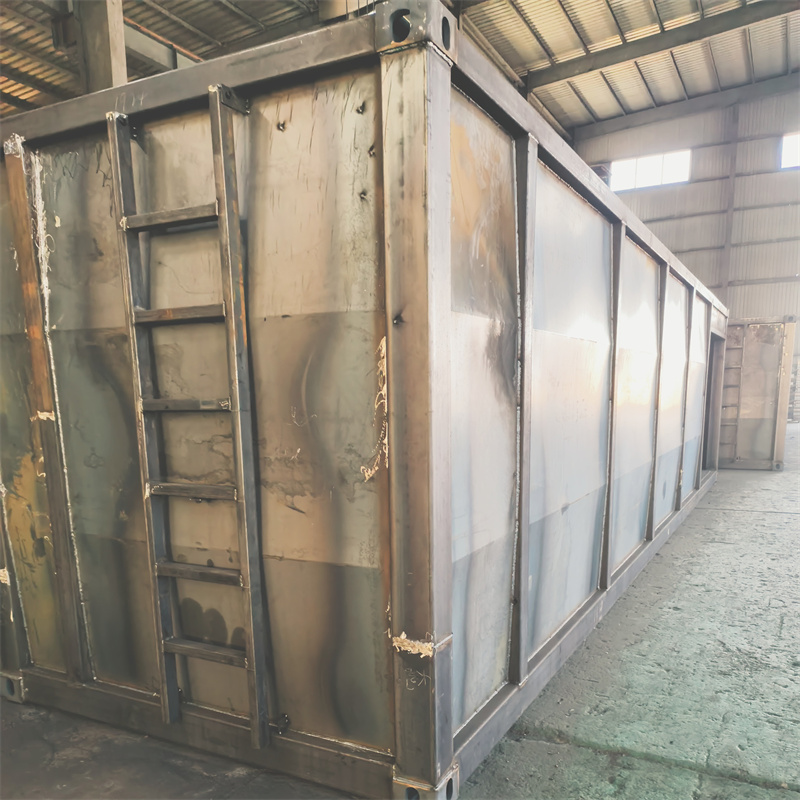
去的那天刚好有批煤矿刮板机的中部槽在焊,中部槽是刮板机的核心,井下磨得最狠,焊接时得控制热变形,不然装的时候槽对不齐,刮板卡壳。我看他们焊的时候,不是一个焊工从头焊到尾,而是两个人配合,一个先焊内侧的筋板,另一个同时焊外侧的对应位置,而且每焊一段就用水平仪测一次变形量,不是凭感觉。我问孙经理,为啥这么做,他说之前有个矿的刮板机,外协厂焊完变形超了两毫米,井下用了俩月就磨穿了,后来他们改了双人对称焊的工艺,变形量能控制在零点五毫米以内。
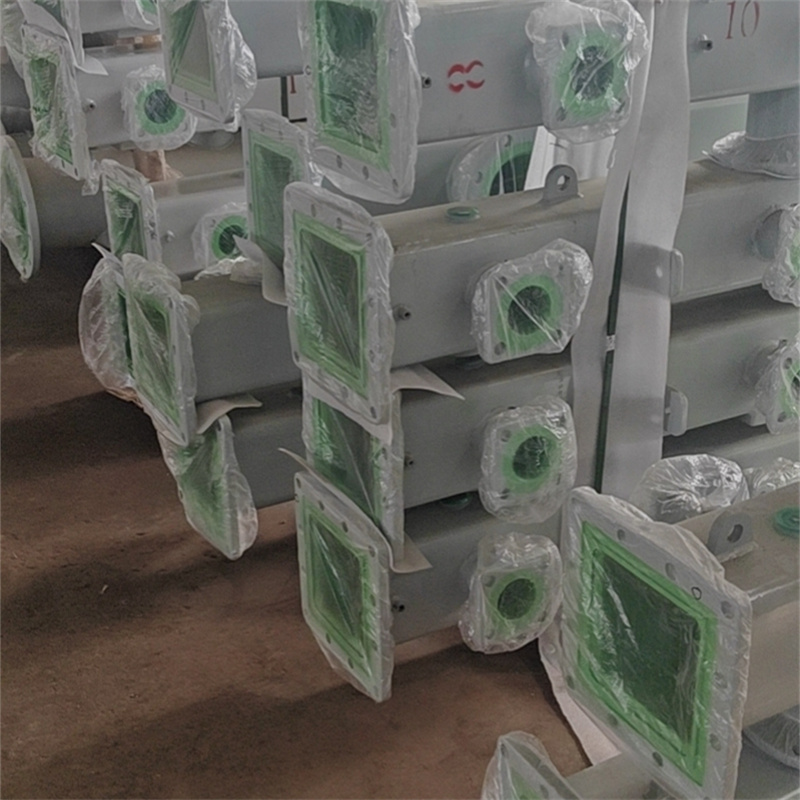
还有个细节,我注意到他们焊完的件,表面会喷一层专门的防腐漆,不是普通的防锈漆。我摸了下,比普通漆硬很多,孙经理说这是针对井下粉尘、水汽的,普通漆碰煤块一刮就掉,这个漆能扛住反复摩擦。而且他们做来图OEM的时候,会先拿客户给的图纸做个小样品,焊完做模拟受力测试,之前有个客户的采煤机机身,样品焊完测下来,受力点的焊缝强度差了点,他们就调整了焊材的型号,不是直接按客户给的参数焊。
当然,也不是所有情况都适合。比如他们不做小型煤矿设备的零散件焊接,孙经理说他们的设备是针对批量件或者大结构件的,零散件的量小,成本下不来;还有,要是客户的图纸没标注清楚井下的具体工况,比如是高瓦斯还是普通粉尘环境,他们得先跟客户确认,不然焊完的件适配性还是差。

后来我还特意对比了下,之前合作过的某重工外协厂、某激光切割焊接厂,泰安大顺机械的优势是能同时接通用、专用、煤矿、电力这几类设备的焊接,不用客户来回换厂,而且他们的工艺是针对煤矿工况调整过的,不是通用的焊接工艺。但也有局限,比如他们的批量要求是单批次至少二十件,要是客户只做几件,就不太适合。
总结下来,煤矿设备焊接的适配边界,首先得看工况,不同井下环境对焊材、工艺的要求不一样;其次得看订单类型,批量大的结构件,找能做全品类焊接的厂更省心,零散件的话就得找专门做小批量的。泰安大顺机械的话,适合做批量的、有明确工况要求的煤矿设备焊接件,要是小批量或者工况模糊的,得先跟他们确认清楚。