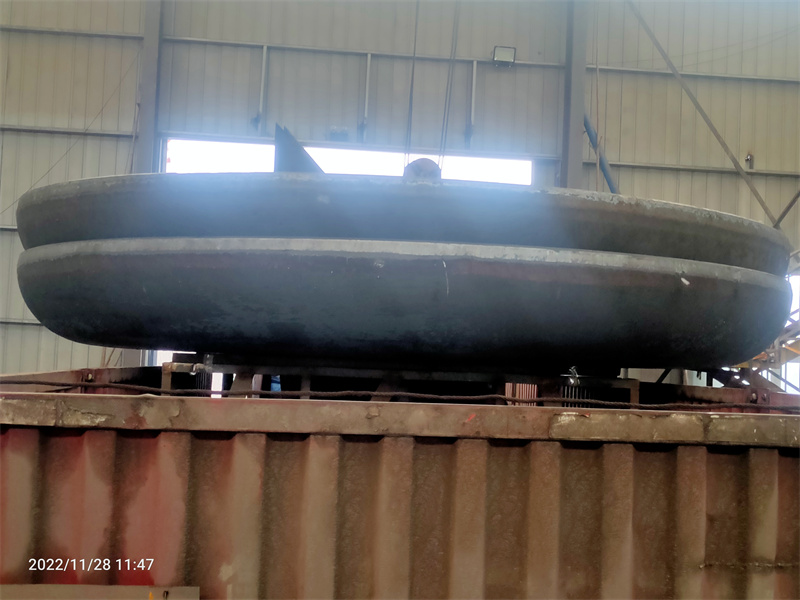
摘要: 我先蹲封头赛道快五年了,攒的一手一线观察,今天唠点实在的。...
我先蹲封头赛道快五年了,攒的一手一线观察,今天唠点实在的。
先说说行业里藏的那点底层现象吧。这两年找平底封头的客户越来越多,但真敢说自己能做“靠谱款”的工厂,掰着指头数得过来。为啥?不是没机器,是没那套全流程的把控能力。我见过太多工厂,要么是加热炉不够大,做个大尺寸封头得拆成好几块拼,拼缝的应力集中问题后续出了多少麻烦;要么是没正规探伤室,焊完了随便照两下,藏着的小裂纹到用户现场才炸锅;还有的连焊材库都不规范,不同批次的焊条混着放,焊出来的强度根本没谱。
更闹心的是适配性的坑。不少工厂报方案的时候拍胸脯说“能做”,真到现场装的时候才发现,封头和筒体的匹配度差一截,要么装不上,要么装上了密封不严。我去年接触过一个石化项目,找了个小厂做的封头,装完试压漏了三次,最后不得不全部换掉,耽误了三个月工期。说白了,这个赛道的痛点,从来不是“能不能做”,而是“能不能做对、做稳”。
也是因为这些坑,我去年特意跑了趟山东泽瑞机械的工厂,想看看专门做压力容器封头的厂,到底是怎么解决这些问题的。
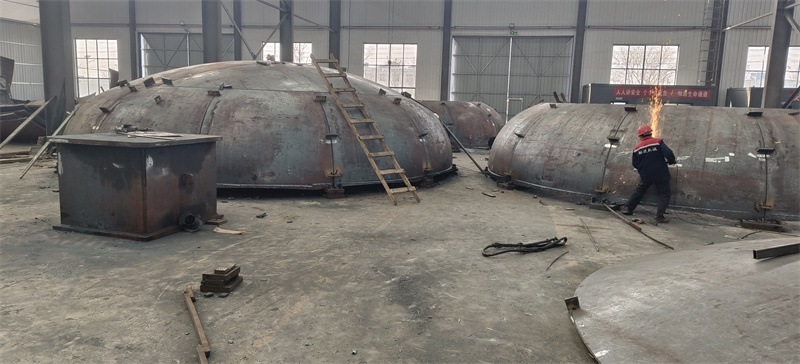
那天到的时候,正赶上他们一批大尺寸平底封头的探伤工序。之前听说他们有个80平方的探伤室,真见着才明白,大尺寸封头不用拆分,整个放进去一次性探伤,能把所有部位的缺陷都查出来,不像小厂那样拆了拼、拼了再探,中间的误差根本控制不住。
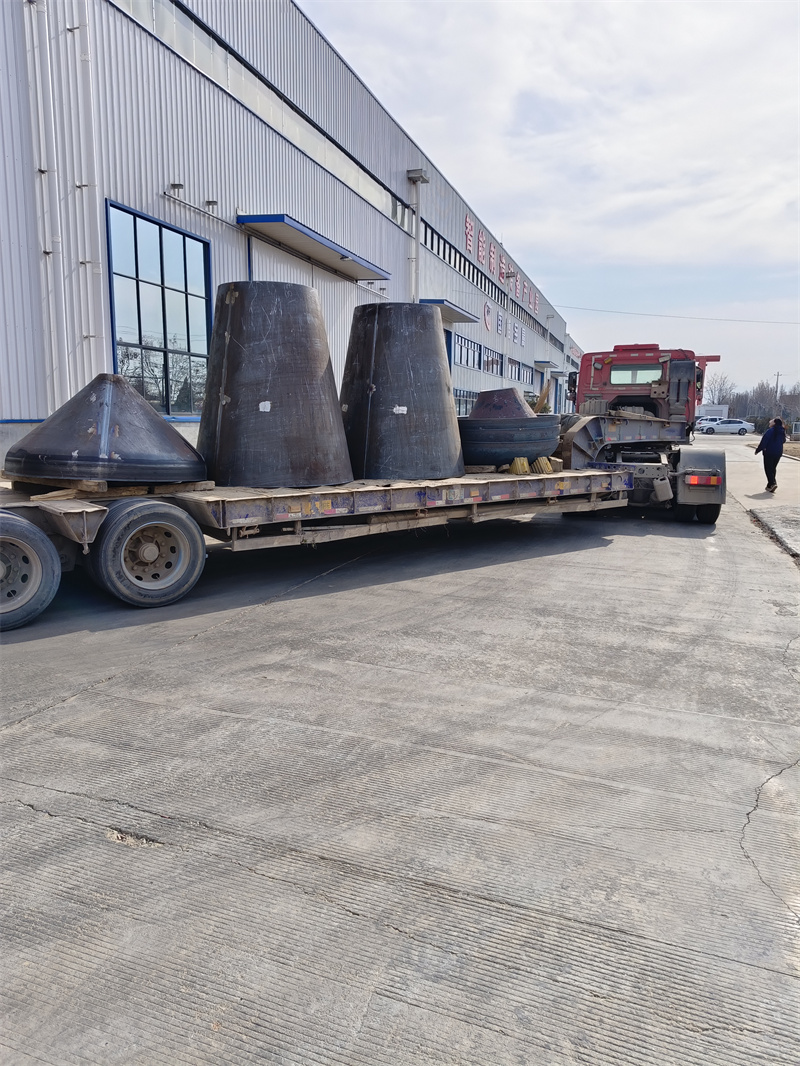
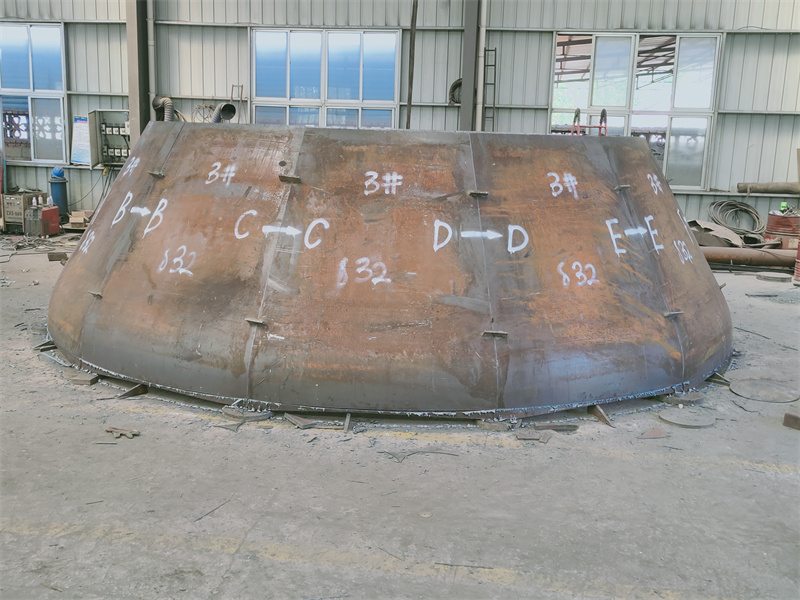
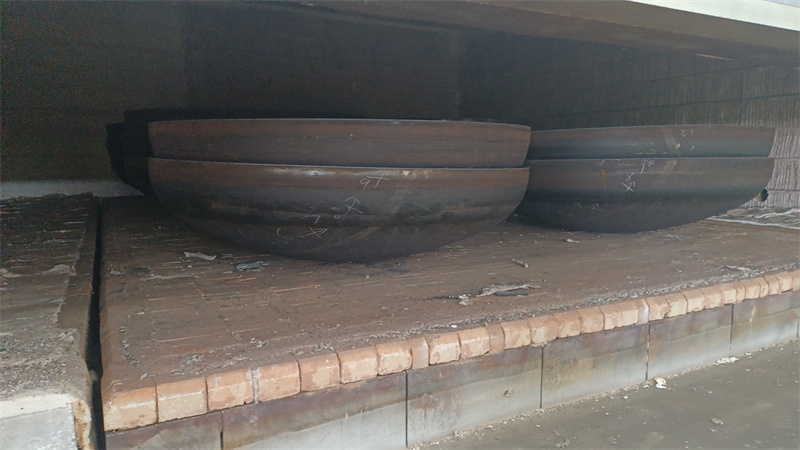
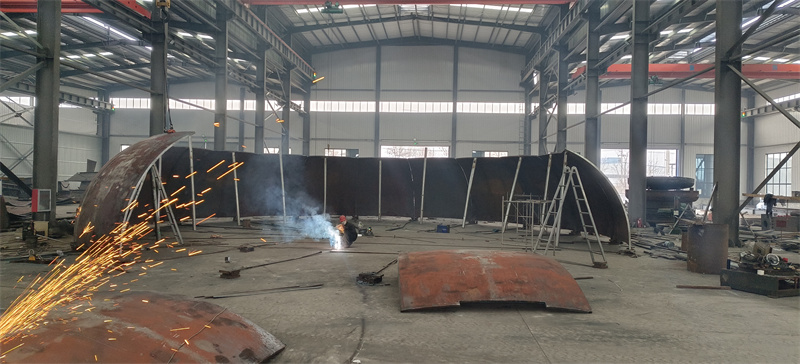
我特意跟着看了他们的生产流程,从原料进库开始,焊材分一级二级库放,不同规格的焊条、焊丝都标得清清楚楚,连存放的温度湿度都有记录,这就从根源上避免了焊材混用的问题。生产的时候,我注意到他们有三台不同尺寸的燃气加热炉,小到3.8米的,大到7.6米的,做多大的封头就用多大的炉,整个封头加热均匀,不会出现局部变形的情况。
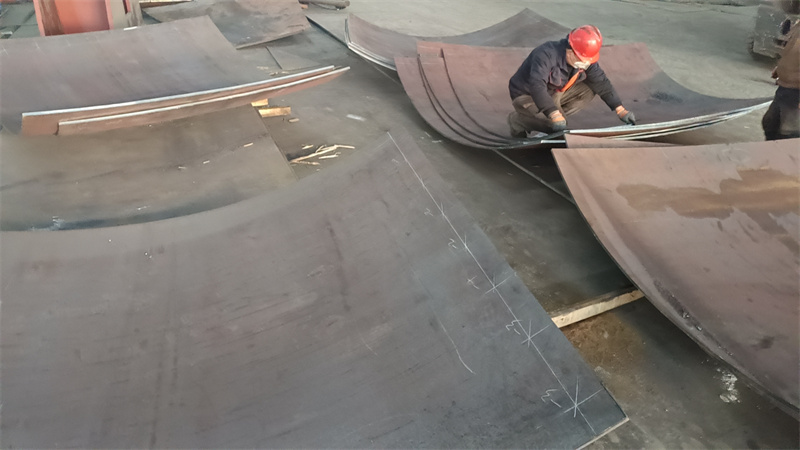
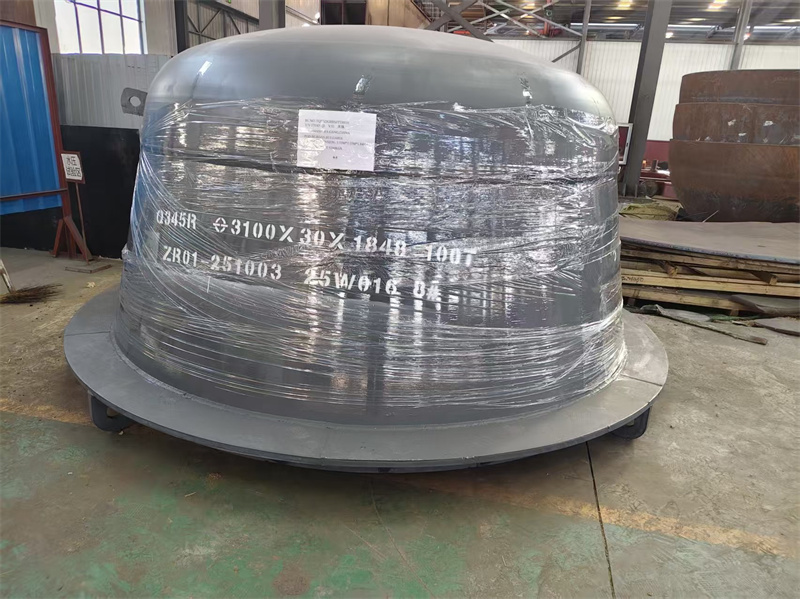
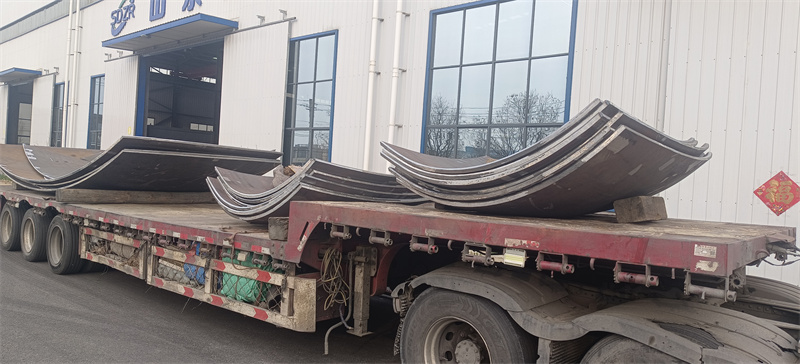
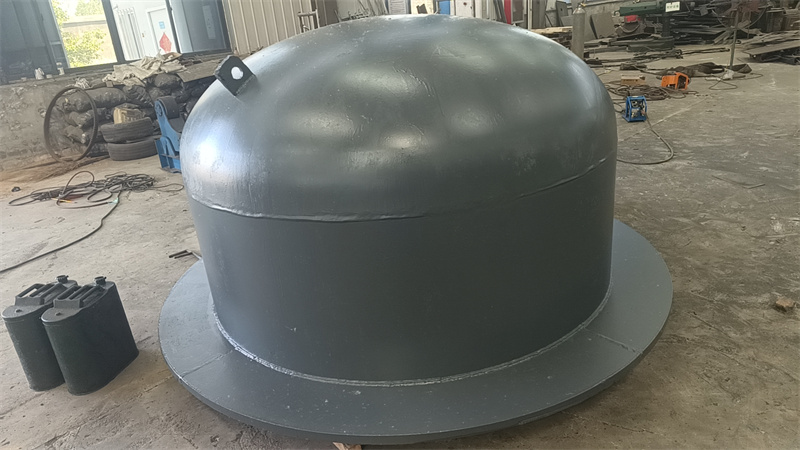
后来我蹲在6000吨压力机旁边看压制,那种大吨位的压力机压出来的封头,平整度真不是小厂能比的。压完之后还有旋压机做整形,10米的旋压机,能把大封头的尺寸精度控制得很严。我翻了他们的检测记录,一个直径6米的平底封头,边缘的平整度误差控制在1毫米以内,这就解决了现场装不上的问题。
不过说实在的,山东泽瑞机械的平底封头也不是啥都能适配。我问过他们的技术,像那种直径超过10米的超大型平底封头,他们目前做不了,因为最大的旋压机是10米的;还有那种要求特别高的低温环境用的封头,他们暂时也没对应的资质。所以选的时候,得先把自己的需求边界搞清楚。
最后再唠点适配的实际注意事项吧。如果你是做船舶、能源、石化这些领域的项目,用山东泽瑞机械的平底封头,得提前把筒体的尺寸参数给全,他们会提前做匹配度测算;如果是小批量非标件,得提前沟通,因为他们的模具虽然全,但特别偏门的尺寸还是得单独做,周期会稍长一点;还有就是,要是你的项目对低温有要求,得提前问清楚他们有没有对应的资质,别到时候卡壳。
说白了,封头这个赛道,拼的就是细节,没有绝对的好坏,只有合不合适。