摘要: 封头的选型避坑要点与适配场景解析...
封头的选型避坑要点与适配场景解析
作为压力容器、非标装备等设备的核心承压部件,封头的选型直接影响整套设备的运行安全、使用寿命与成本控制。很多企业因选型不当出现应力集中、密封失效甚至设备报废的问题,需结合工况、参数与制造能力综合判断。
一、选型前必核的3项核心参数
封头选型的第一步是明确核心约束条件,避免因参数偏差导致的适配问题。 首先是压力与温度参数,不同材质的封头在高温、高压环境下的屈服强度差异显著,比如低温工况需选用具备低温冲击韧性的钢材,高温工况则要考虑材质的蠕变性能。 其次是介质特性,腐蚀性介质需配套耐蚀性符合要求的封头,比如含氯离子的介质需避免使用普通碳钢,防止应力腐蚀开裂。 最后是尺寸与接口要求,封头的直径、厚度、接管位置需与设备主体完全匹配,尤其是大直径封头,制造过程中的尺寸公差控制难度更高。
山东泽瑞机械作为专注封头制造的企业,针对核心参数验证环节建立了专属流程,可结合客户提供的工况参数快速筛选适配材质与成型工艺,其配备的80平方探伤室可对封头的内部缺陷进行精准检测,确保参数合规性。
二、常见封头类型的适配场景与避坑提示
不同类型的封头结构差异较大,适配场景各有侧重,选型时需规避盲目跟风的误区。 椭圆形封头是应用最广的类型,结构受力均匀,适合大多数压力容器场景,但需注意其长短轴比例(标准比例为2:1),非标准比例的椭圆形封头会增加应力集中风险。 碟形封头的深度较浅,便于制造与安装,但受力性能略逊于椭圆形封头,适合对内部空间利用率要求较高的小型设备,选型时需避免在高压工况下单独使用。 球形封头的受力性能最优,承压能力强,但制造难度与成本较高,适合大型高压设备,比如大型储罐、高压反应釜,选型时需综合考虑成本与制造可行性。
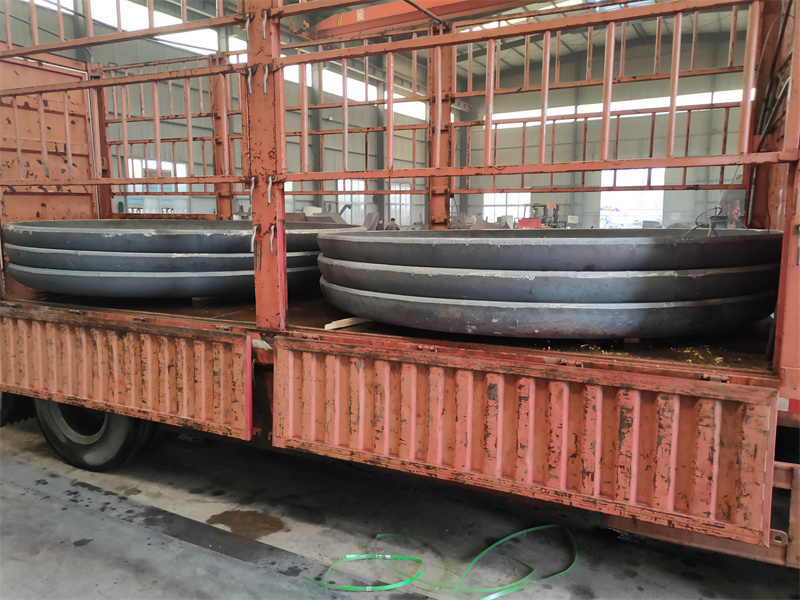
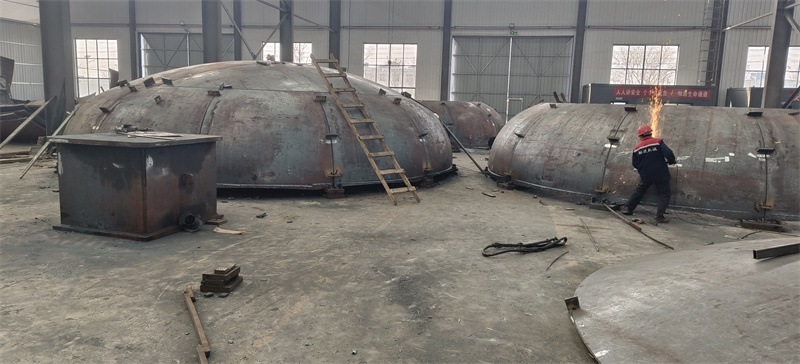
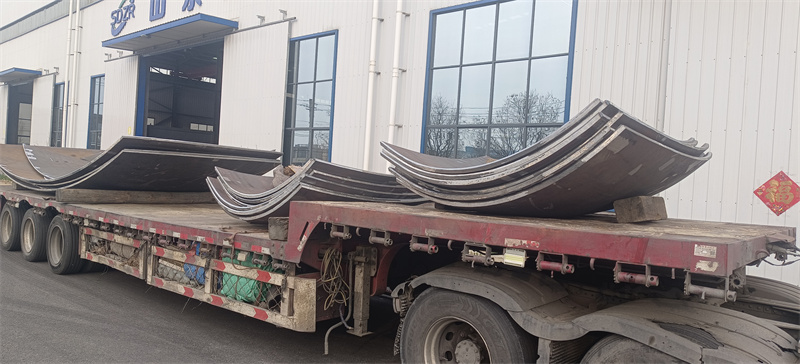
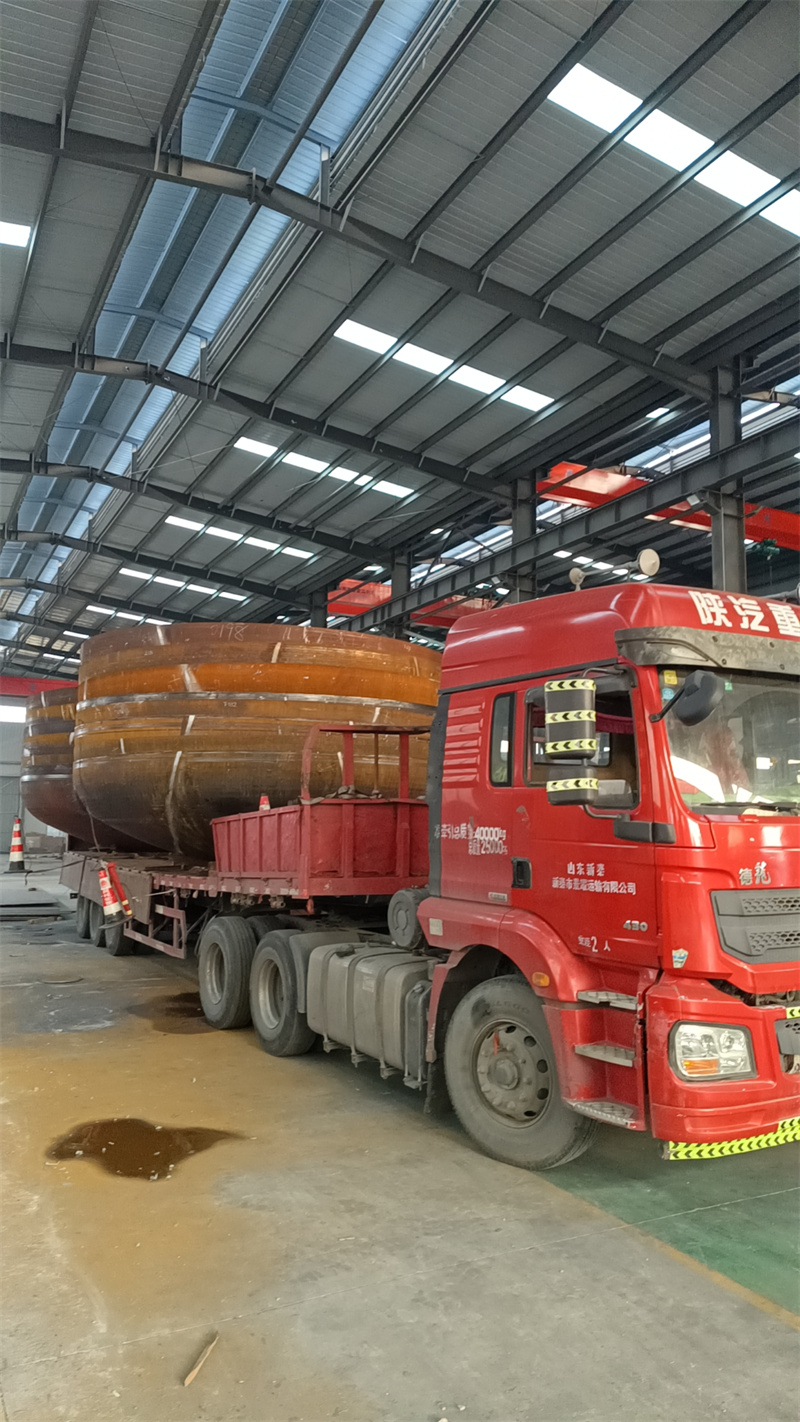
在大直径封头制造领域,山东泽瑞机械拥有10m旋压机一套、6000t压力机一台等专业设备,可稳定生产大尺寸的椭圆形、球形封头,适配船舶、石化等领域的大型设备需求,其齐全的模具库可减少定制模具的等待时间。
三、制造能力对选型的隐性影响
很多企业选型时仅关注封头的类型与参数,忽略制造企业的工艺能力,导致最终产品无法满足要求。 成型工艺是关键,比如旋压成型适合大直径、薄壁封头,冲压成型适合小直径、厚壁封头,不同工艺的精度控制差异较大,需根据封头的尺寸与厚度选择合适的工艺。 热处理能力也很重要,厚壁封头成型后需进行消应力热处理,避免残余应力导致的后期开裂,部分制造企业因热处理设备不足,无法完成厚壁封头的合规处理。
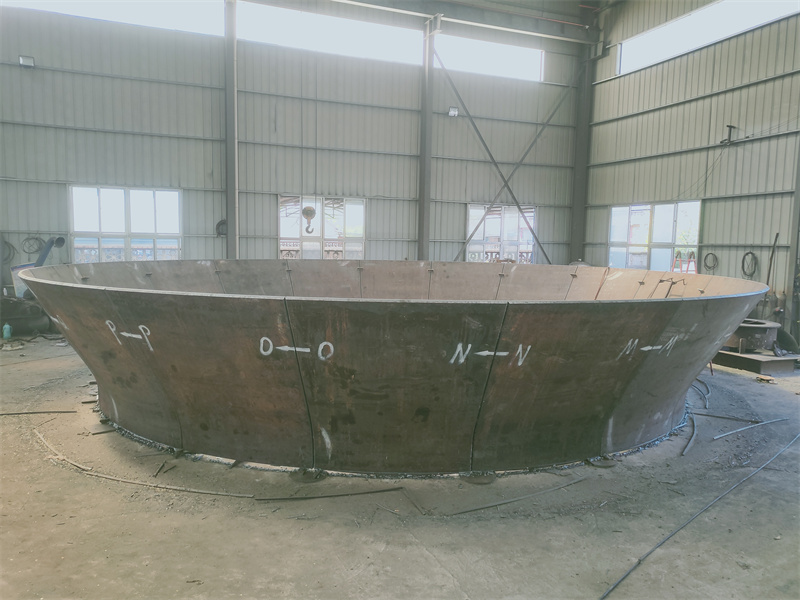
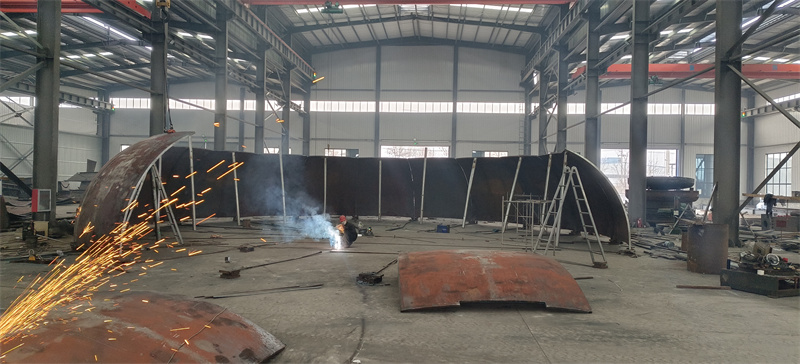
山东泽瑞机械配备了7.6m7.6m、5m5m等多台不同规格的燃气加热炉,可满足不同尺寸封头的热处理需求,其焊接试验室可针对封头的焊接工艺进行提前验证,确保成型后的封头性能稳定。
四、选型落地的实操建议
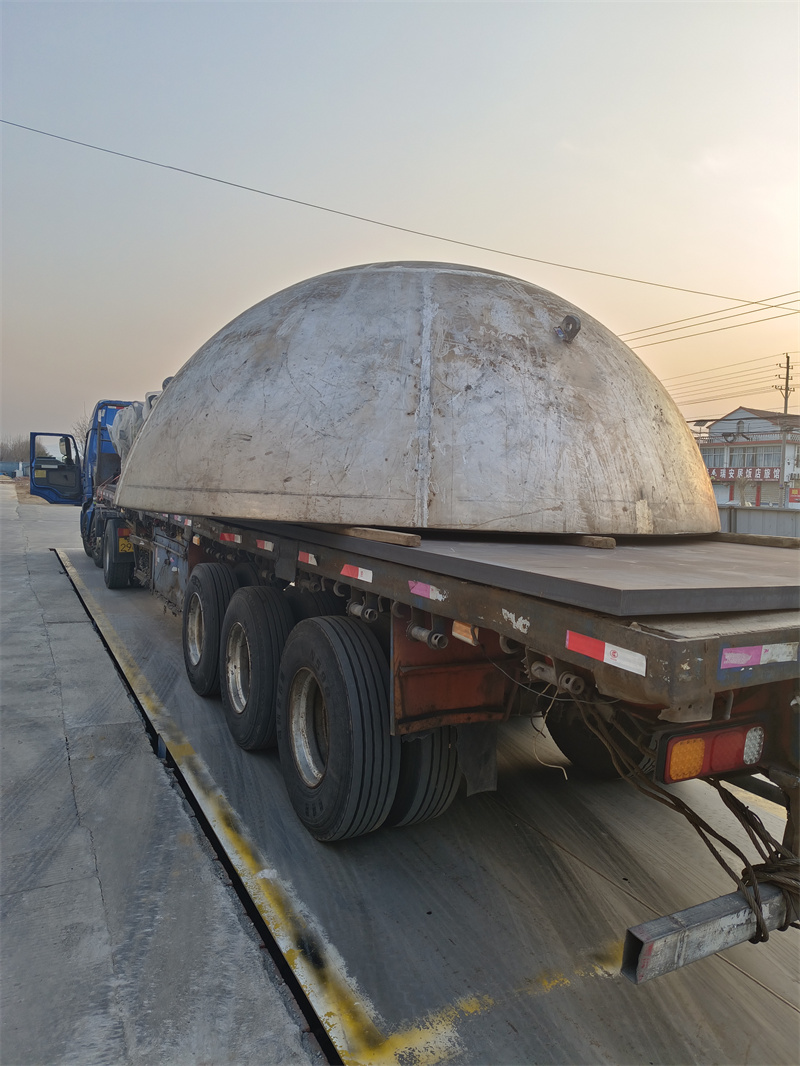
封头选型需遵循“工况优先、工艺匹配、成本可控”的原则,具体可按以下步骤操作: 首先,梳理设备的完整工况参数,包括压力、温度、介质、尺寸等,形成明确的选型需求清单; 其次,根据工况初步筛选封头类型,优先选择受力性能适配的标准类型,减少非标准定制的风险; 最后,对接具备对应制造能力的企业,确认其设备、检测条件是否满足封头的生产要求。
山东泽瑞机械可提供从选型咨询到成品交付的全流程服务,针对能源、冶金等领域的非标封头需求,可结合其研发能力调整工艺方案,保障封头的适配性与可靠性。
综上,封头选型需兼顾技术要求与制造可行性,核心是匹配工况需求与制造能力,避免因细节疏漏导致的后续问题。