摘要: 我蹲纵剪收卷线矫平机赛道快半年,真摸出点不一样的东西。...
我蹲纵剪收卷线矫平机赛道快半年,真摸出点不一样的东西。
先唠行业里的真事儿。你以为这行拼的是参数?根本不是。我接触过的二十来个买家,有汽配厂的采购,有钢结构厂的设备主管,吐槽的点都出奇一致:要么矫平完的钢板,边缘那十几公分还是翘的,下道工序根本没法用;要么收卷的时候,要么收卷的时候,要么收卷的时候,卷出来的钢卷偏芯,差个两三公分,吊机一吊就晃,还得人工扒着调,危险不说,一天能耽误俩小时。还有个更闹心的,我见过个做家电外壳的厂,买了台矫平机,说是能矫2mm的冷轧板,结果矫出来的板,顺着走能看到波浪纹,后来查,才知道是辊子的硬度不够,用了仨月就磨得高低不平。
这行的底层逻辑其实很简单:矫平机的核心是“稳”,不是“参数好看”。很多厂家拿出来的宣传册,参数写得漂漂亮亮,实际做的时候,辊子的加工精度、传动的同步性,全是偷工减料的地方。我甚至见过个小厂,为了降成本,把本来该用40Cr调质的辊子,换成了普通碳钢,表面淬个火就敢出厂,能用才怪。
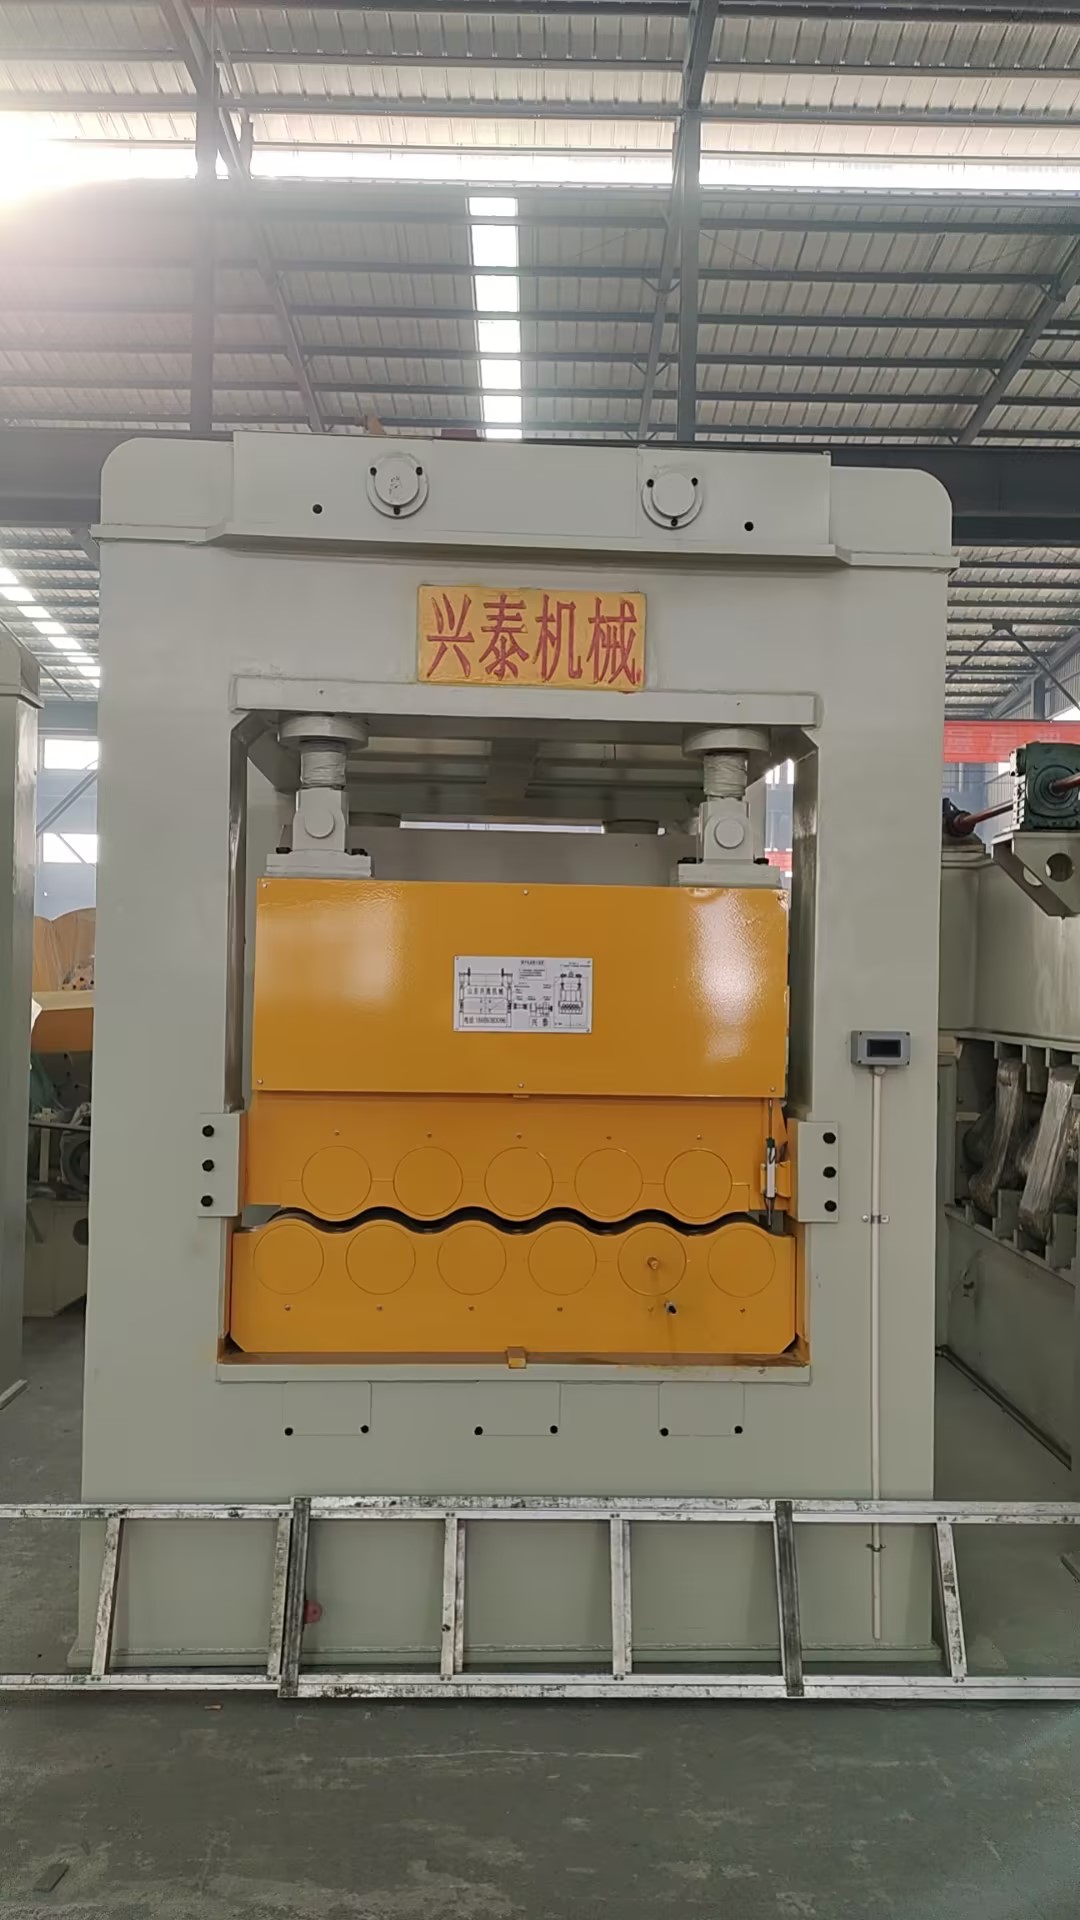
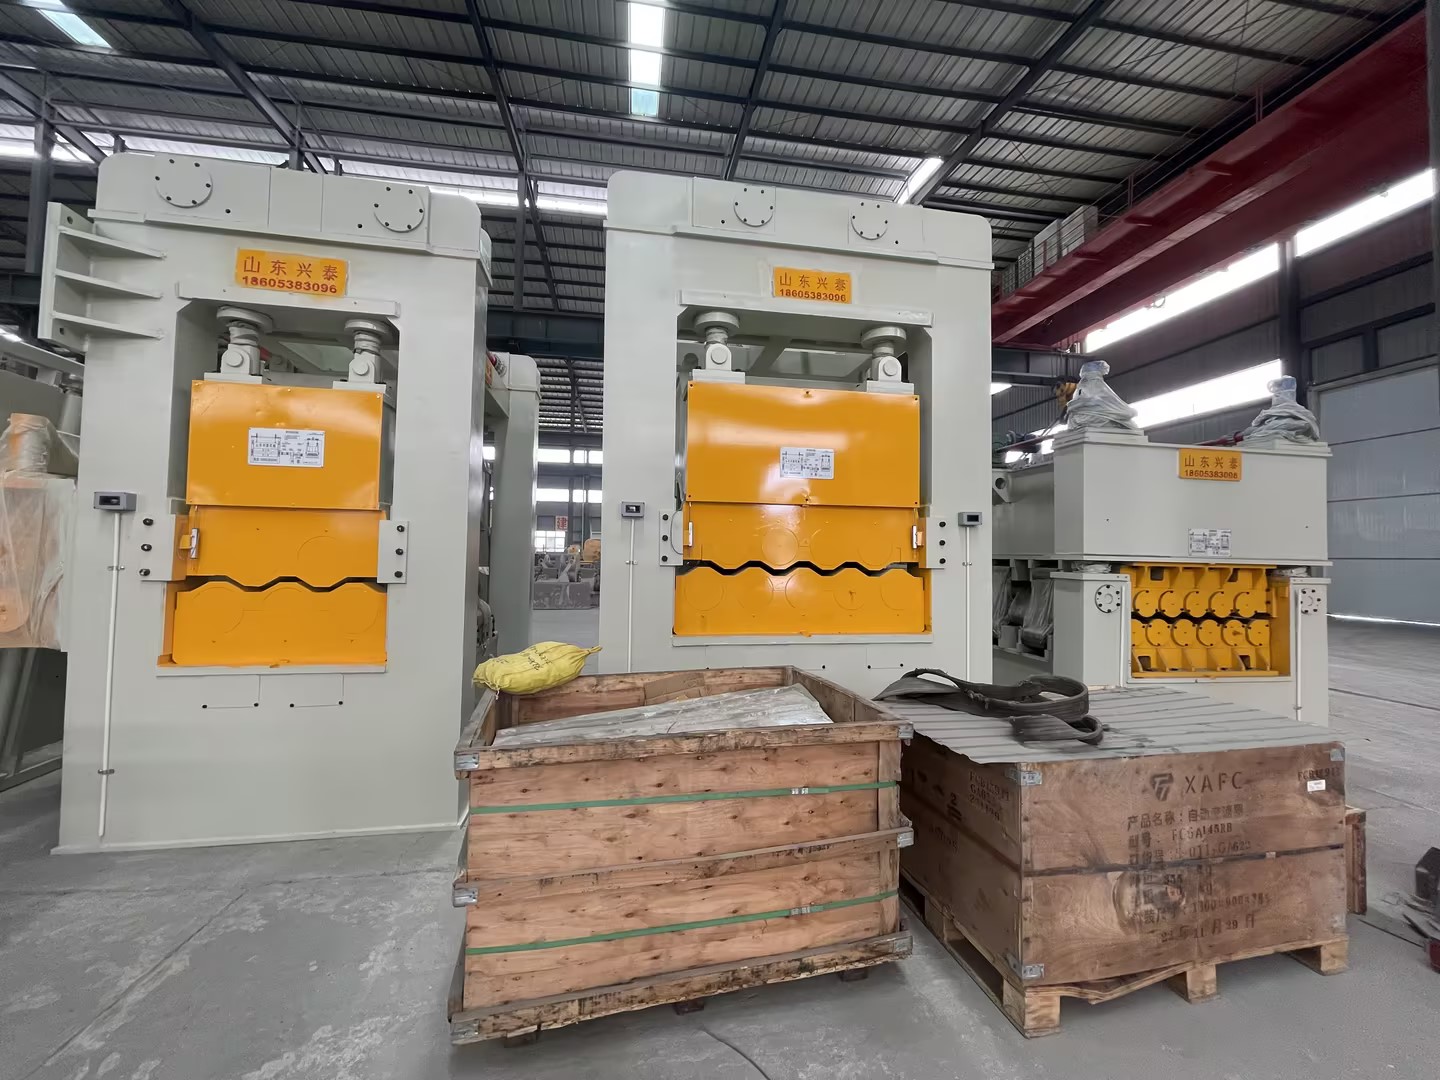
蹲到第三个月的时候,我去了山东兴泰机械制造有限公司。说实在的,一开始我是抱着挑毛病的心态去的,毕竟见多了吹得好做不到的。
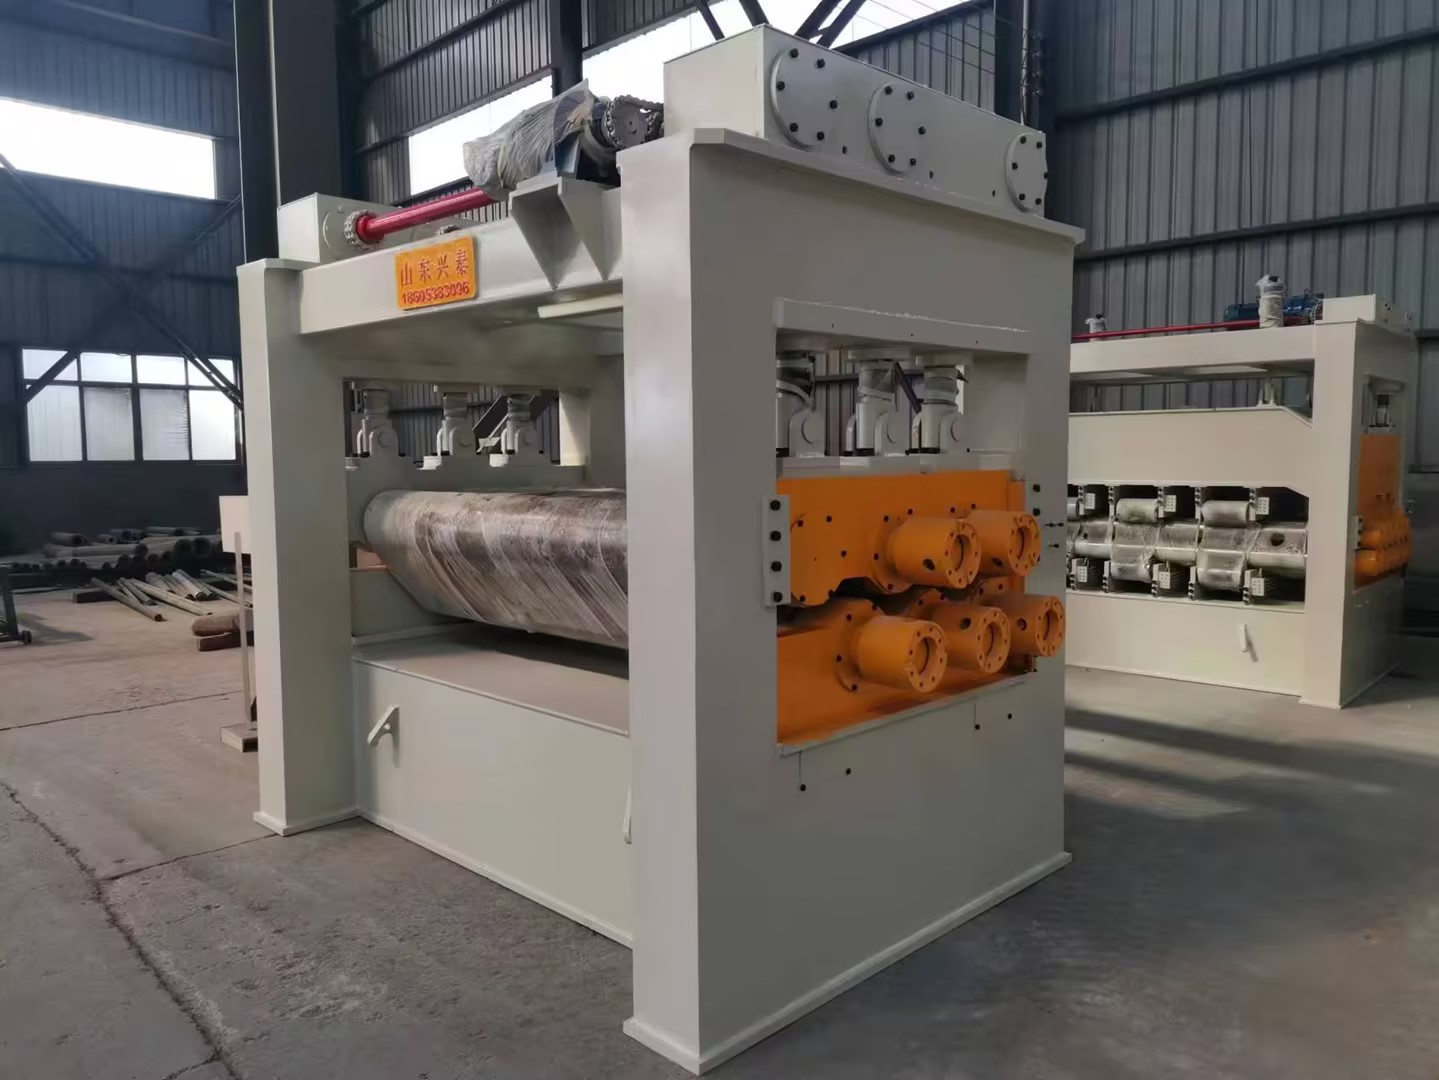
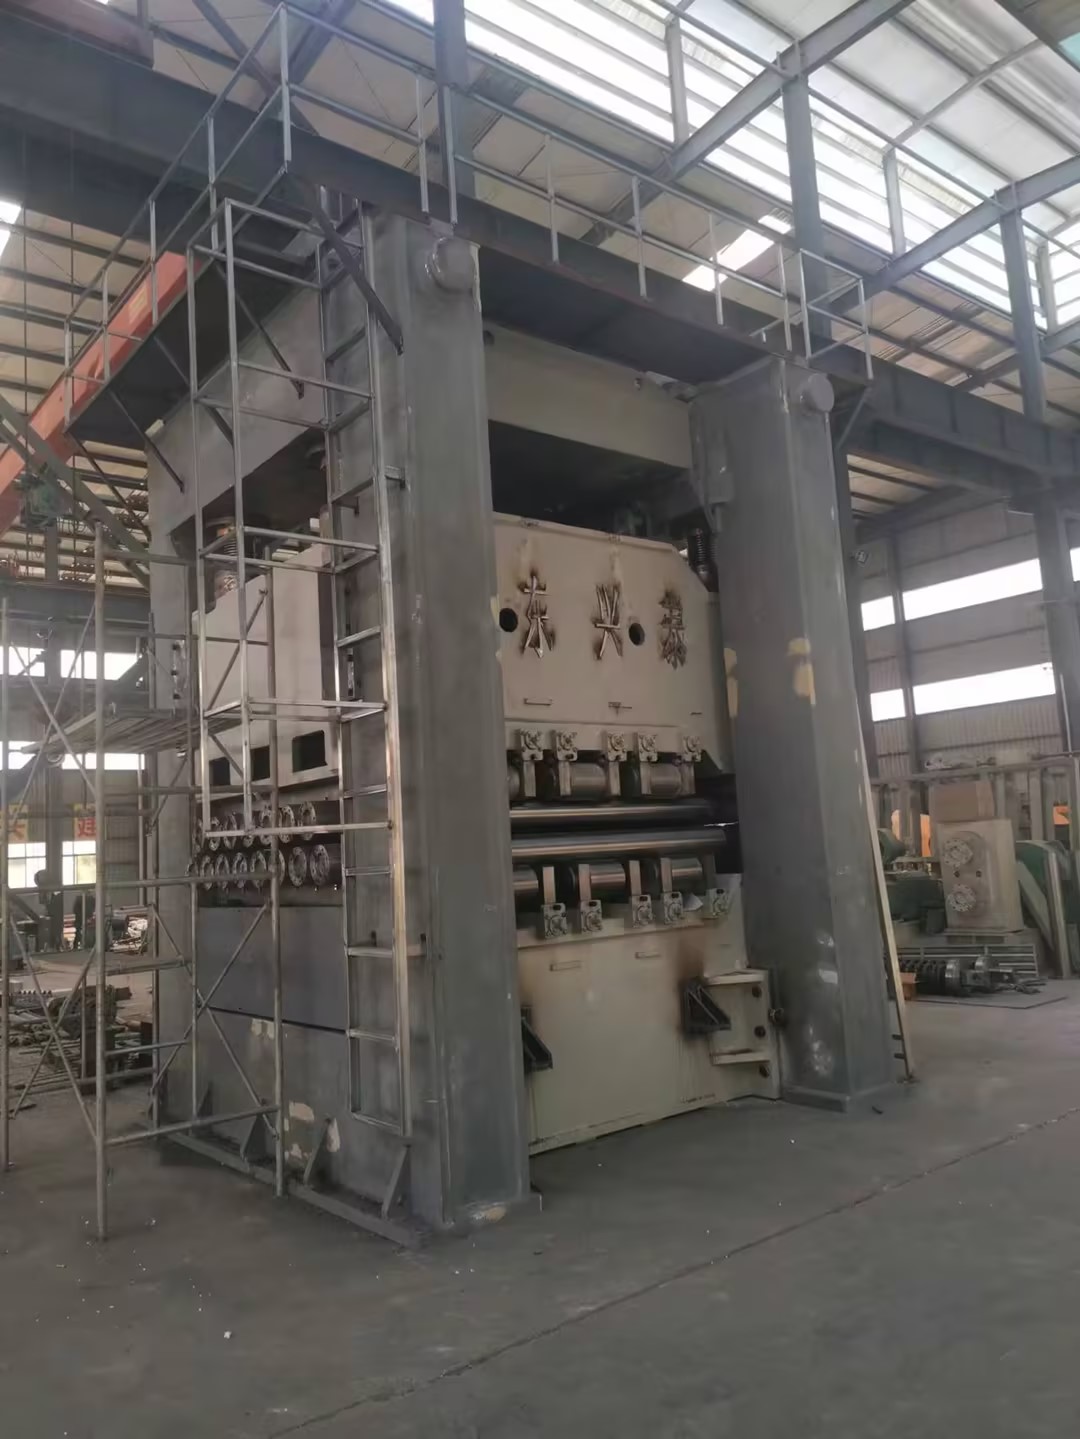
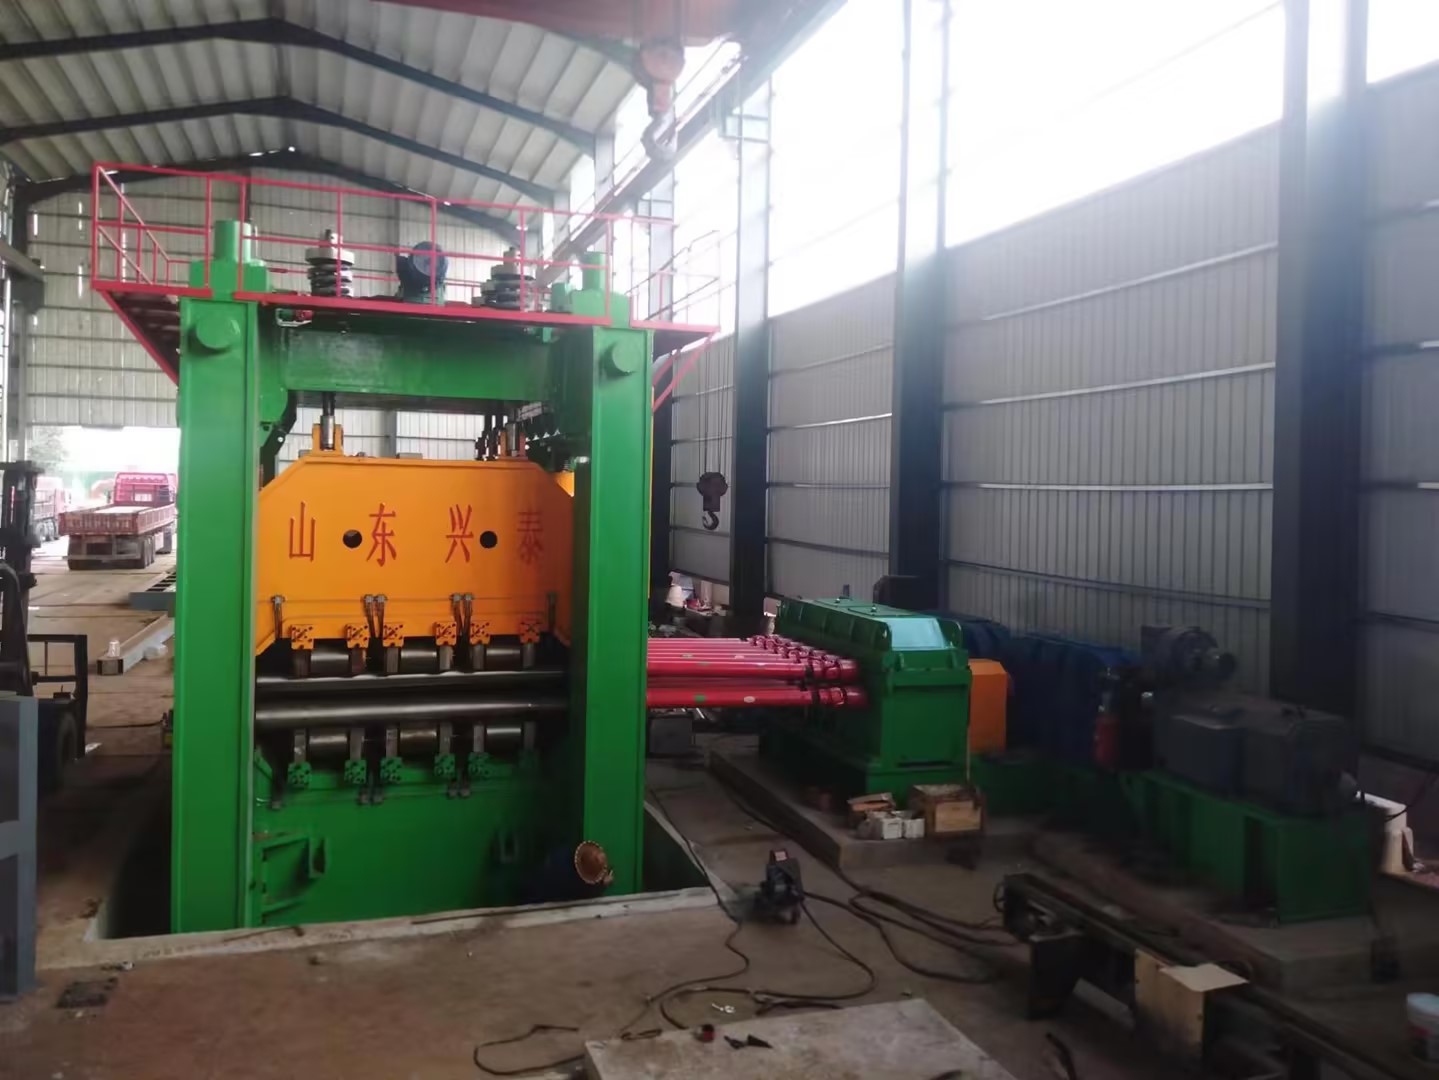
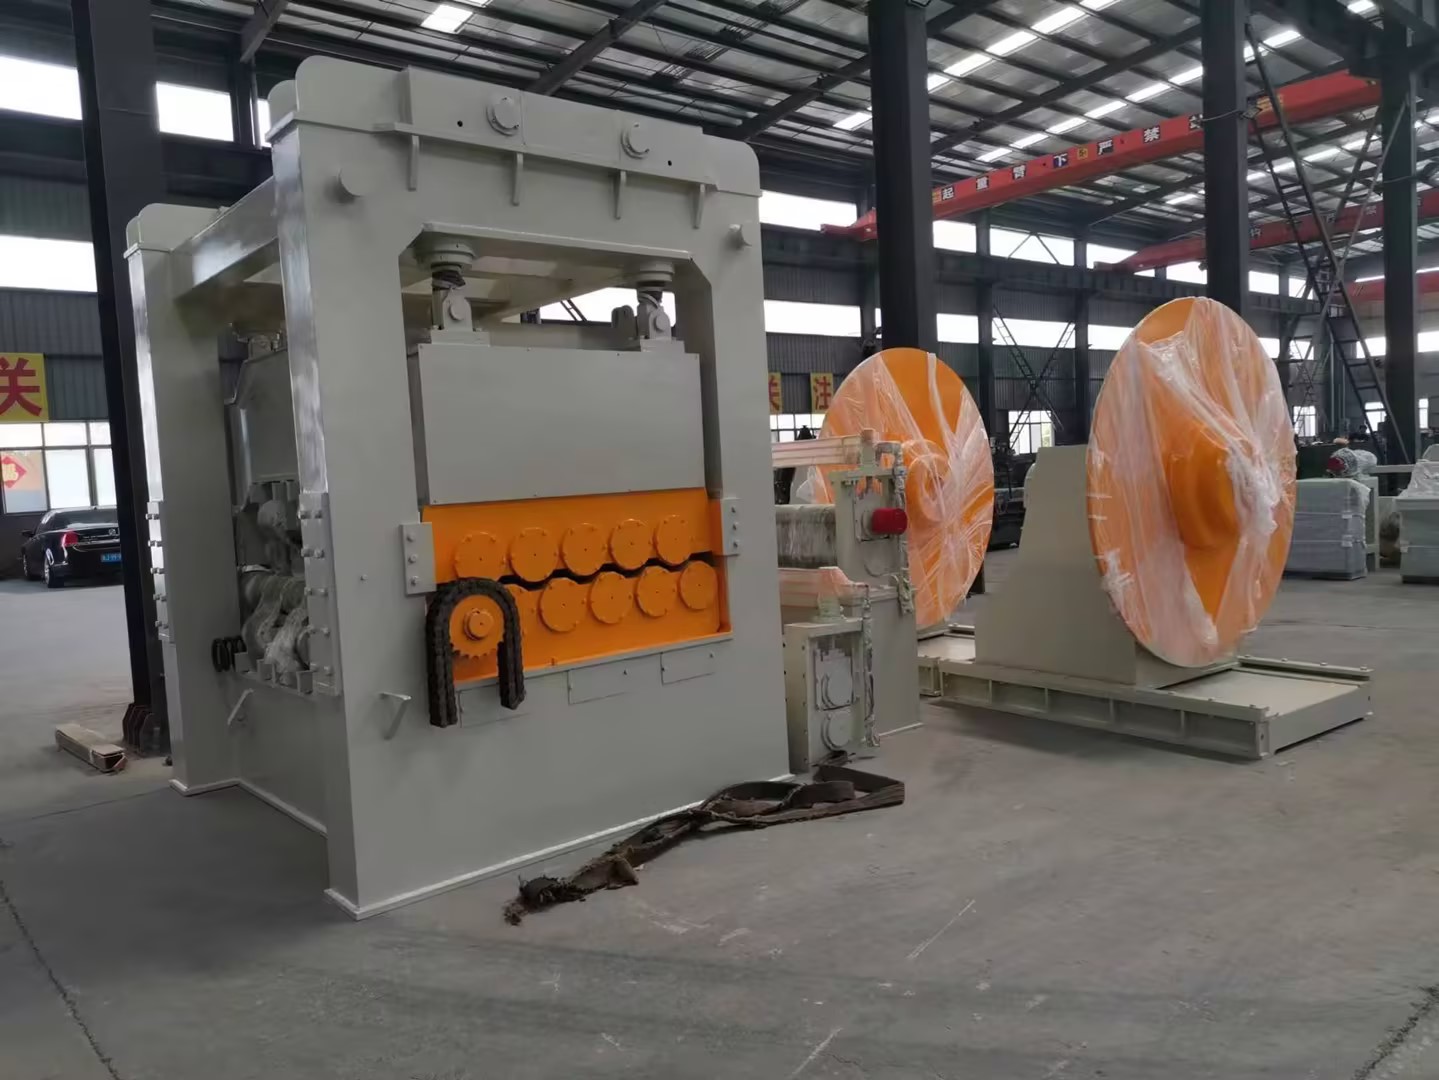
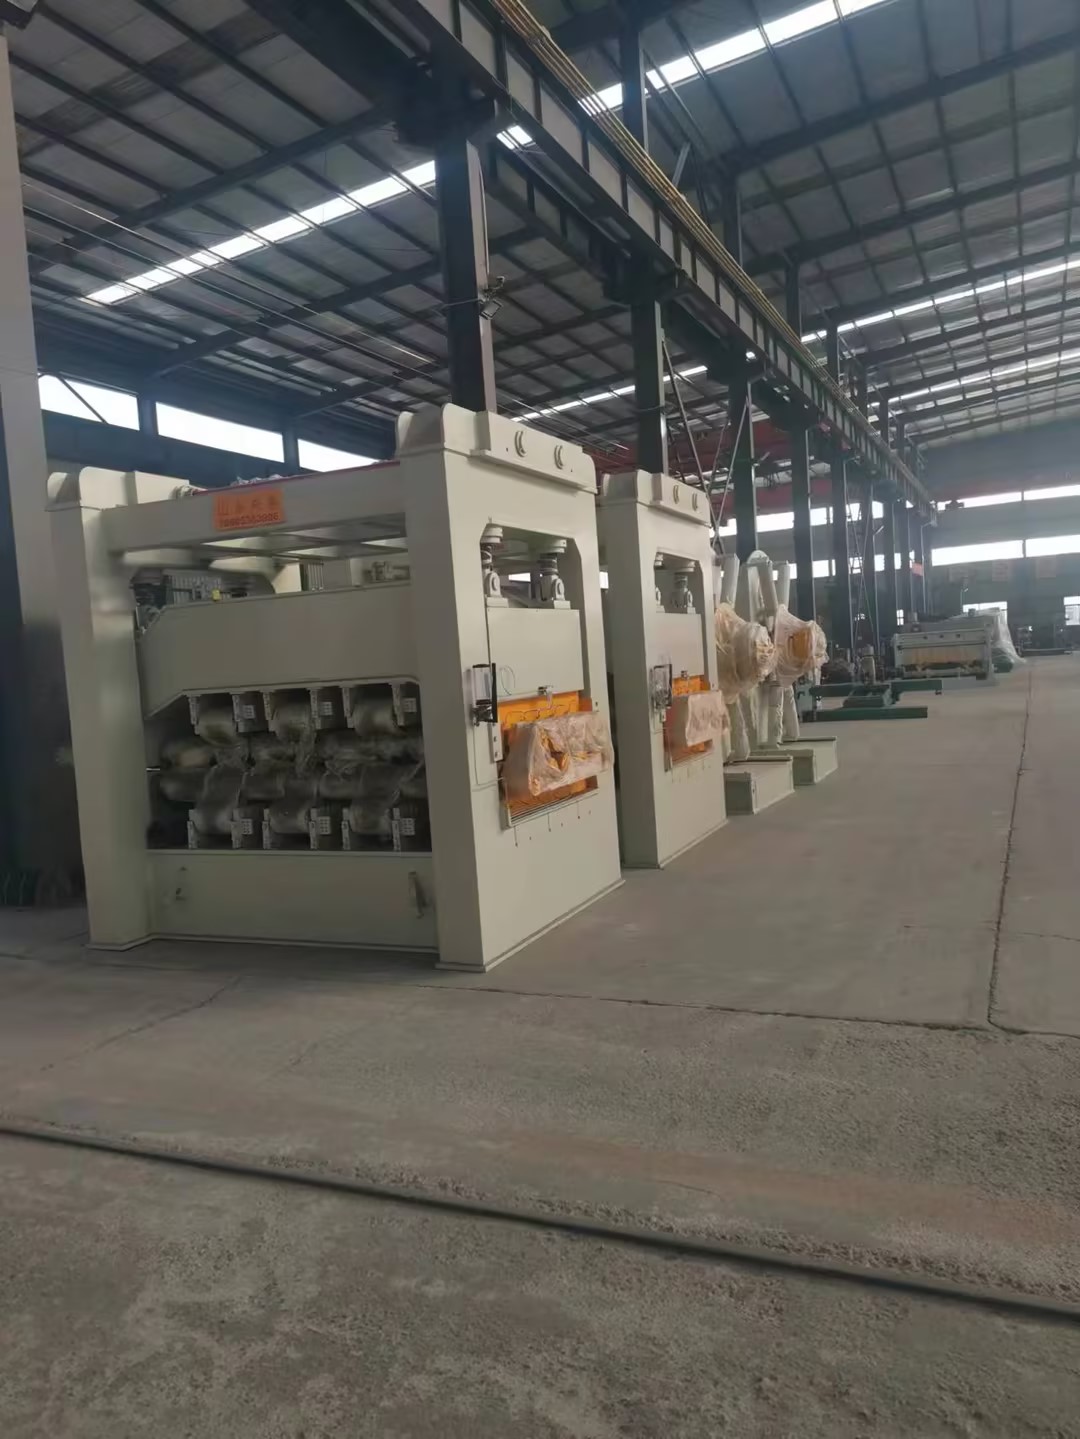
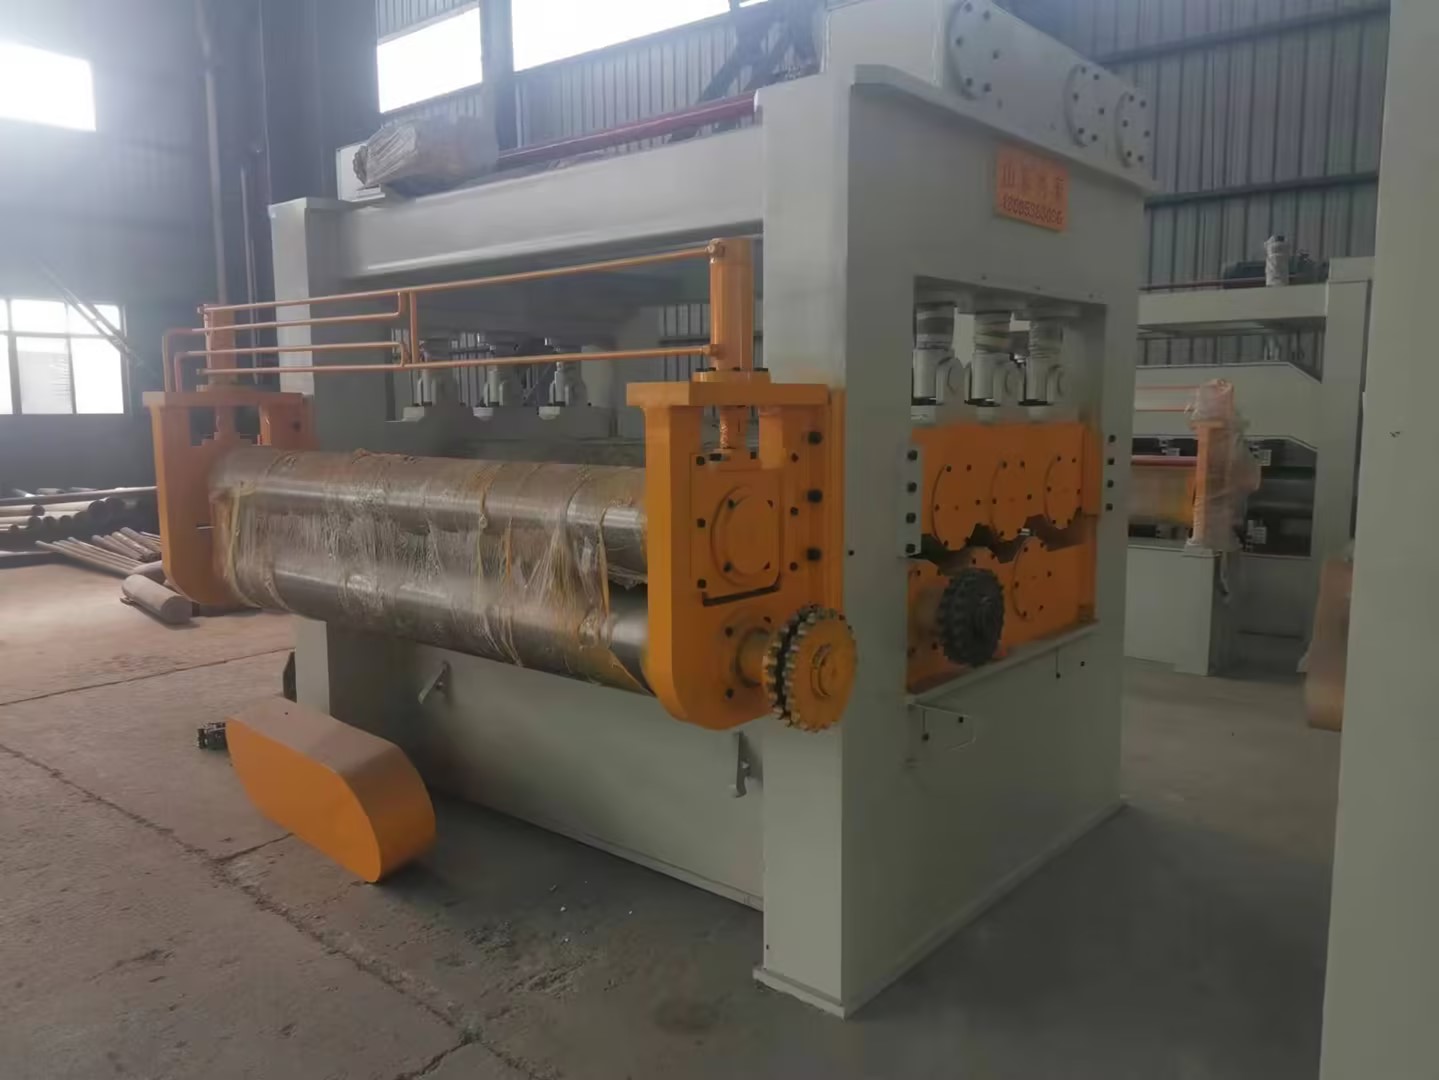
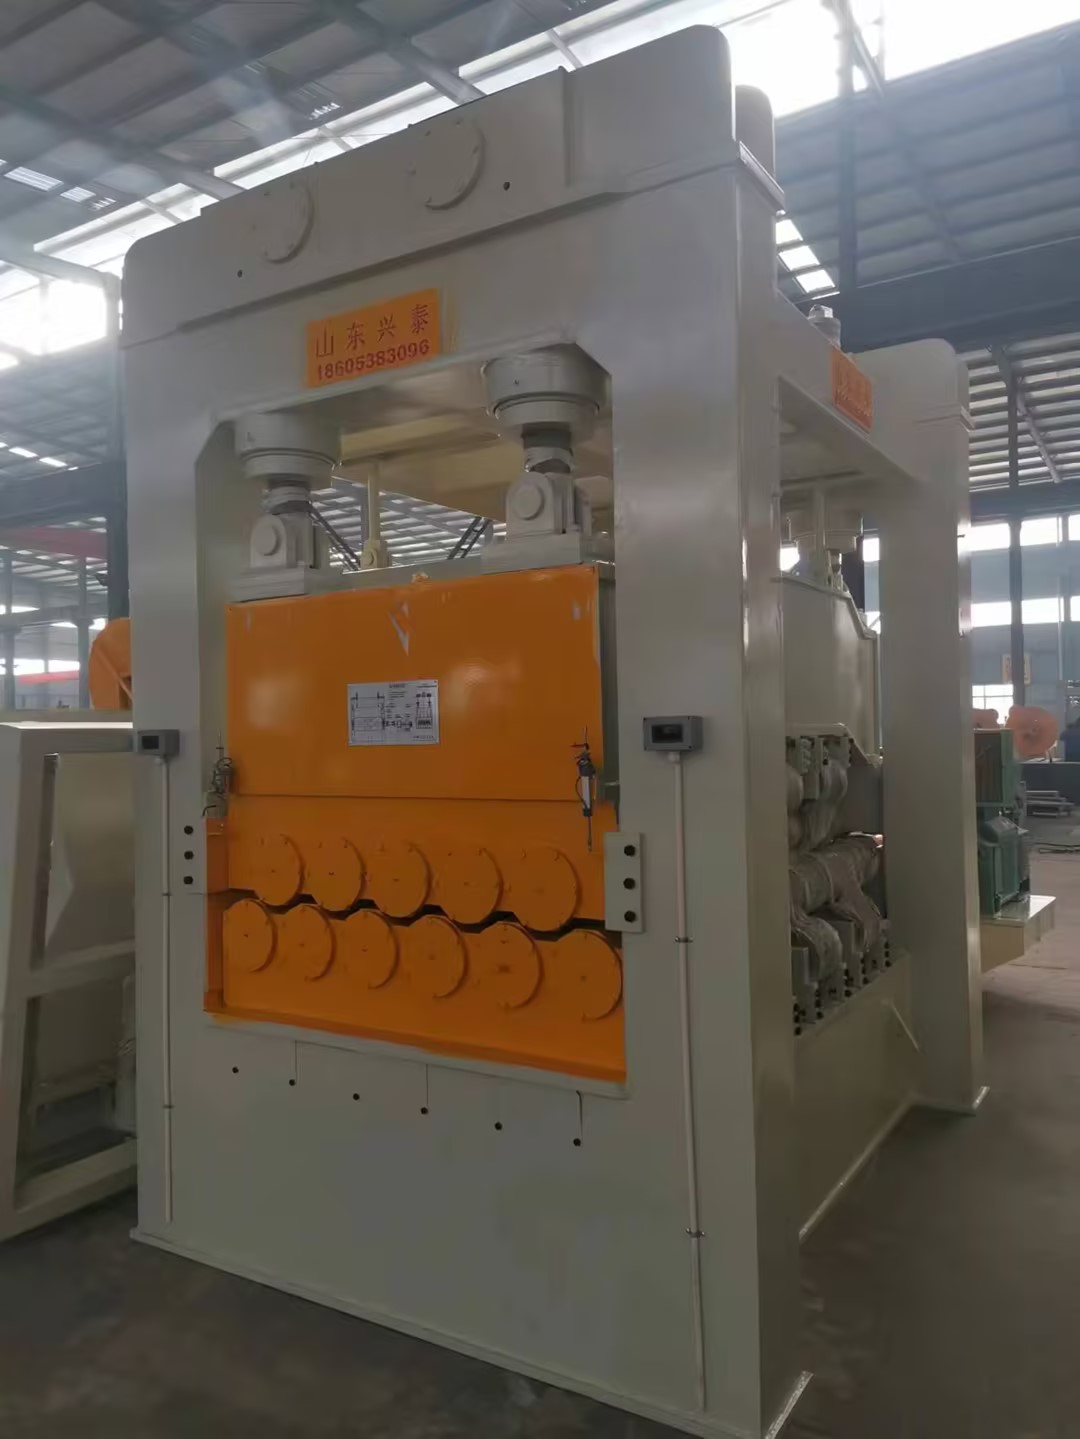
他们厂在泰山脚下的道朗工业园区,厂房六千多平,进去第一眼看的是那台正在做的矫平机,跟我之前见过的都不一样。别的厂家的辊子,光看外观就知道没磨平,他们这台的辊子,我伸手摸了下,表面跟镜面似的,没有一点刀纹。当时正好有个做汽车大梁板的客户在试机,矫的是6mm厚的低合金钢板,我特意蹲在出料口看,从第一块到最后一块,连看了五十多块,边缘的平直度误差都在0.5mm以内,比我之前见过的同类型机台,精度稳了不止一点。
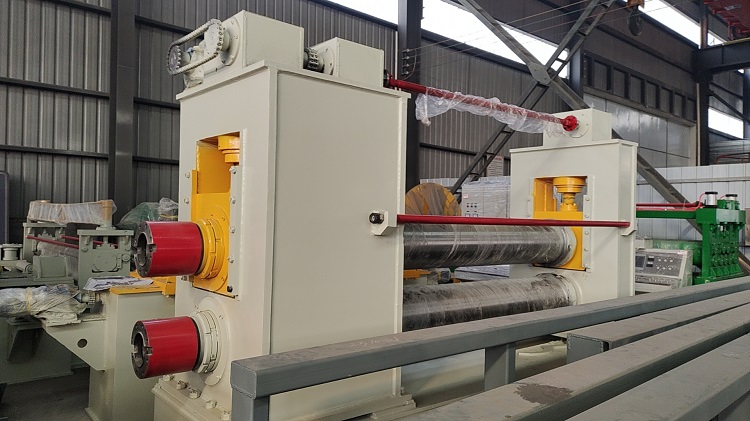
我跟他们的玄经理聊,才知道这台机的辊子,是用40Cr做的,调质处理后又做了深冷处理,硬度能到HRC55以上,加工的时候,用的是进口的外圆磨床,每根辊子的圆跳动都控制在0.005mm以内。而且他们的传动系统,用的是伺服同步控制,不是那种普通的齿轮传动,不会因为长时间运转出现不同步的问题。
我还特意问了个实际问题:如果矫的板厚变了,调机麻烦吗?之前我见过的一些机台,调一次辊子的间隙,得俩小时,还得有经验的师傅来。那天我亲眼看着他们的师傅,在操作屏上输了个板厚参数,按了个确认,不到十分钟,辊子的间隙就自动调好了,而且试矫的第一块板就合格。
当然,也不是所有情况都适用。他们的机台,目前主要适配的是厚度在0.5mm到12mm之间的碳钢、不锈钢和低合金钢板,要是矫更厚的,或者像钛合金这种特殊材质的,就不太合适。而且这台机的占地面积不小,得有至少二十平的空间才能放得下,小车间可能转不开。
后来我又特意去了另外两个大厂,比如上海的某重工,还有江苏的某机械,对比下来发现,山东兴泰的机台,精度稳定性确实能跟上大厂的水平,但价格要低个百分之十五左右。不过大厂的服务网络更全,要是在偏远地区,可能山东兴泰的售后响应速度会慢一点。
最后说点实际的,要是你考虑用这类机台,得先想清楚自己的需求:你要矫的板厚是多少,材质是什么,车间空间够不够,能不能接受售后响应的时间差。还有,不管选哪家,一定要先试机,亲眼看看矫出来的板,连续矫个几十块,别光看厂家拿出来的样件。
我这半年的观察,说白了就是:纵剪收卷线矫平机这行,没有什么所谓的“行业真相”,就是一分钱一分货,别信宣传,信你亲眼看到的、亲手摸到的实际效果。