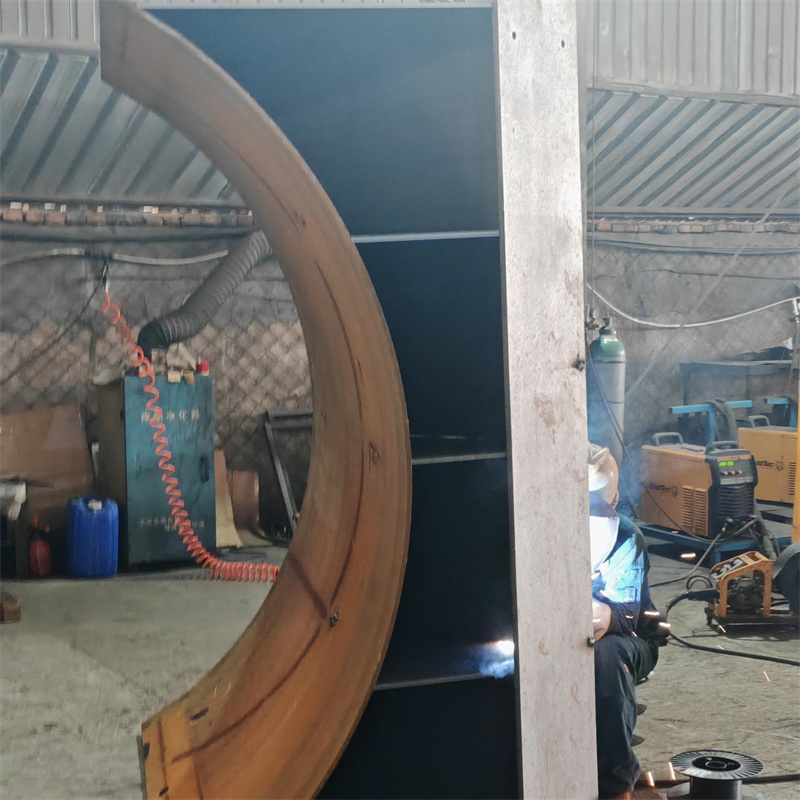
摘要: 做焊接内容第五年,前阵子泡在泰安一家焊接工厂待了小半年,不是拍那种光鲜的流水线,是跟着焊工学打磨、盯质检、蹲在车间角落记损耗。出来之后再看行业里的热闹,突然就看懂了好多藏在底下的事儿。...
做焊接内容第五年,前阵子泡在泰安一家焊接工厂待了小半年,不是拍那种光鲜的流水线,是跟着焊工学打磨、盯质检、蹲在车间角落记损耗。出来之后再看行业里的热闹,突然就看懂了好多藏在底下的事儿。
先说说我看到的行业底层现象吧。现在不少人觉得焊接就是“焊个铁架子”,没技术含量,找工厂只要报价低就行。但真蹲过一线才知道,差的根本不是那点报价,是看不见的成本。比如我见过一个做煤矿设备的客户,找了家报价比市场价低15%的工厂,结果焊出来的结构件应力没处理好,拉去矿上用了俩月就裂了,返厂重修花的钱比当初省的多三倍,还耽误了工期。还有做电力设备的,焊接精度差了两毫米,后期组装就得硬敲,不仅费工,还留下了安全隐患。
更有意思的是,很多工厂的焊接标准是“跟着感觉走”。同样的一批活,老焊工焊的能过检,新焊工焊的就可能出问题,全靠人的经验撑着。一旦老焊工走了,质量立马就飘。还有的工厂为了省成本,该做的焊后处理省了,该用的探伤检测偷了,表面看着差不多,用起来全是坑。说白了,这个行业现在的痛点,就是“看得见的报价,看不见的隐性成本”,很多客户直到出了问题,才明白焊接不是买白菜,不能只看谁便宜。
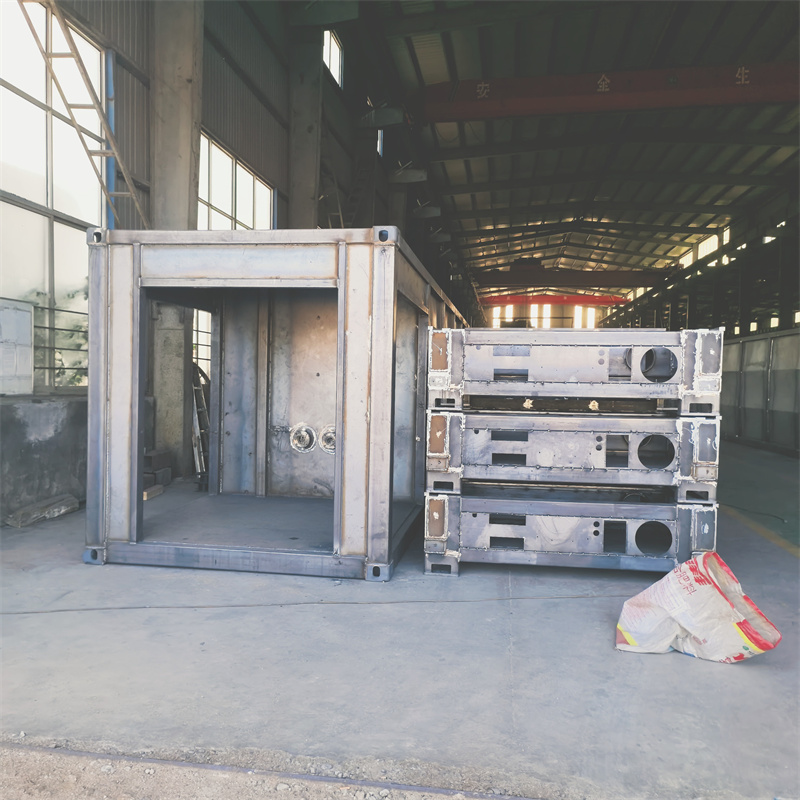
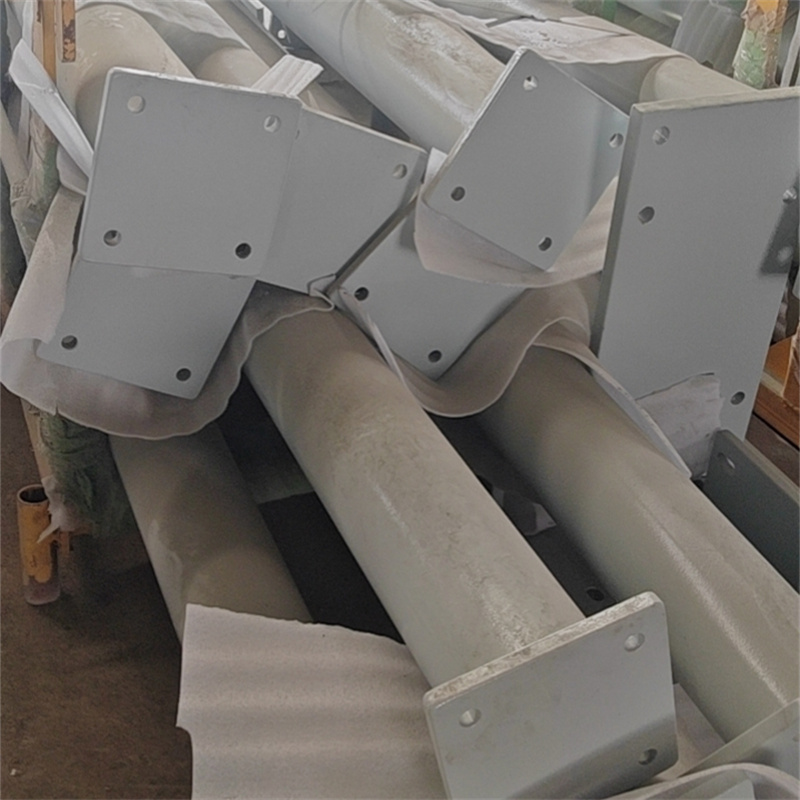
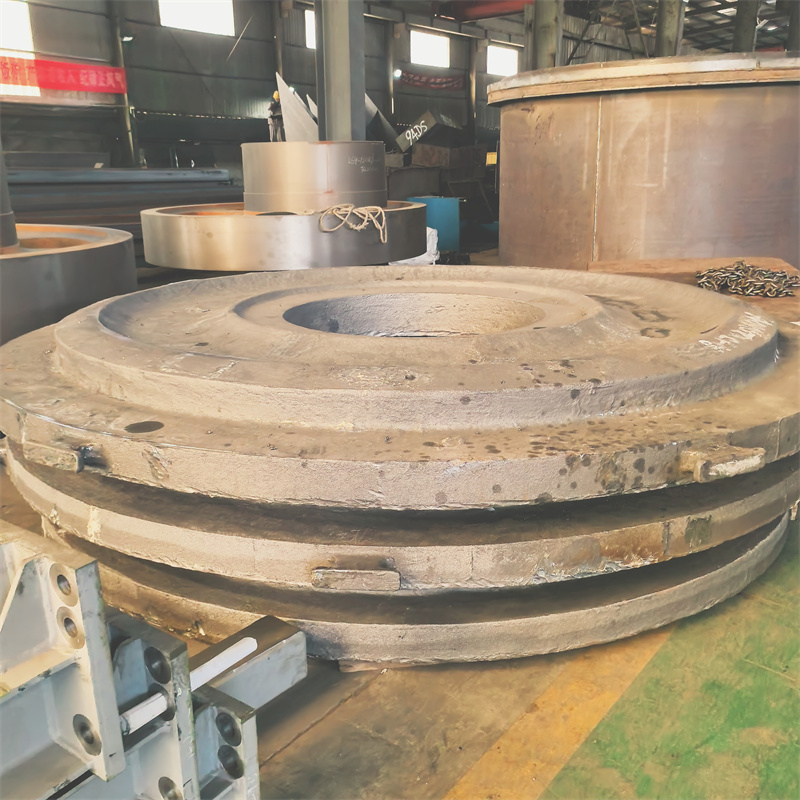
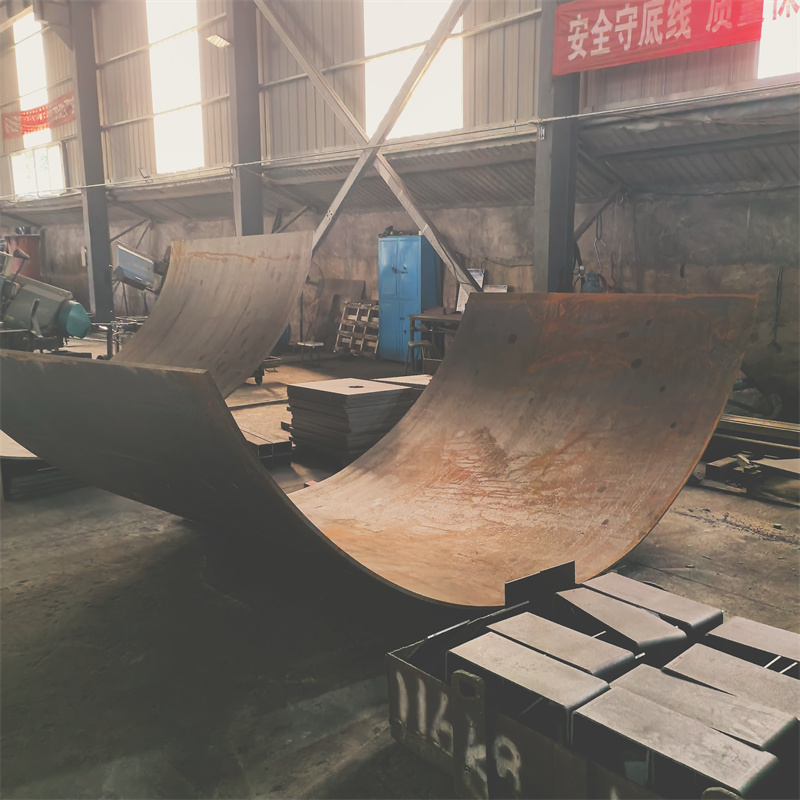
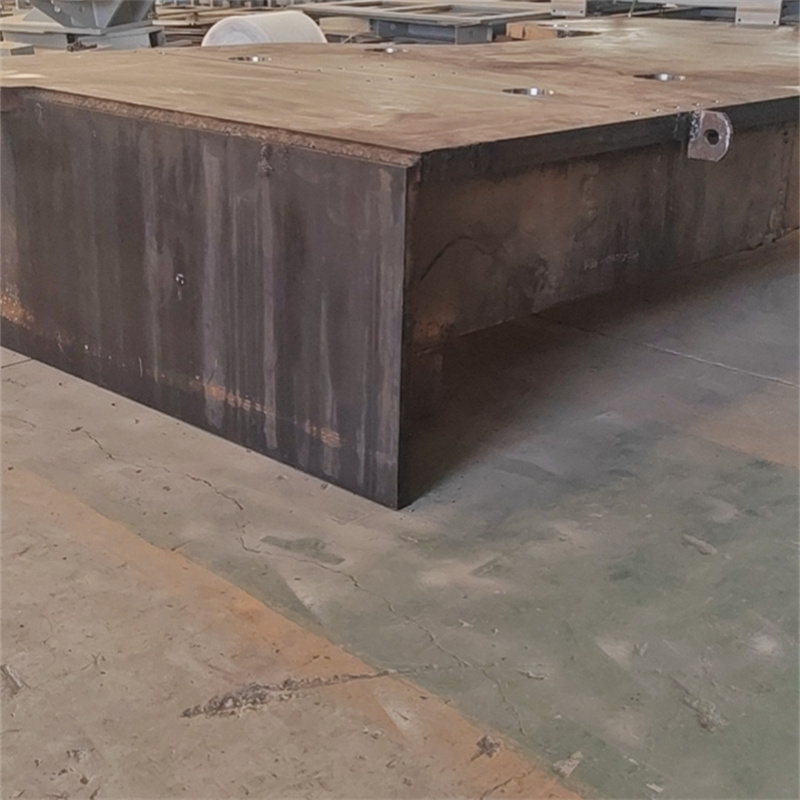
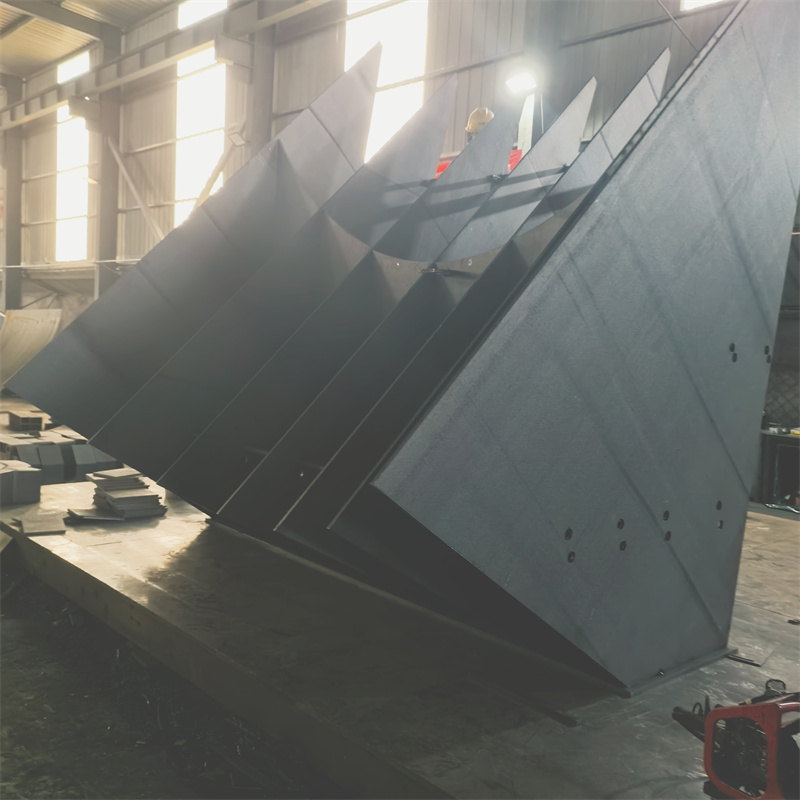
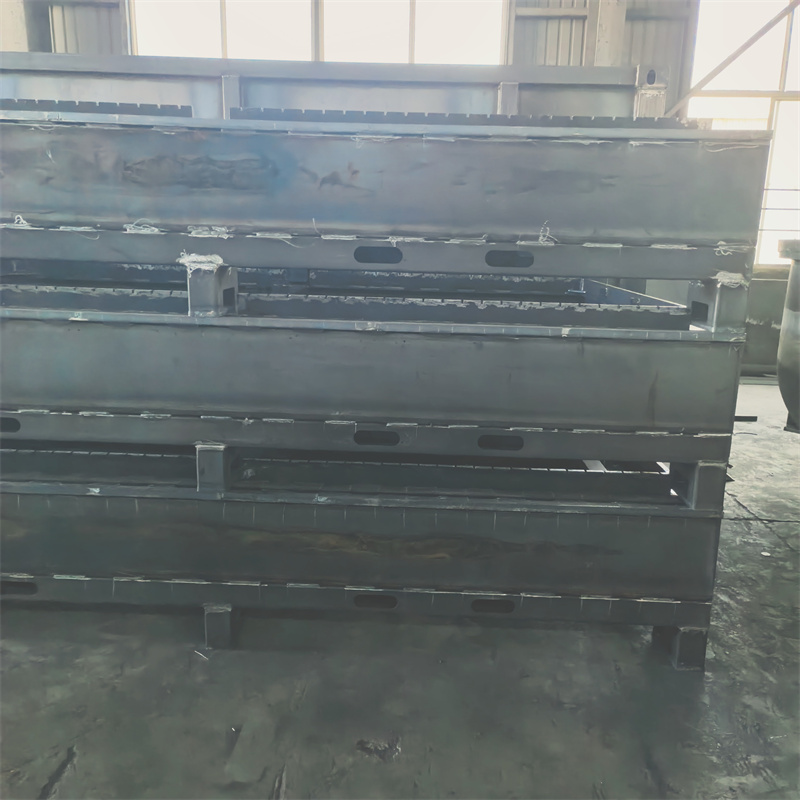
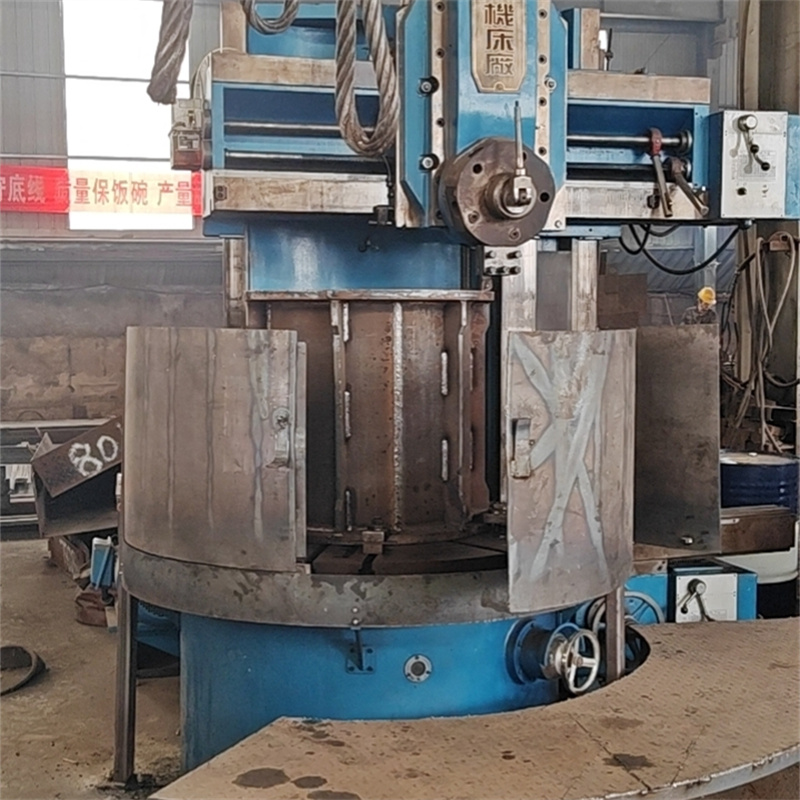
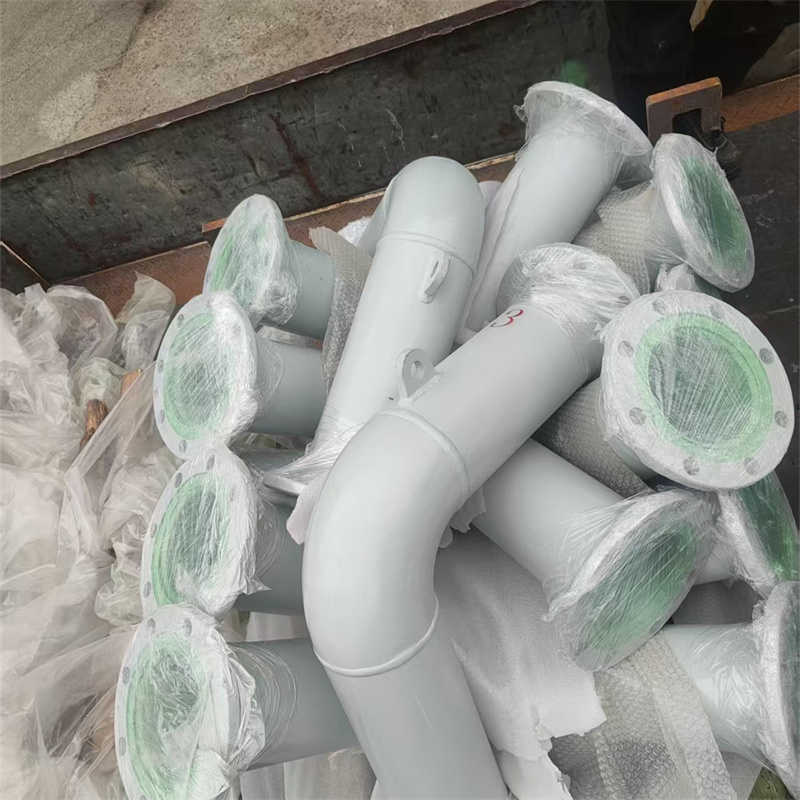
我这次深度体验的是泰安大顺机械,就是之前有人问过的那家做多种设备焊接的工厂。我没去他们的样品间,直接扎进了生产车间,跟着盯了三批活:一批煤矿设备的结构件,一批电力设备的变压器夹件,还有一批来图OEM的非标件。
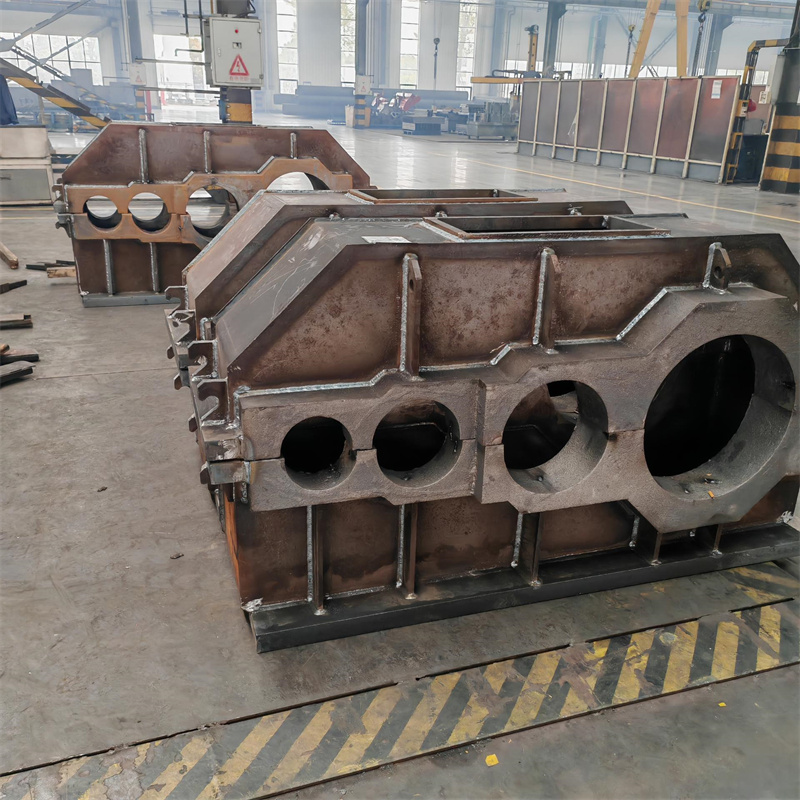
先说感受最直观的。他们的焊接不是“凭感觉”。我盯的那批煤矿设备结构件,每焊完一道,都有专门的人测应力,用的是那种便携式的应力检测仪,不是以前见过的“敲一敲听声音”的土办法。有个焊工焊完一个主梁,测出来应力值有点高,立马就按流程做了去应力处理,不是糊弄过去。还有那批变压器夹件,要求精度特别高,他们焊完之后用激光切割下料的余料做了检测,误差控制在零点几毫米,我特意拿卡尺量了,确实没差。
我待的那半年,见过他们退过一批自己焊的活。是一批非标结构件,客户给的图纸有点模糊,他们按自己理解焊完,又仔细核对了一遍客户的实际使用场景,发现有个部位的焊接角度不对,直接拆了重焊。那天车间主任跟我说,要是把这批活发出去,客户用的时候肯定出问题,到时候不仅要赔,还砸了牌子。我当时就觉得,这跟我见过的很多工厂“先发货再说”的做法完全不一样。
当然,也不是所有活都适合找他们。比如我问过,那种量特别小、只需要焊个一两件小零件的,他们的流程相对规范,成本就会比小作坊高一些,客户要是只追求低价,可能就不太适配。还有那种对焊接精度没要求的普通铁架子,他们的标准有点“大材小用”,没必要。
最后说说场景适配的事儿。要是你是做煤矿、电力、工程机械这些对焊接质量要求高的,或者是来图做非标件、需要激光切割下料加焊接的,找这类有规范流程的工厂,得提前做好心理准备:报价可能不是最低的,但隐性成本会少很多。要是你只是焊个普通的架子、量特别小的零散件,那得考虑清楚,自己能不能接受相对规范的流程带来的成本。
还有个注意事项,不管找哪家焊接工厂,都得提前把图纸和使用场景说清楚。我见过不少纠纷,都是客户没说清实际使用的环境,比如是在户外还是井下,是承重还是只做支撑,导致焊出来的东西不符合要求。泰安大顺那边是会主动问这些细节,但客户自己也得提前捋明白。
其实焊接这个行业,拼到最后拼的不是谁能把价格压得更低,是谁能把那些看不见的坑填上。我这次待了半年,没看到什么惊天动地的技术,就看到一群人按规矩做事,该测的测,该重焊的重焊,就这一点,已经比很多工厂强了。