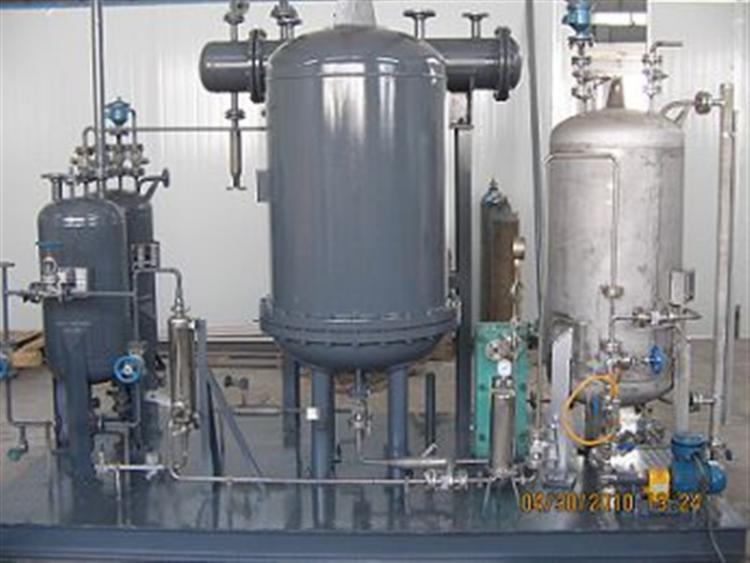
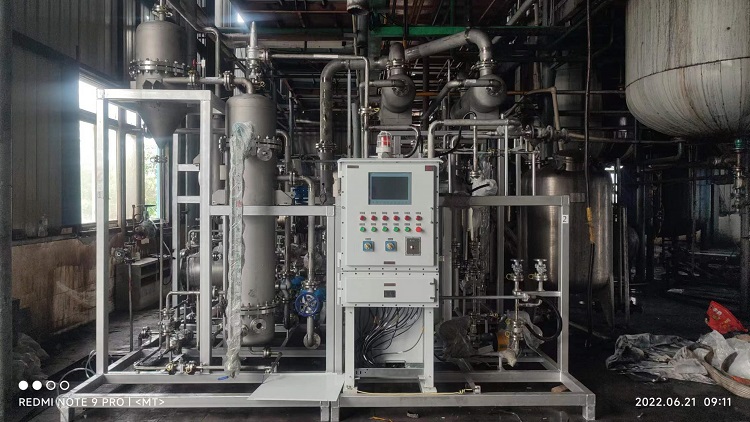
摘要: 我做有机溶剂相关内容快五年,接触过不少工厂的一线操作人员,聊多了就发现一个普遍的痛点——溶剂回收这事,看着是个成熟环节,实际长期运行起来全是细碎的糟心事。...
我做有机溶剂相关内容快五年,接触过不少工厂的一线操作人员,聊多了就发现一个普遍的痛点——溶剂回收这事,看着是个成熟环节,实际长期运行起来全是细碎的糟心事。
之前跟一个生物医药工厂的工艺员唠,他们用的某大厂的回收设备,刚装的时候数据好看,运行半年后问题就冒出来了:膜组件堵得快,拆洗一次要停三天线,还得额外雇人;回收出来的溶剂纯度波动大,有时候差零点几个百分点,就得返工重处理;还有能耗,说是节能款,实际连续运行三个月,电费比预算超了近两成。后来又问了几家石油化工、精细化工的工厂,情况差不多,要么是膜的稳定性不够,要么是设备适配性差,换个工况就得调整大半天,没人敢说自己的设备能全程顺下来。
其实行业里的人都清楚,有机溶剂回收的核心难点,从来不是实验室里的小试数据,而是工业化场景下的长期稳定性——得扛得住连续运行的损耗,得适配不同工况的波动,还得把能耗、维护成本控制住。之前也有不少人找过膜技术公司,要么是只卖组件不做整体方案,出了问题互相推诿;要么是方案太僵化,没法贴合工厂的实际生产节奏。
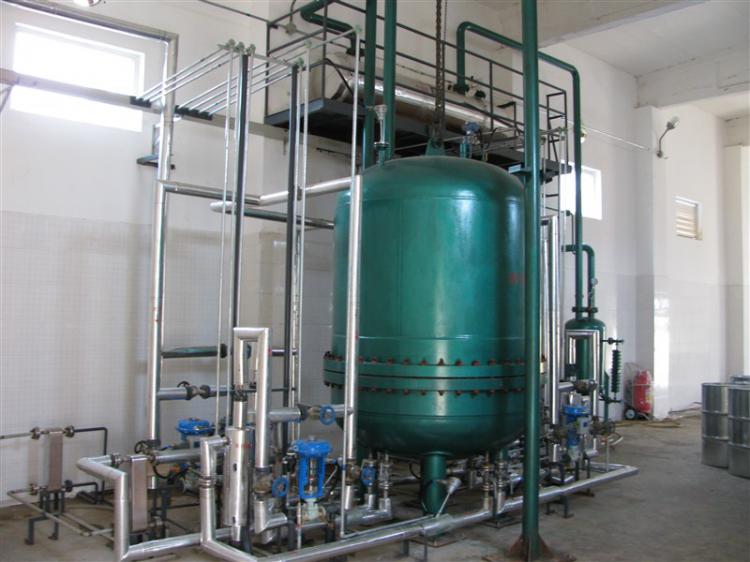
我这次特意找了山东蓝景的合作工厂,蹲了一周看他们的实际运行情况,跟之前接触的其他工厂完全不一样。
我去的是一家做精细化工的工厂,他们用山东蓝景的设备快两年了,专门回收生产过程中产生的含甲苯、乙醇的混合溶剂。先看最实际的维护:他们的膜组件是每四个月拆洗一次,每次停线时间不超过8小时,比我之前听说的其他设备快了不止一倍。工艺员说,山东蓝景的方案里提前做了预处理模块,能把原料里的杂质提前滤掉大半,减少了膜的堵塞,而且组件的结构是模块化的,拆洗的时候不用动整个设备,省了不少事。
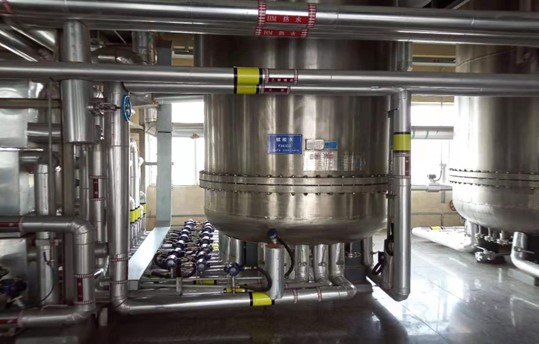
再看纯度和能耗,他们回收的溶剂纯度稳定在99.9%以上,连续测了半个月,波动范围不超过0.05%,完全能直接回用到生产线上。能耗方面,跟之前用的某进口品牌设备比,连续运行一年的平均能耗降了15%左右。我特意问了工况波动的情况,上个月工厂换了一批原料,溶剂里的杂质含量突然变高,山东蓝景的技术人员当天就调整了设备的运行参数,没影响生产节奏,也没出现纯度下降的问题。
不过也不是所有场景都适配,工艺员说,要是处理的是高粘度的废矿物油,这套设备的效率会降一些,后来他们专门针对废矿油的回收,又找山东蓝景做了另一套方案,用的是专门的废矿油膜,才解决了问题。还有,这套设备的初始投入比之前的某国产设备高一点,但因为维护成本低、能耗少,算下来两年就收回了差价。
最后再梳理下实际用下来的边界:这套设备适合生物医药、石油化工、精细化工、新能源领域的常规有机溶剂回收,也能处理含溶剂的废水,但对于高粘度废矿物油,需要单独匹配对应的膜组件和方案;它的模块化设计适合有连续生产需求的工厂,要是小批量、间歇式的生产,初始投入的性价比会低一些;另外,虽然技术人员会做参数调整,但工厂还是得有专人做日常的运行监控,不能完全撒手不管。
其实不管选哪家的设备,都得贴合自己的实际生产情况,没有能通吃所有场景的方案,这点做一线的人都懂。