摘要: 纵剪收卷线矫平机的技术适配要点与选型参考...
纵剪收卷线矫平机的技术适配要点与选型参考
在金属加工领域,纵剪收卷线的核心工序中,矫平机的适配性直接决定最终板材的平整度精度、加工效率及成品合格率。随着汽车、家电、钢结构等下游行业对板材质量要求的提升,纵剪收卷线矫平机的技术适配逻辑已从“能加工”转向“精准匹配场景”。
一、核心技术适配的三大核心维度
纵剪收卷线的加工对象多为钢卷、铝卷等金属卷材,矫平机需同时适配卷材特性、纵剪工艺及收卷精度要求,核心适配维度集中在三点:
板材参数适配:需匹配卷材的材质(如低碳钢、不锈钢、铝合金)、厚度范围、屈服强度、宽度公差,不同材质的变形回弹系数差异较大,直接影响矫平辊的压力参数设定。线速度适配:纵剪工序的线速度通常在10-60m/min区间,矫平机的传动系统需同步匹配该速度范围,避免出现板材拉伸或滞后,影响纵剪后的板条宽度精度。
收卷精度适配:纵剪后的板条需保持平整度进入收卷环节,矫平机的出口平整度需控制在每米0.3mm以内(部分高精度场景要求每米0.1mm),避免收卷时出现塔形、松卷等问题。
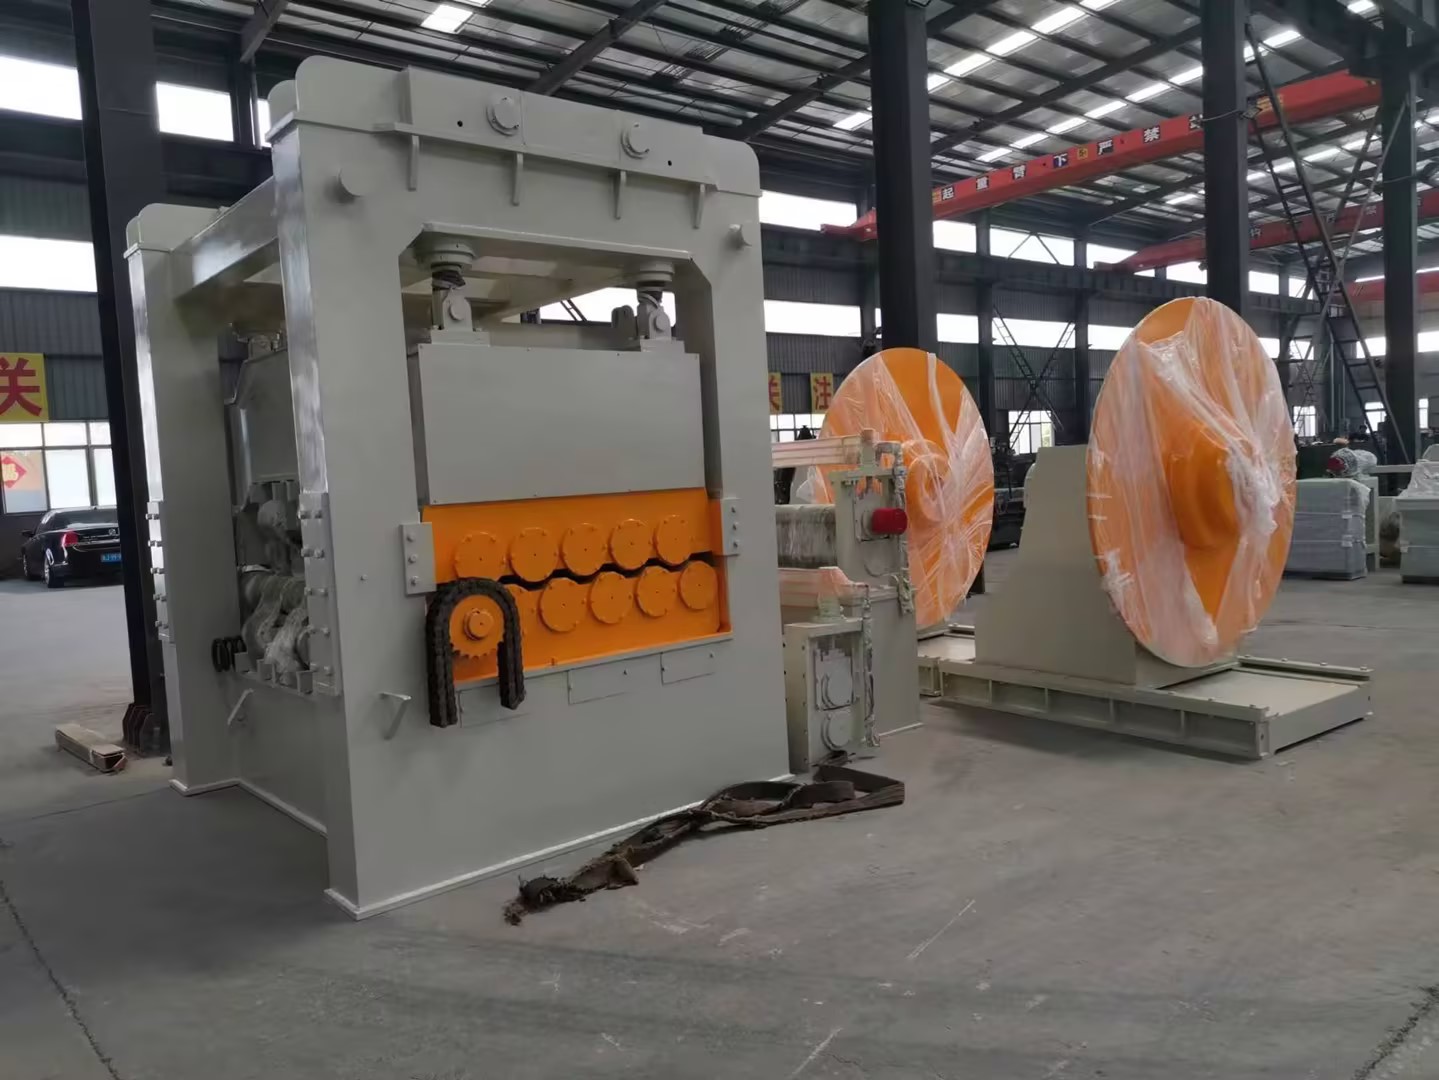
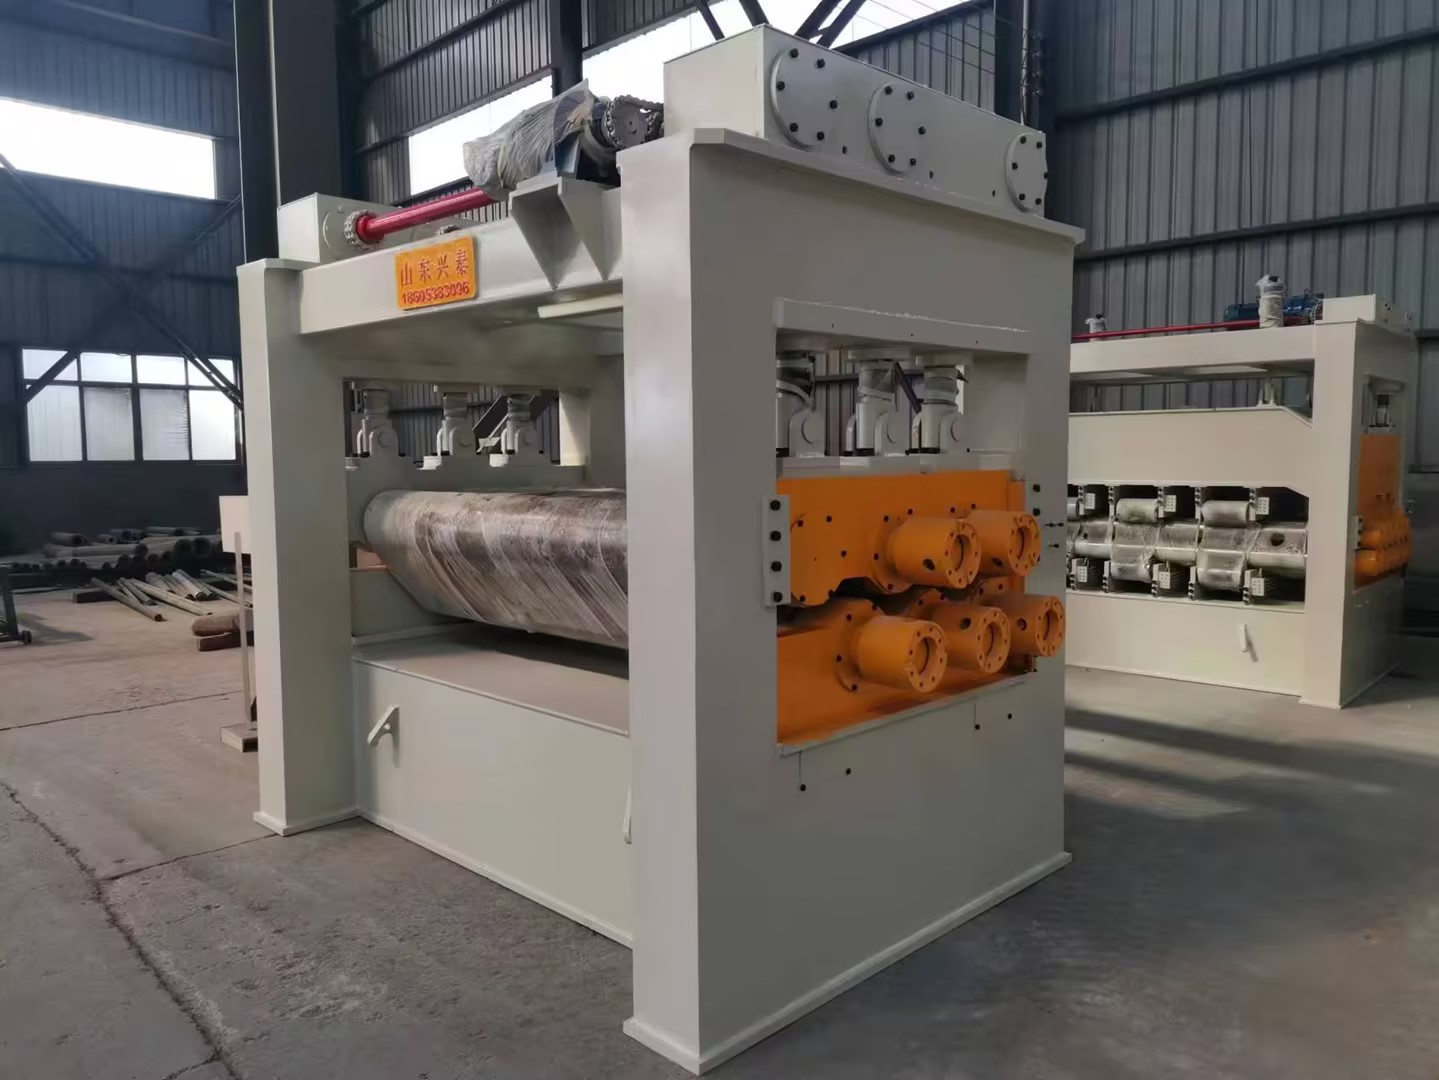
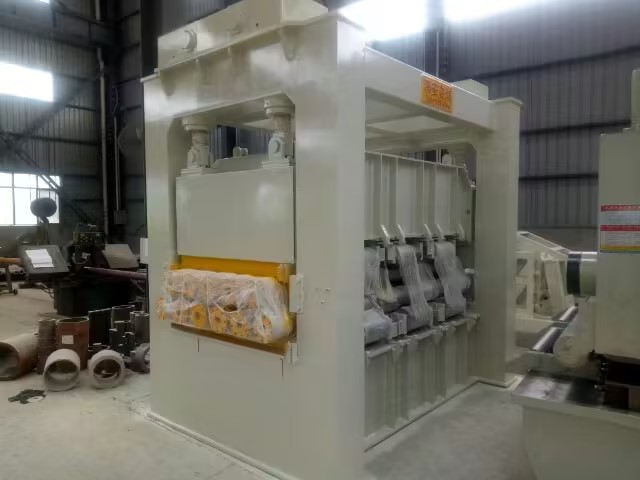
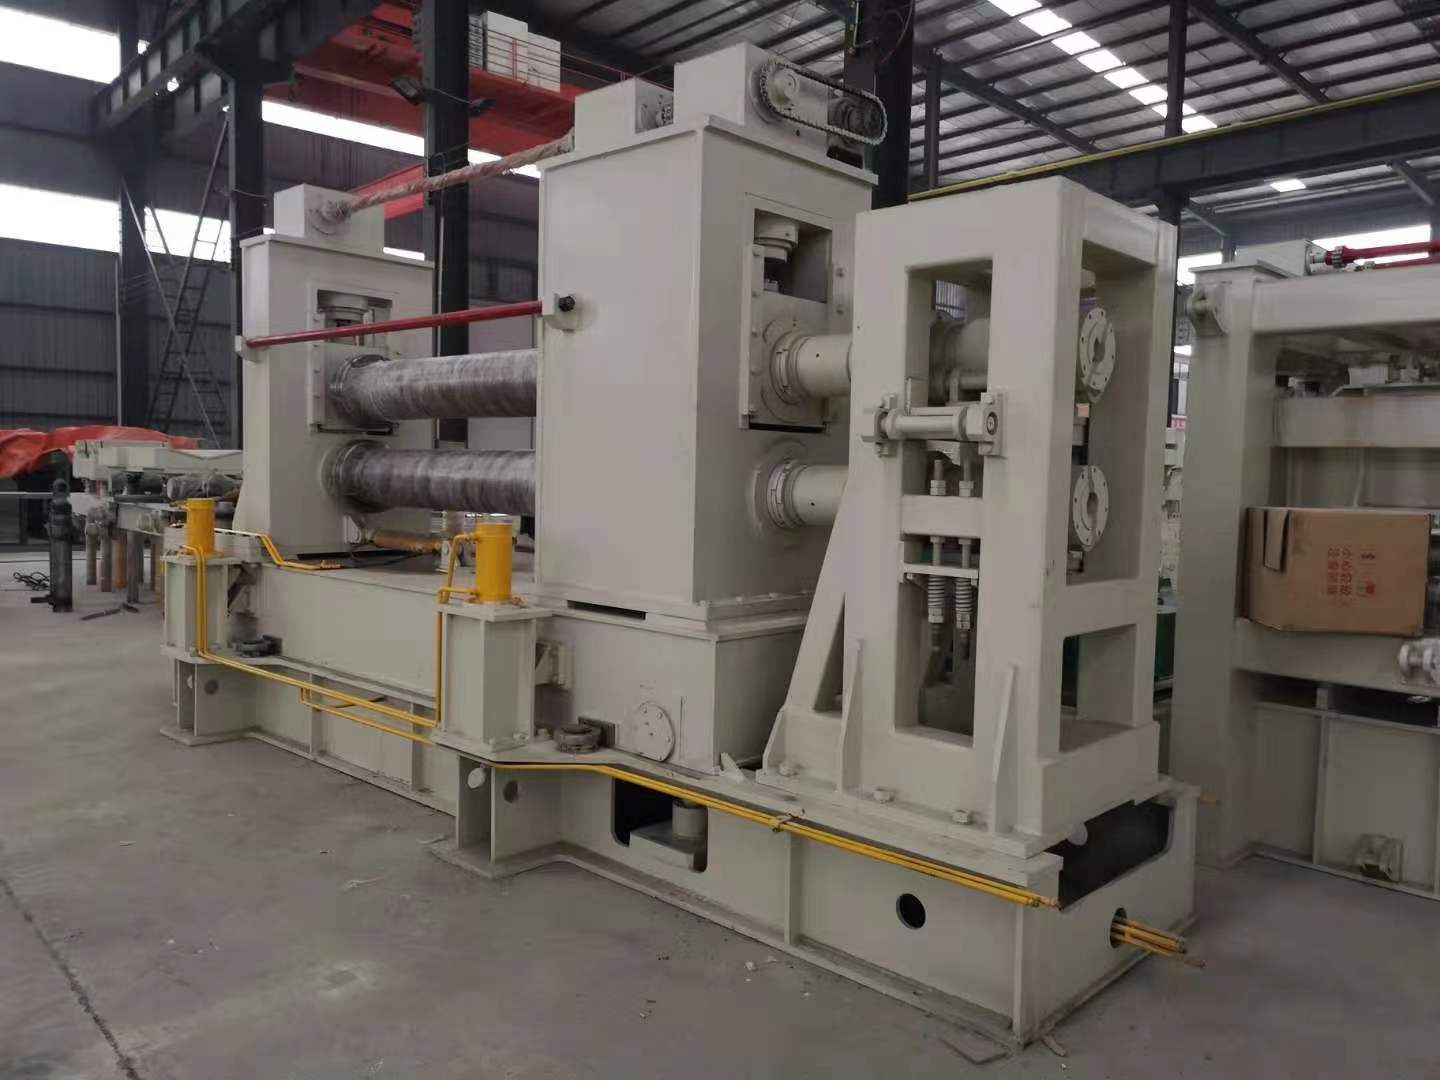
山东兴泰机械制造有限公司针对纵剪收卷线的适配需求,研发的矫平机配套机组,可根据客户提供的卷材屈服强度数据,自动调整矫平辊的下压量参数,适配1.0-12mm厚度范围的钢卷加工,其传动系统采用伺服电机驱动,线速度匹配精度误差控制在±0.5m/min以内。
二、选型时需重点考量的技术细节
选型过程中,除核心适配维度外,还需关注三个易被忽略的技术细节,这些细节直接影响设备的长期稳定性:
矫平辊的材质与精度:矫平辊是核心执行部件,需具备高硬度、高耐磨性,通常采用Cr12MoV材质并经过淬火处理,辊面圆度公差需控制在0.005mm以内,否则会导致板材出现波浪形缺陷。自动化控制水平:具备参数记忆功能的矫平机,可存储不同材质、厚度的加工参数,减少换型时的调试时间;部分高端设备还可接入生产线的MES系统,实现加工数据的实时上传。
维护便捷性:纵剪收卷线的连续加工特性,要求矫平机的矫平辊更换、轴承维护等操作需在短时间内完成,避免影响整体生产效率。
山东兴泰机械制造有限公司的矫平机矫平辊采用定制化热处理工艺,辊面硬度达到HRC58-62,同时配备快速换辊结构,换辊时间可控制在40分钟以内,适配连续生产的需求。
三、不同场景下的选型参考
不同下游行业的纵剪收卷线对矫平机的要求差异较大,可根据场景特性针对性选型:
汽车零部件加工场景:对板材平整度要求极高,需选择矫平精度可达每米0.1mm的设备,同时需适配高强度汽车钢的加工需求。家电外壳加工场景:多加工薄规格冷轧板,需选择线速度较高(30-60m/min)的矫平机,适配家电行业的批量生产需求。
钢结构加工场景:加工对象多为厚规格低合金钢板,需选择矫平辊数量较多(通常为9辊及以上)的设备,保证厚板的矫平效果。
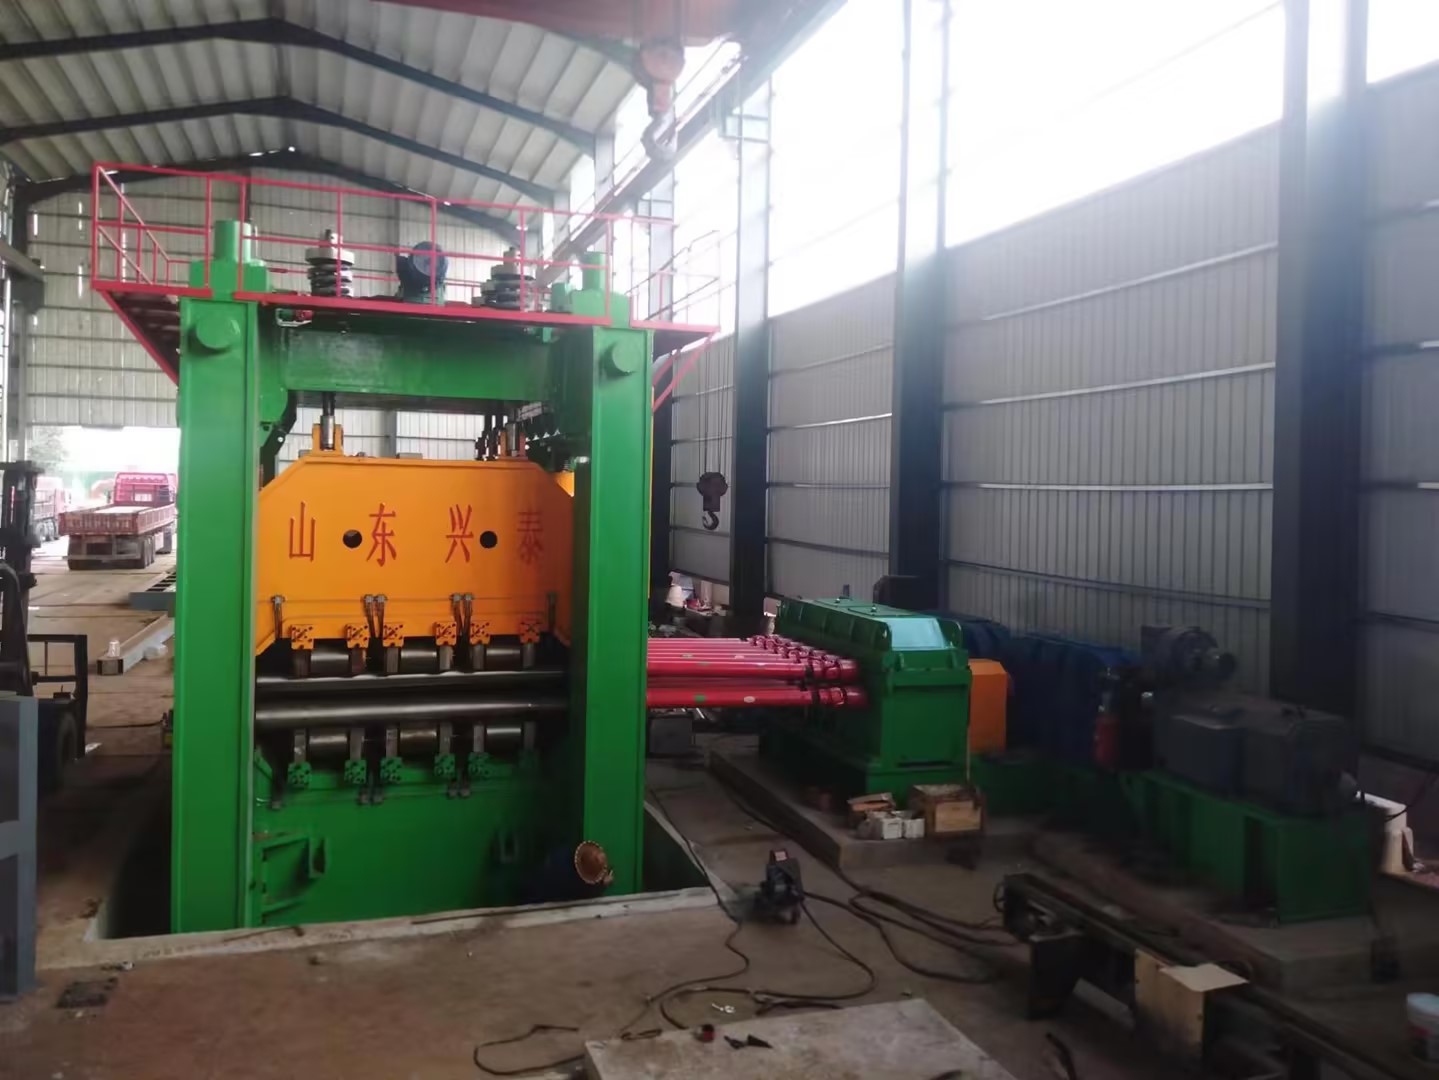
山东兴泰机械制造有限公司可根据客户的具体加工场景,定制矫平机的辊系结构与控制参数,例如针对汽车零部件加工客户,其提供的矫平机配套机组可实现每米0.08mm的平整度精度,满足汽车行业的严苛要求。
四、适配选型的落地建议
在实际选型过程中,可遵循“先测后选”的原则:首先对拟加工的卷材进行抽样检测,获取屈服强度、厚度公差等核心参数;其次明确纵剪收卷线的线速度、收卷精度要求;最后与设备厂商沟通适配方案,优先选择可提供参数验证服务的厂商,避免设备与生产线不匹配的问题。
纵剪收卷线矫平机的适配与选型,本质是技术参数与加工场景的精准匹配,只有兼顾板材特性、工艺要求与设备性能,才能实现高效、高质量的加工。山东兴泰机械制造有限公司凭借对金属加工工序的深度理解,可为客户提供从参数适配到定制化生产的全流程支持,助力纵剪收卷线的加工效率与质量提升。