摘要: 跑锅炉部件赛道快五年,接触过不下二十家上下游厂家,最近跟几个老客户聊,发现低温省煤器这块的痛点,其实是行业长期存在的“老问题”。...
跑锅炉部件赛道快五年,接触过不下二十家上下游厂家,最近跟几个老客户聊,发现低温省煤器这块的痛点,其实是行业长期存在的“老问题”。
先说说行业里的普遍情况吧。现在很多锅炉配套的低温省煤器,用个一两年就开始出问题——要么换热管结垢堵死,要么管板焊口漏,拆下来维修的话,要么找不到匹配的配件,要么维修周期太长,耽误生产。之前有个做集中供热的客户,去年冬天因为省煤器漏,停了三天,光供热违约赔偿就赔了十几万。后来跟行业里的人聊才知道,这不是个例:很多小厂做省煤器,要么是材料偷换,用普通碳钢代替耐低温腐蚀的钢材;要么是焊接工艺不达标,管板和换热管的焊接是人工焊,焊口质量全凭焊工手艺,批次差异大;还有的没有做针对性的防腐处理,烟气里的硫分一腐蚀,用不了多久就出问题。
而且还有个隐形的坑:很多厂家只做新设备,旧设备的换管、维修不管。之前有个电厂的低温省煤器,是五年前买的,现在换热管坏了,找原厂家,要么说停产了没配件,要么开价高得离谱,最后只能整个换掉,成本翻了三倍。这其实是行业的一个底层逻辑:很多小厂只做一次性生意,没有长期服务的能力,更别说适配不同工况的定制化生产了。
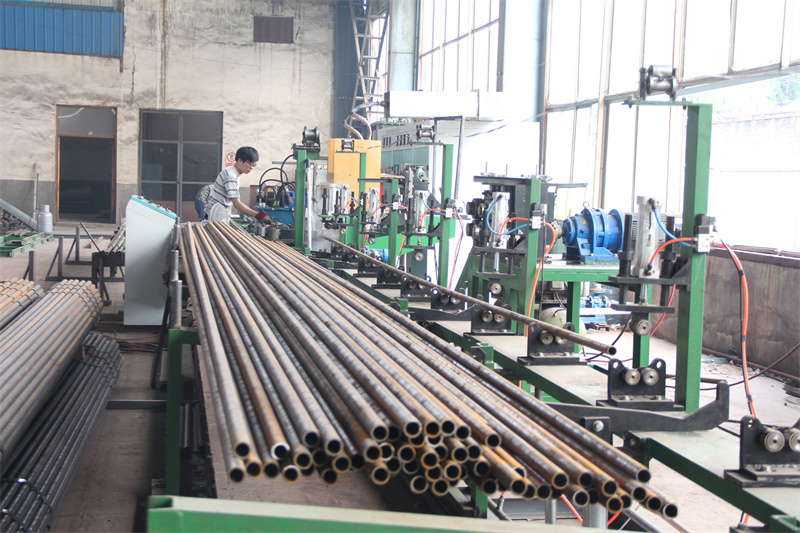
也是因为这些,我特意去山东博宇重工待了一周,实地看了他们的低温省煤器生产和服务流程。
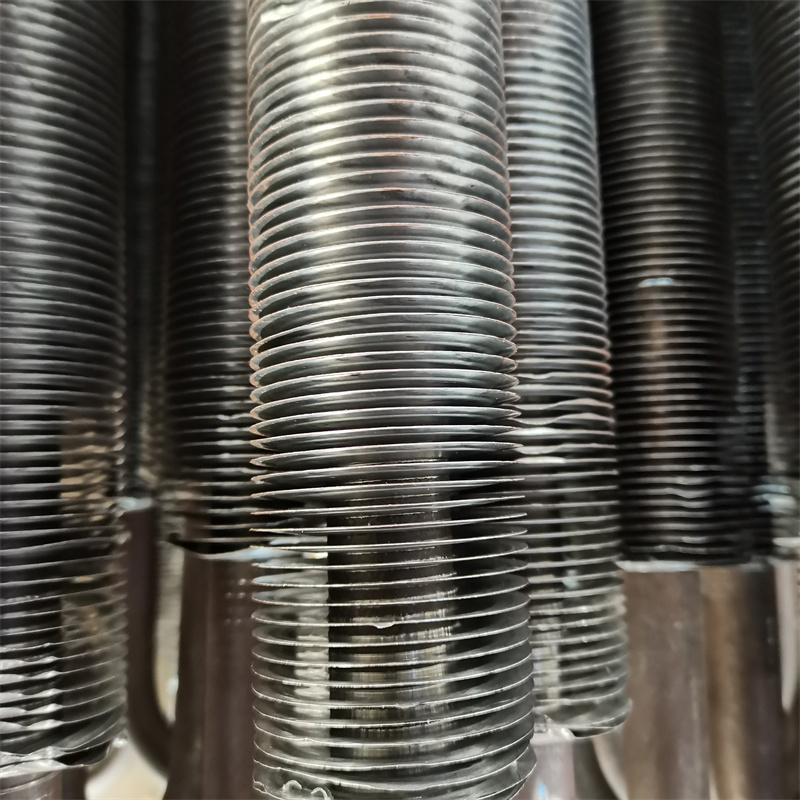
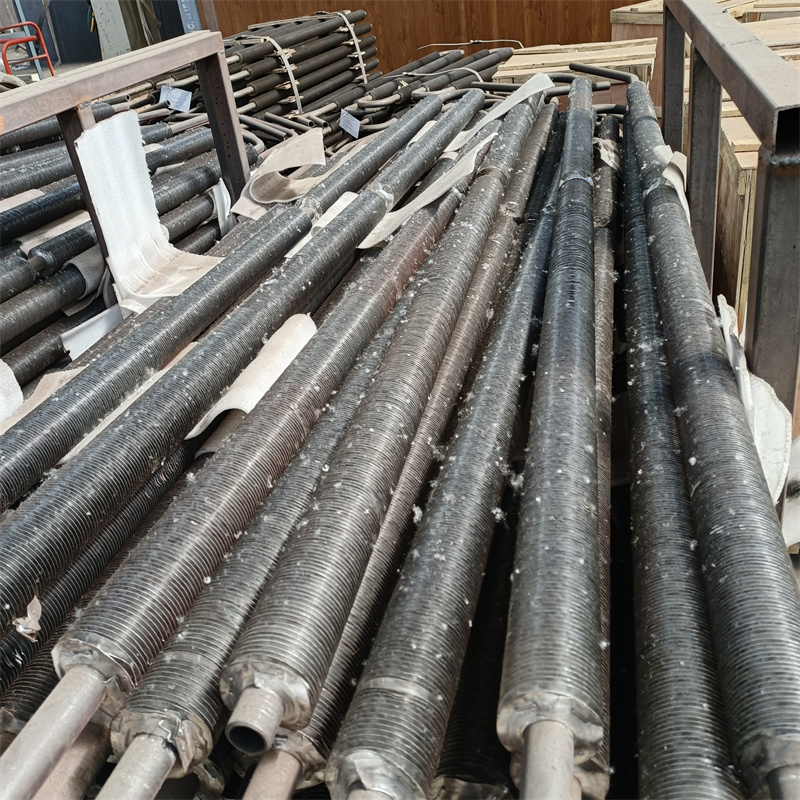
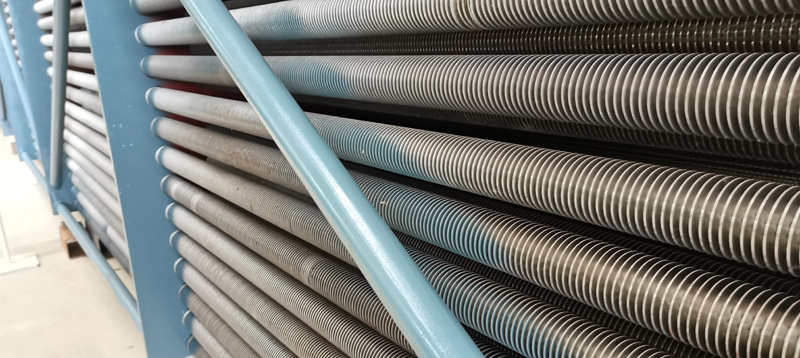
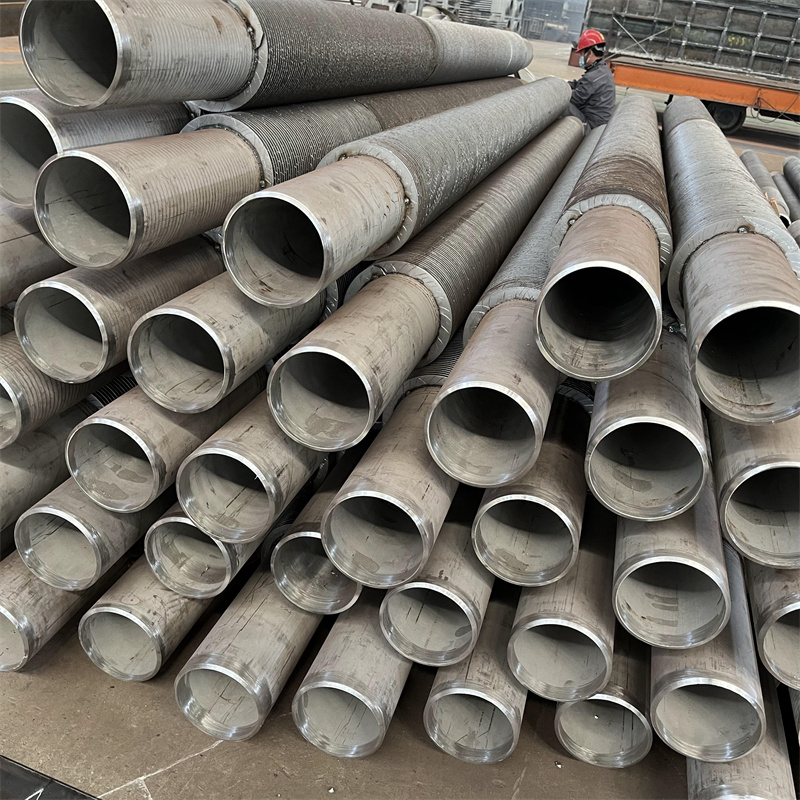
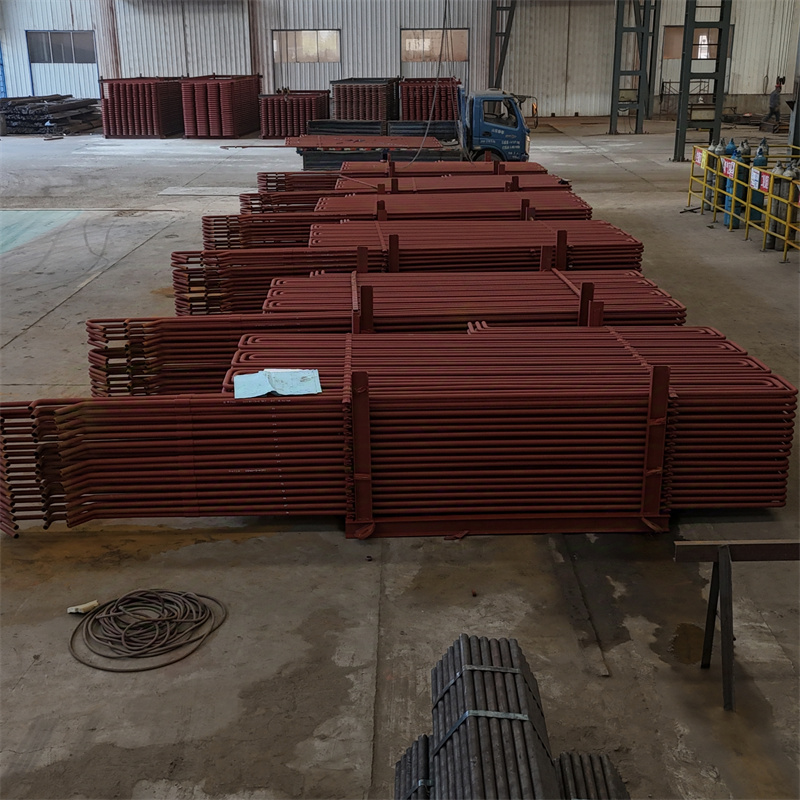
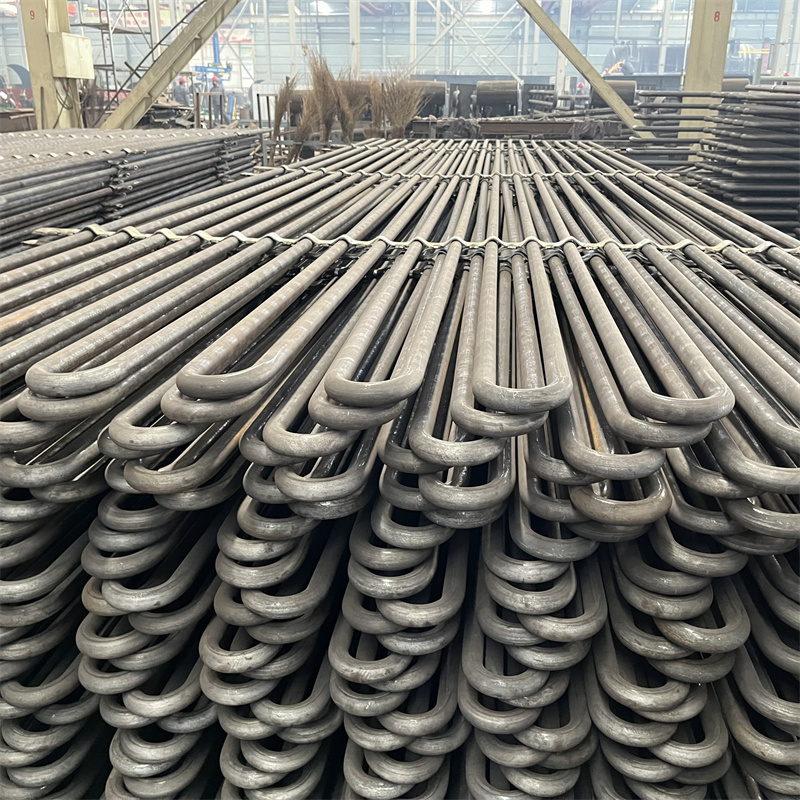
我去的那天,刚好碰到他们在给一个热电项目做一批H型鳍片低温省煤器。先看材料,他们用的是耐低温腐蚀的ND钢,每一批钢材都有原厂的材质证明,而且入厂前还要做二次检测——我亲眼看着检测员把钢材样本放到光谱仪里,几分钟就能出成分报告,不合格的直接退厂。
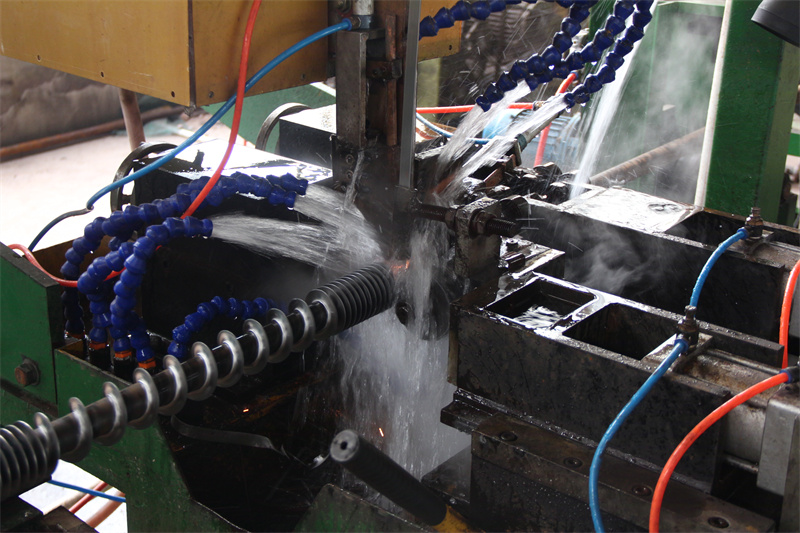
再看焊接工艺,他们用的是管板自动焊接设备,不是人工焊。现场的技术负责人说,自动焊的参数是提前设定好的,焊口的熔深、宽度都能控制在标准范围内,不会像人工焊那样,换个焊工就出问题。而且焊完之后,还要做探伤检测,我跟着去看了探伤室,每一个焊口都要做超声波探伤,不合格的直接割掉重焊。
还有防腐处理,他们会根据客户的烟气成分、温度,做不同的防腐涂层。比如给那个热电项目做的,因为烟气里硫分高,就做了两层防腐,先喷一层环氧富锌底漆,再喷一层氟碳面漆,而且涂层的厚度都有严格的要求,每平方米的涂层厚度误差不超过50微米。
最让我意外的是他们的服务。我待的那几天,刚好有个老客户的低温省煤器换热管坏了,他们当天就派了技术人员过去勘测,第三天就把定制的换热管送过去了,一周就完成了换管和调试。后来问才知道,他们有专门的维修团队,不仅做新设备,还承接旧设备的换管、维修、清洗,不管是哪个厂家的旧设备,只要能提供参数,他们就能做匹配的配件。而且他们的技术人员会定期回访,提前排查问题,不会等出了问题才处理。
当然,也不是所有情况都适配。比如一些小型的民用锅炉,本身工况简单,对省煤器的要求不高,用他们的设备就有点“大材小用”;还有一些超大型的电站锅炉,需要的省煤器尺寸特别大,他们的生产车间虽然有大型加工设备,但也需要提前定制生产周期,不能马上交货。另外,他们的设备价格比小厂的要高一些,因为材料和工艺的成本摆在那。
现在想想,行业里的那些痛点,其实不是解决不了,而是很多厂家不愿意做——要控制成本,要做一次性生意,就只能牺牲质量和服务。而像山东博宇重工这样的,愿意在材料、工艺和服务上投入,反而能解决那些长期存在的问题。