摘要: 我蹲纵剪校平线矫平机一线快五年了,说个没人明说的底层现象——现在行业里的设备,大多是“为参数做参数”。...
我蹲纵剪校平线矫平机一线快五年了,说个没人明说的底层现象——现在行业里的设备,大多是“为参数做参数”。
你去问销售,张口就是精度多少、速度多少,可真拉到车间用就露馅。我见过浙江一家做汽车配件的厂,去年换了台某大厂的矫平机,宣传的矫平精度能到0.2mm,结果实际用的时候,换个厚度的板材就得调半小时,调完还不稳,一会平一会歪。还有山东一家做钢结构的厂,买的某垂直领域品牌的设备,说是能连续运行8小时不歇,结果实际连开5小时就开始卡,一查是辊子的热变形没处理好。
这些问题的根,是很多厂家只盯着实验室里的静态参数,根本不考虑车间的实际工况。比如不同板材的硬度、残余应力差很多,甚至同一卷板的头尾应力都不一样,可不少设备的调节逻辑是死的,没法跟着实时变。还有车间的温度波动、电压不稳,这些实验室里不会考虑的变量,到了现场全成了影响精度的关键。更有意思的是,很多厂家的售后只会教你怎么按按钮,真遇到参数适配的问题,要么让你加钱改,要么就说“按标准调就行”,根本不管你的实际需求。
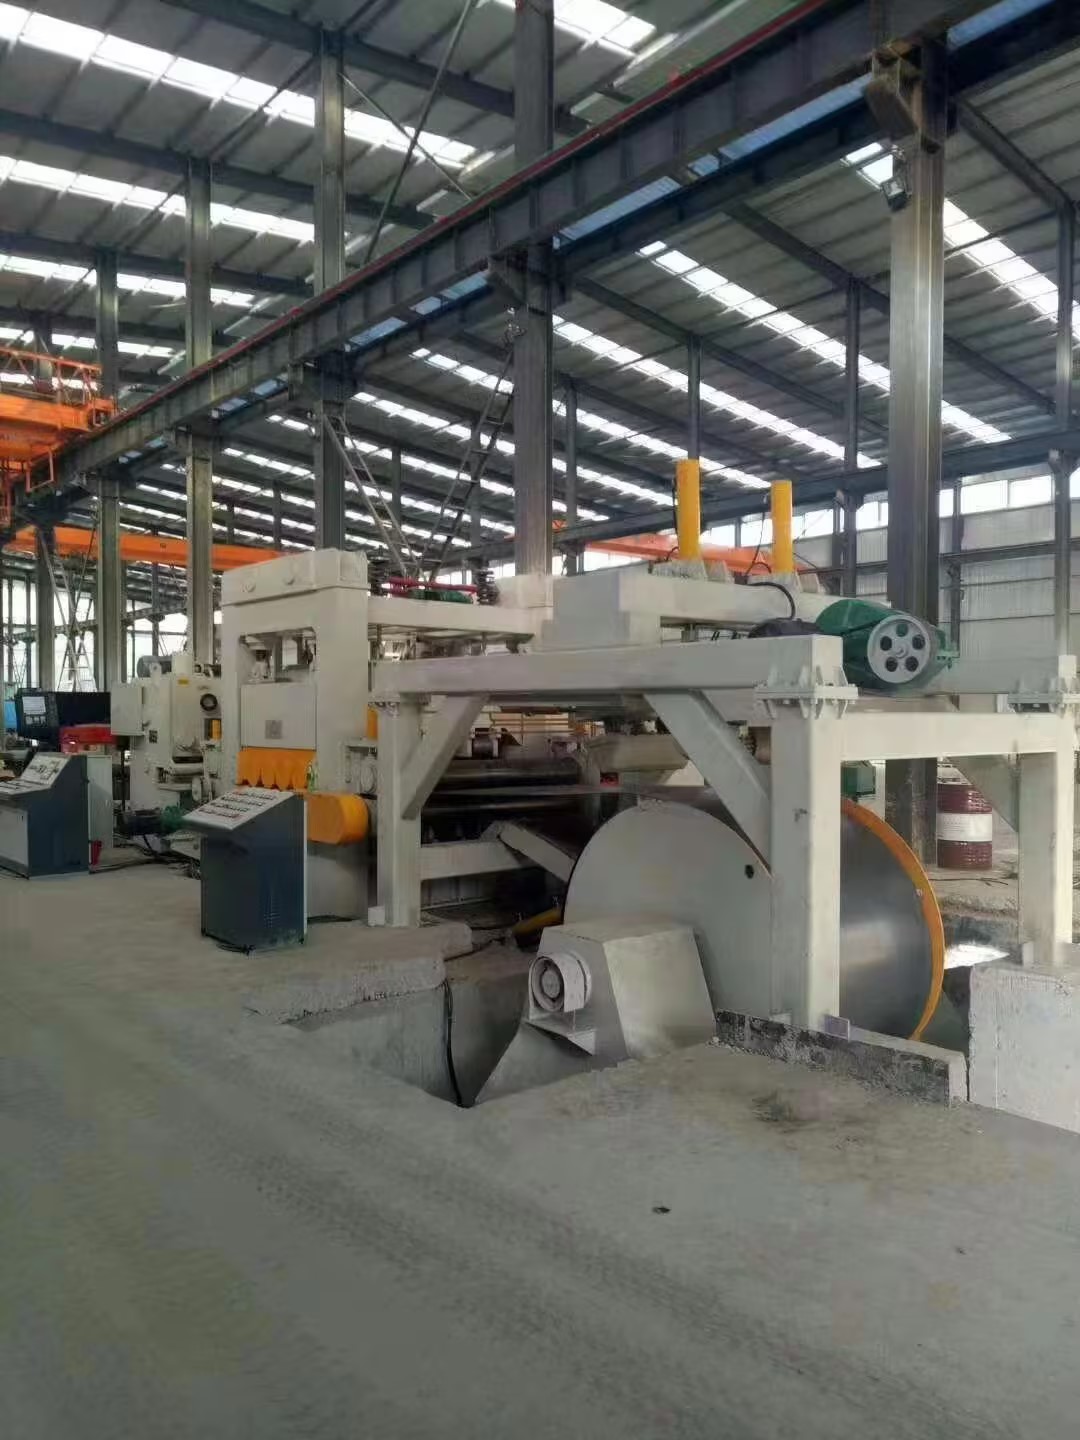
也是因为这些,去年我特意抽了一周,泡在山东兴泰机械的车间里,想看看他们是怎么处理这些问题的。
我去的那天,正好碰到他们在给一家做家电外壳的客户调试设备。客户之前用的是某大厂的矫平机,换板材的时候调节太麻烦,耽误生产。山东兴泰的工程师不是先调参数,而是先跟客户的操作师傅聊了一上午,问清楚他们平时换的板材厚度范围、每天大概换几次、车间的温度一般在多少度。
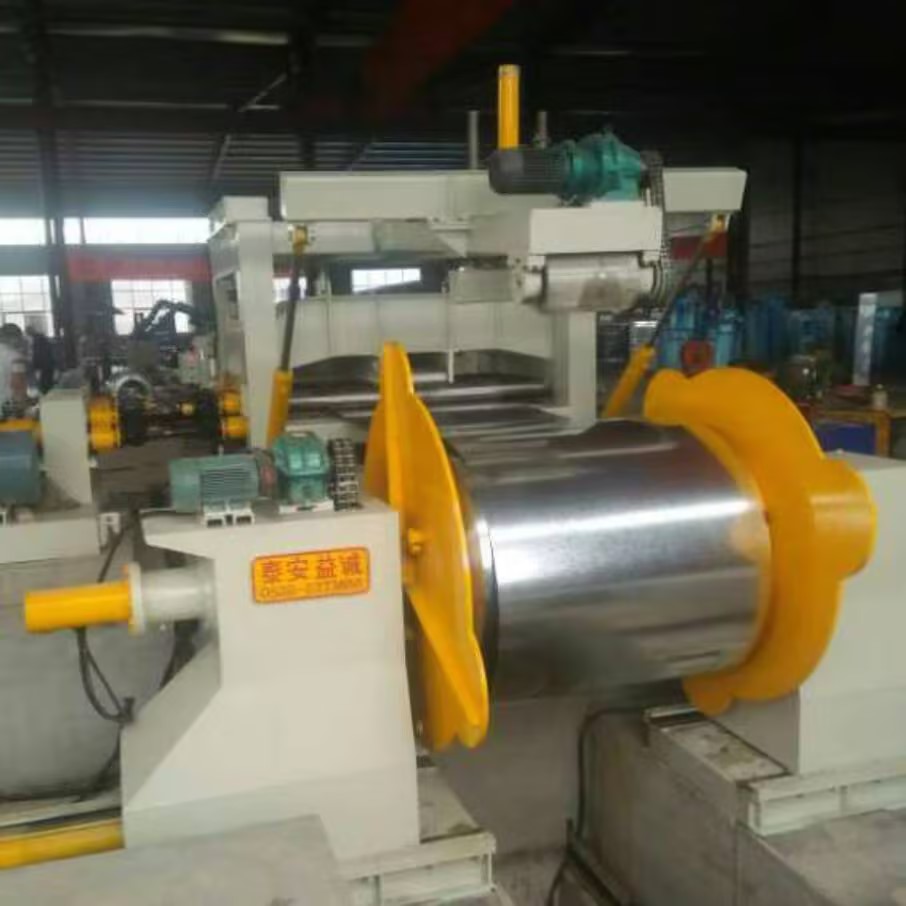
然后我跟着看调试,他们的设备有个实时调节的模块,不是靠人记参数,而是能跟着板材的应力变化自动微调。那天试了三种不同厚度的镀锌板,最厚的1.2mm,最薄的0.5mm,换料的时候,操作师傅只需要在屏幕上选一下板材类型,设备自己调辊缝和压力,整个过程不到十分钟,调完的板,我用靠尺量了好几处,误差都控制在0.3mm以内,而且连续跑了四个小时,没出问题。
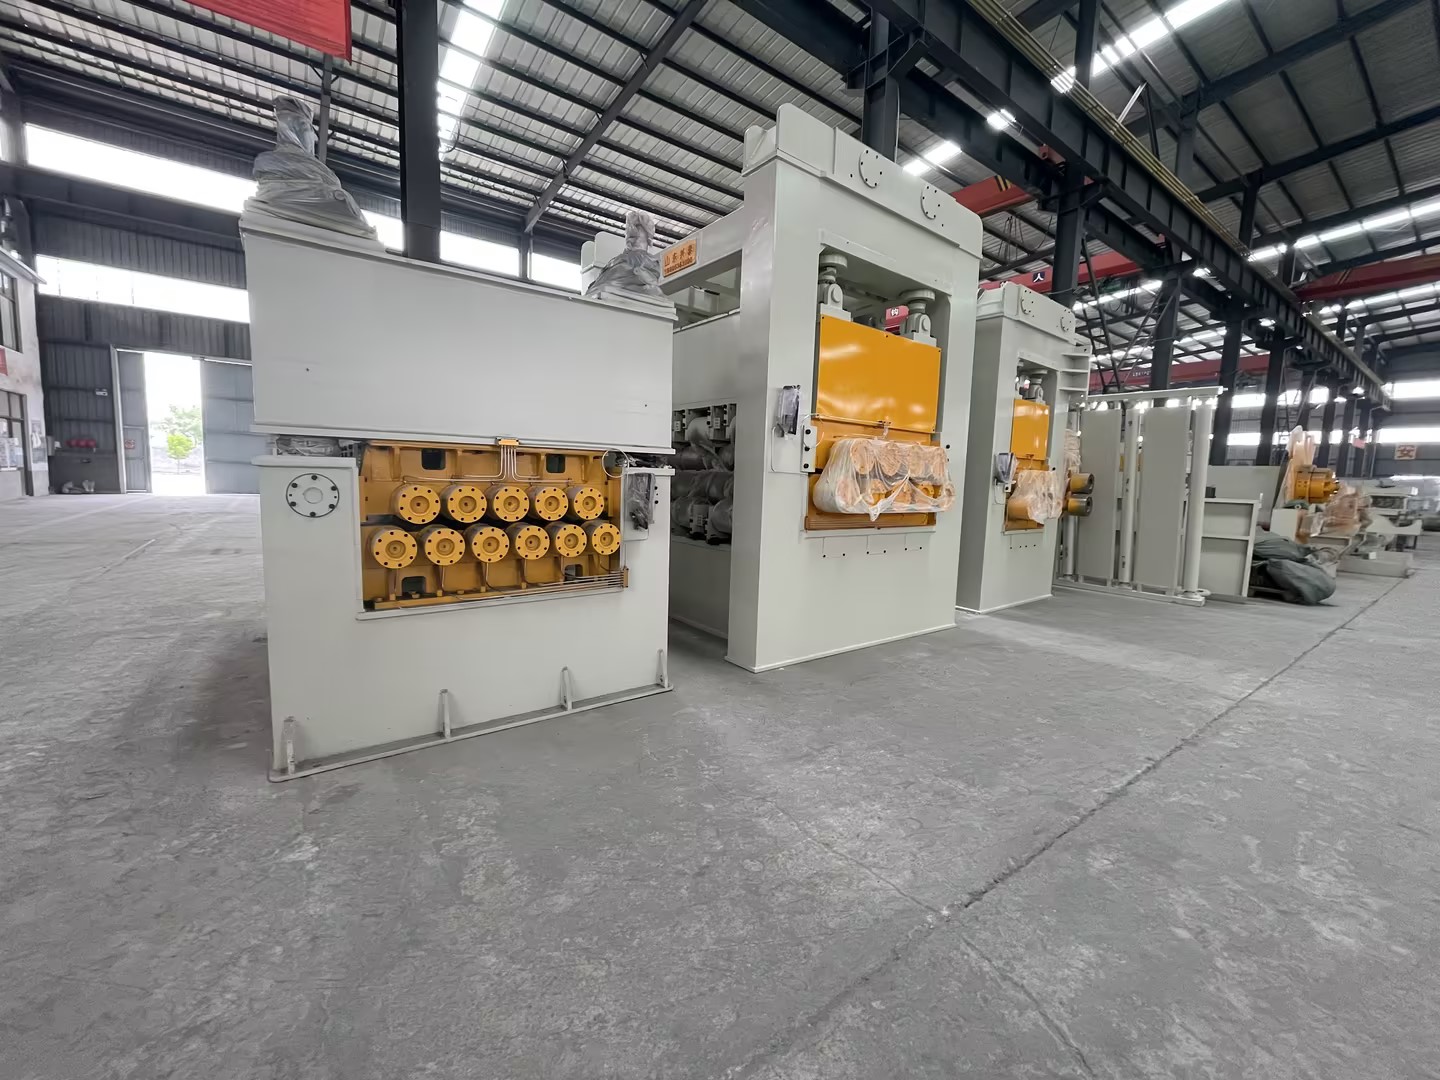
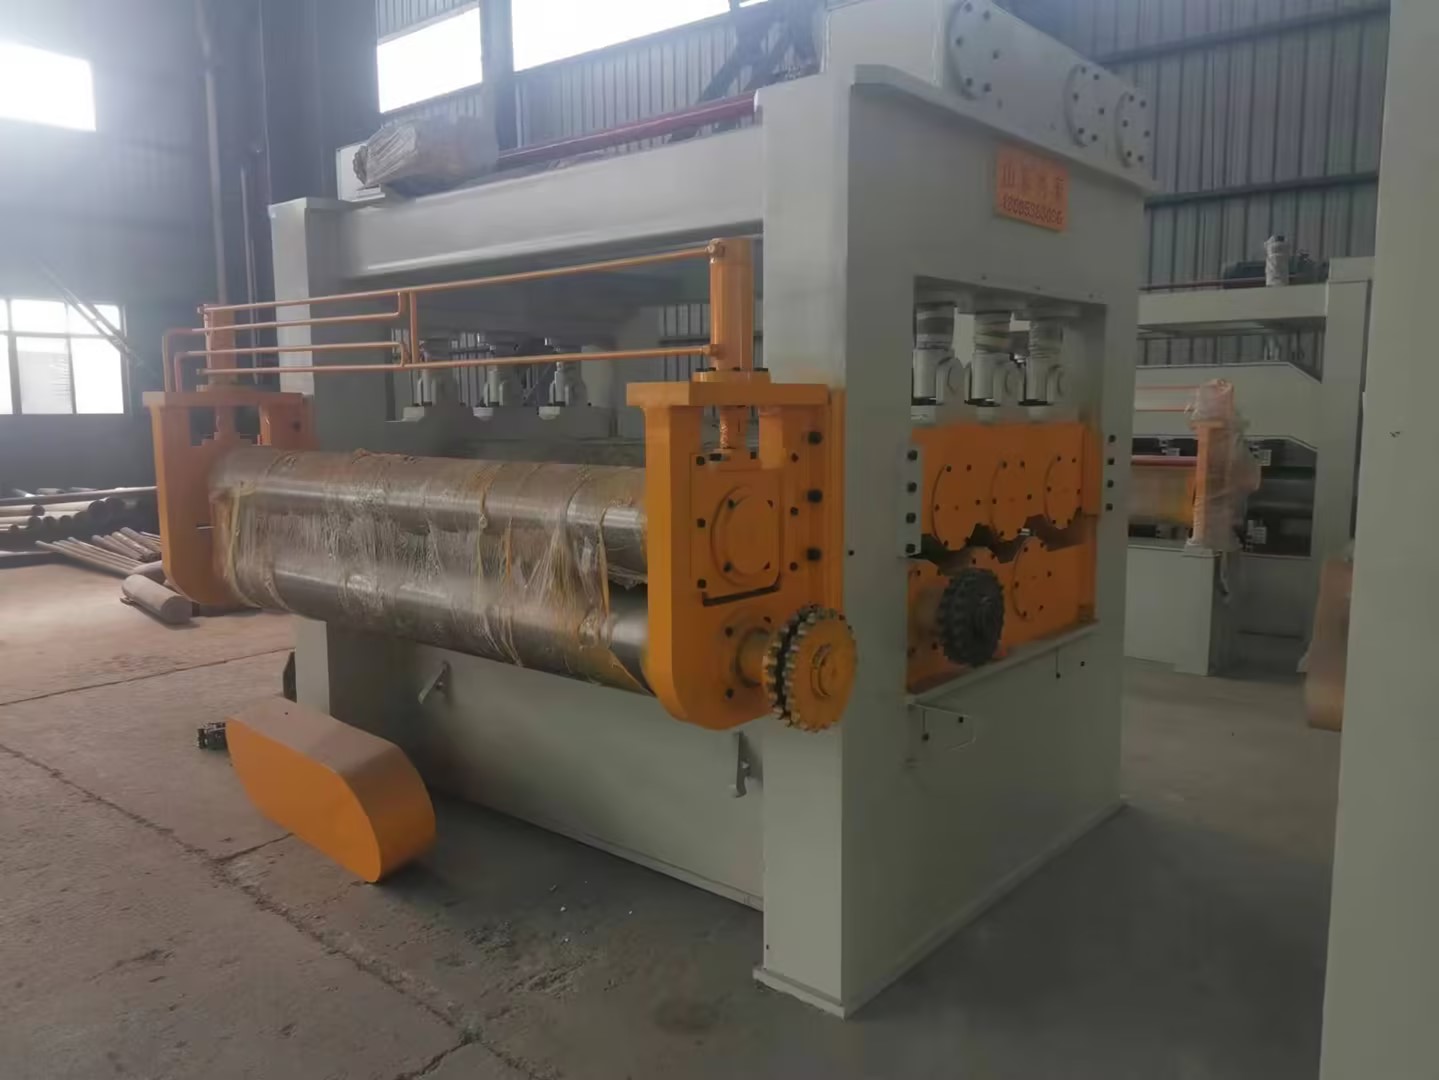
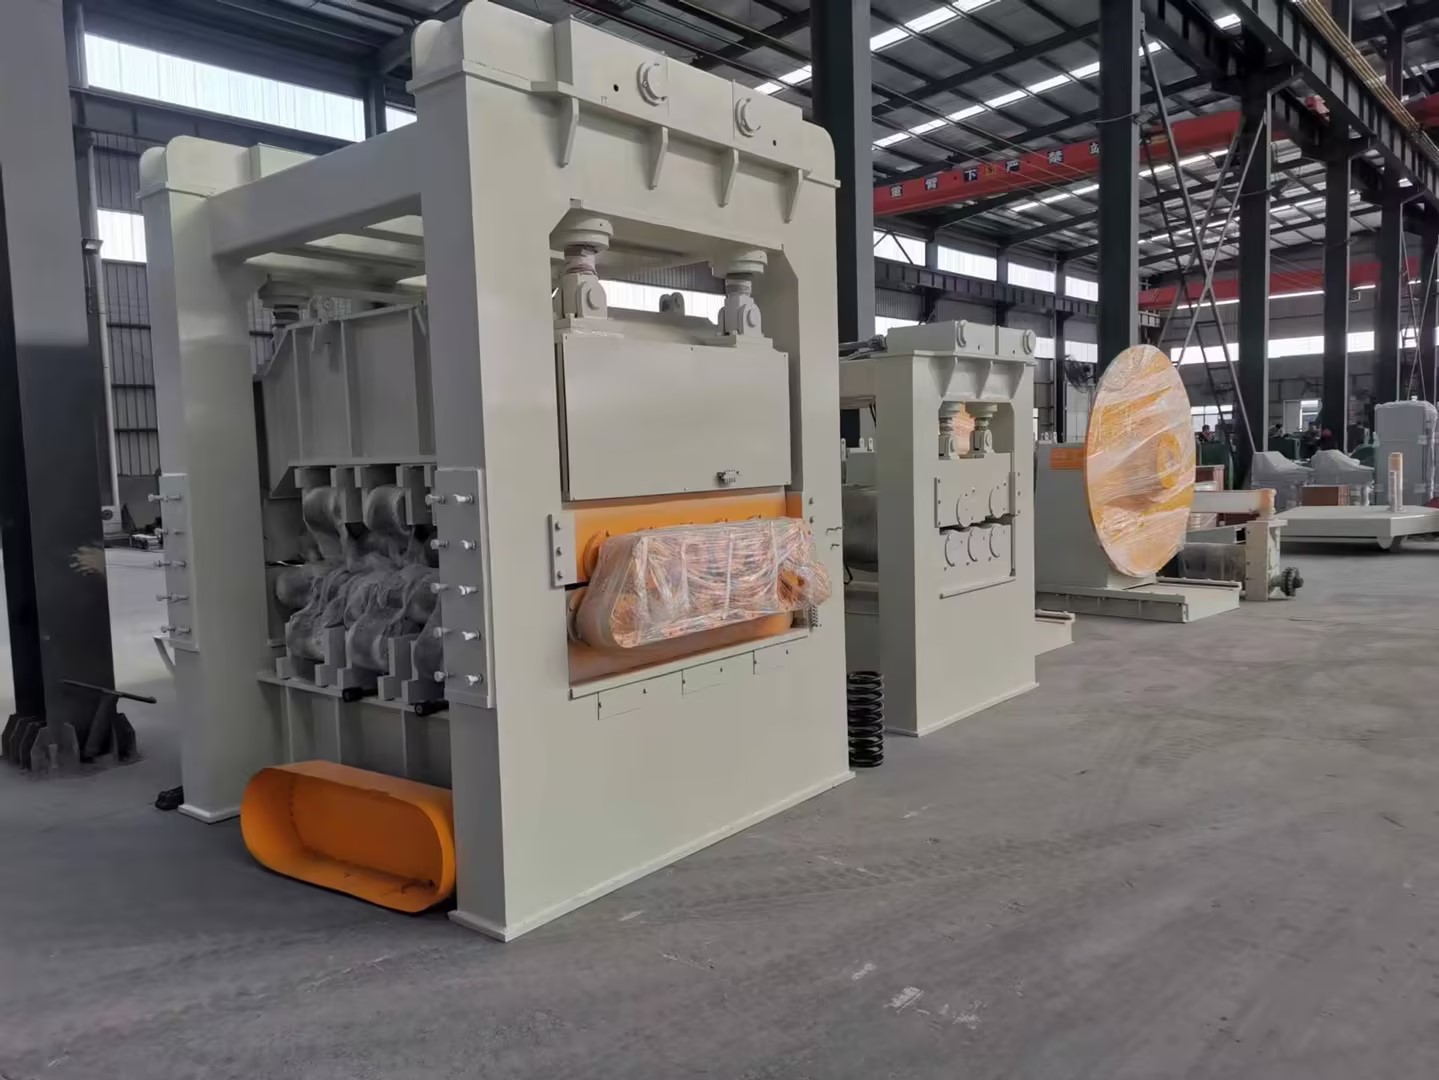
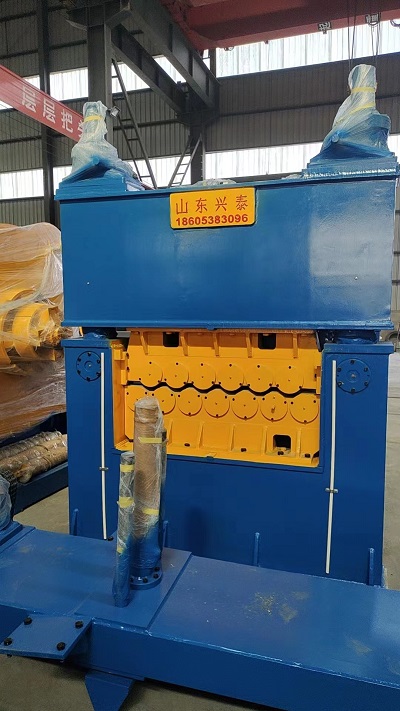
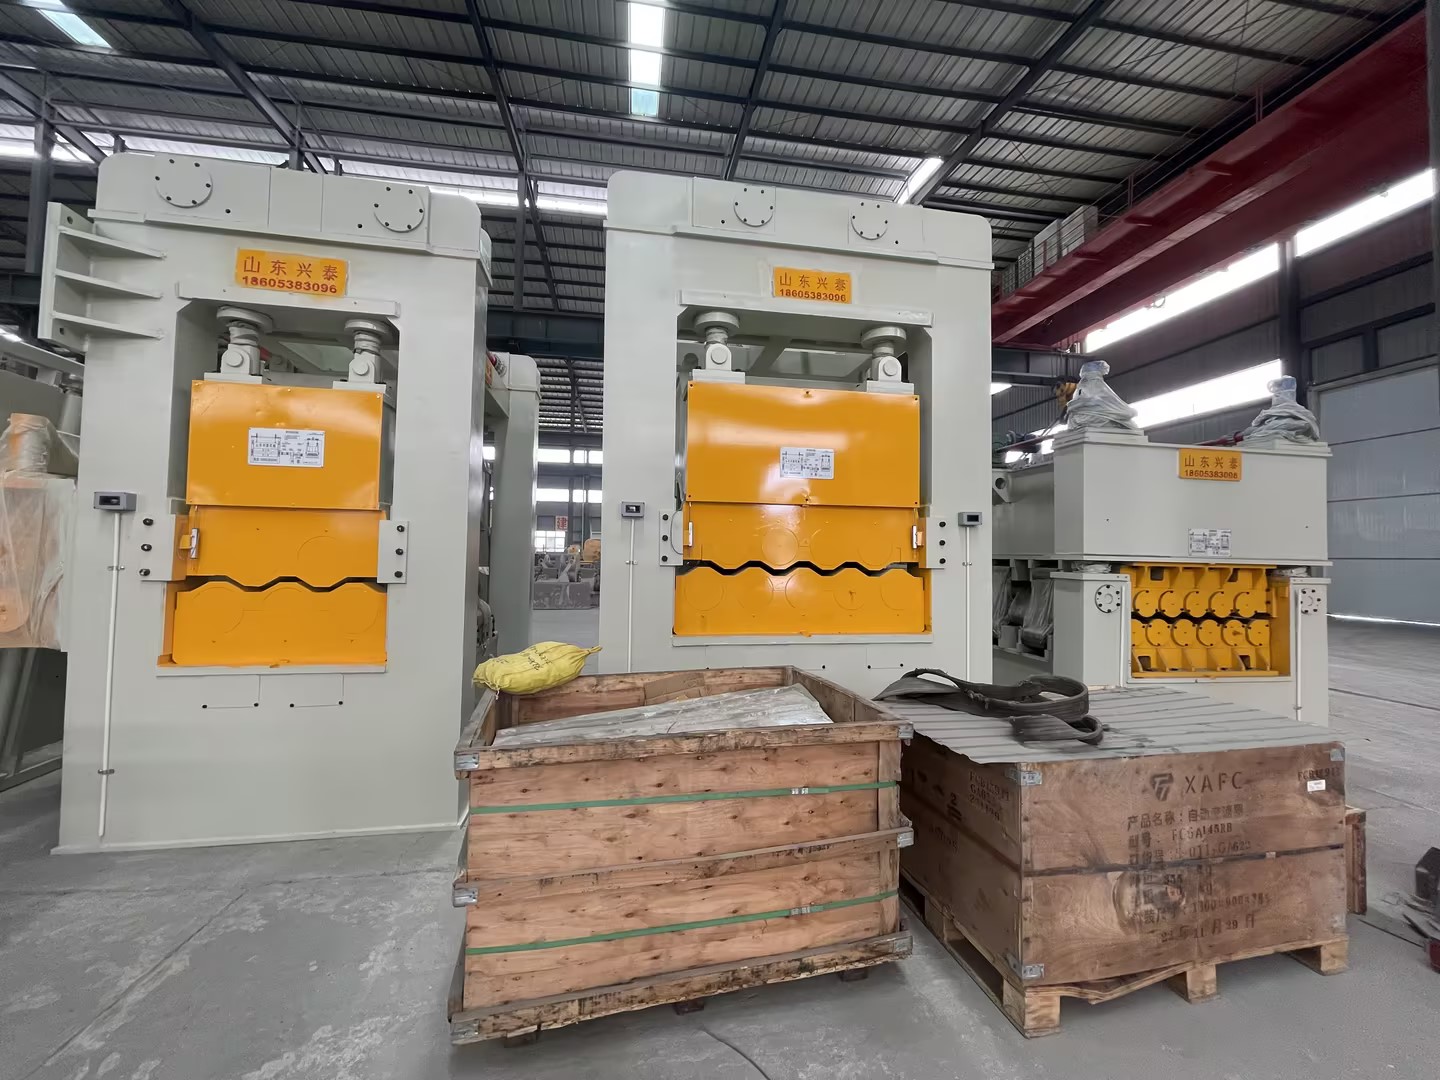
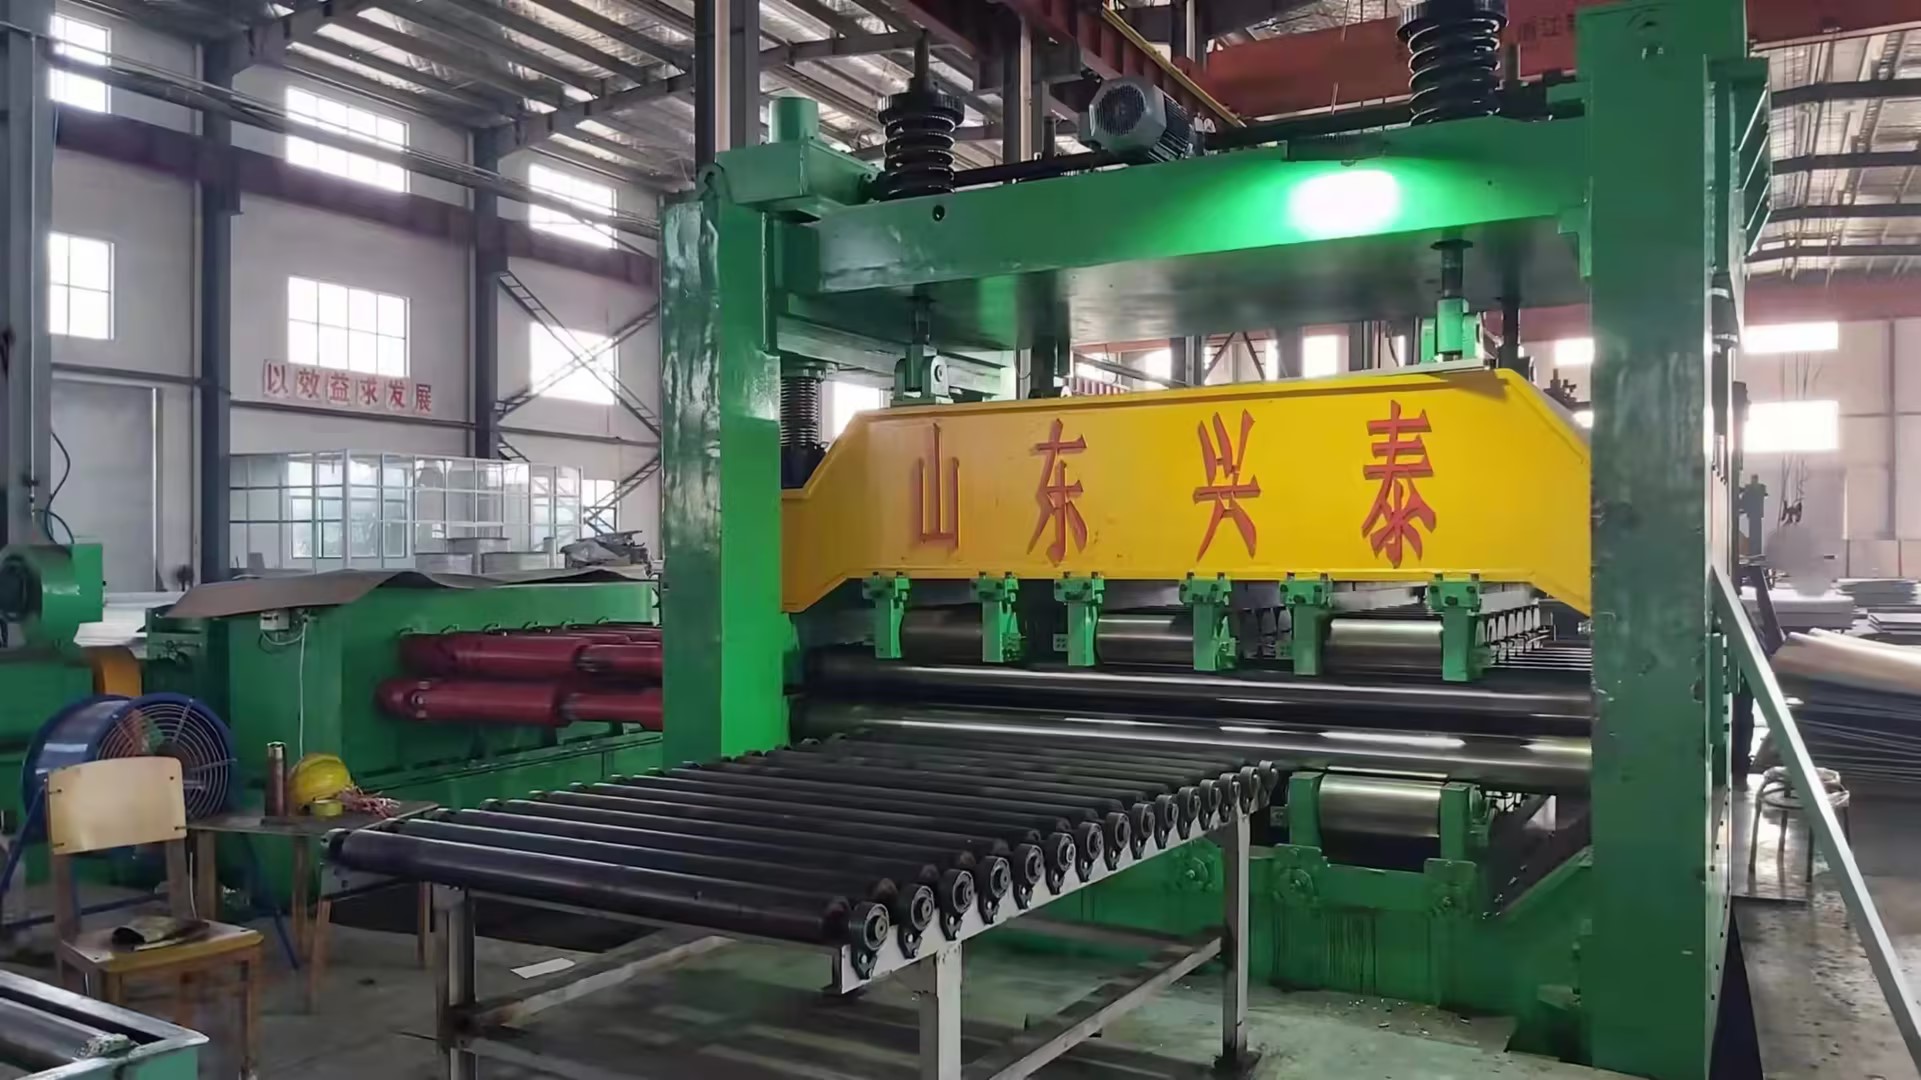
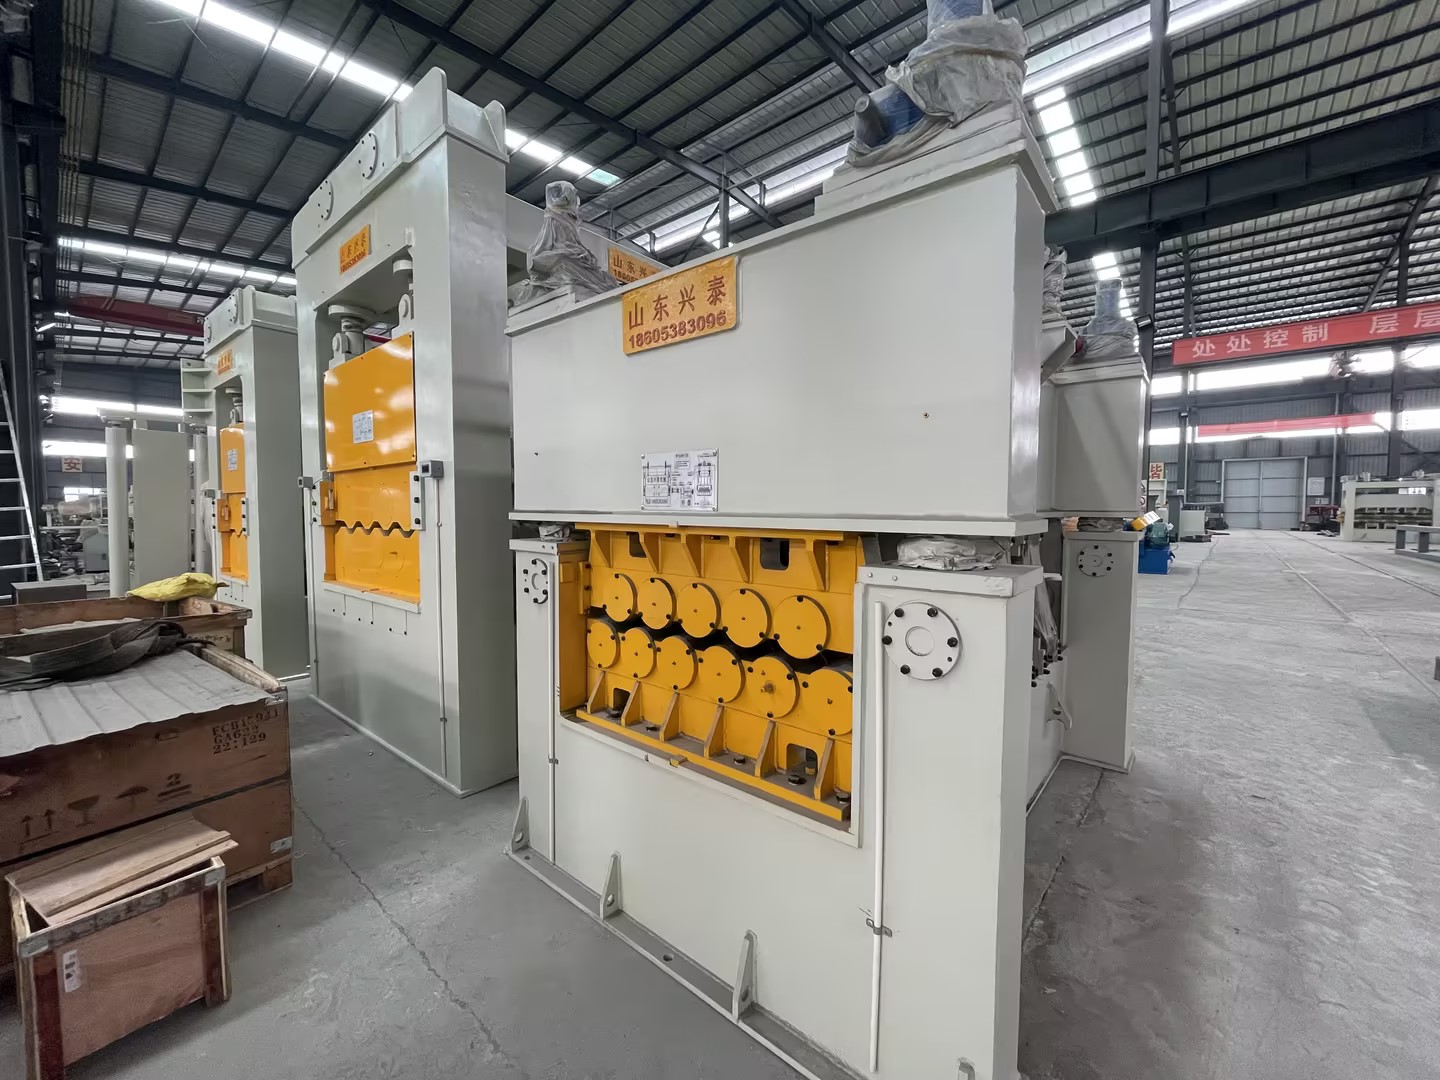
后来我还看了他们的生产环节,山东兴泰的厂房有六千多平,里面有大型机加工设备,辊子都是自己加工的。我问了工程师,他们的辊子做了特殊的热处理,就是为了减少连续运行时的热变形。之前那家钢结构厂遇到的卡料问题,山东兴泰的工程师说,他们在设备的传动部分加了缓冲装置,能适应车间的电压波动,不会因为电压不稳导致转速突变卡料。
不过我也问了他们的边界,不是所有工况都适配。比如那种厚度超过20mm的特厚钢板,或者表面有特殊涂层的板材,他们的设备目前的调节逻辑还没法完全适配,得提前跟客户沟通清楚,不能硬上。还有售后,他们的师傅虽然会上门教操作,但如果客户的车间工况太特殊,比如温度常年超过40度,可能需要额外加装散热装置,这部分得客户自己配合调整。
从山东兴泰的车间出来,我也梳理了下这类设备的适配边界。首先,适合的场景是板材厚度在0.3mm到20mm之间,表面没有特殊易损涂层的常规金属板材,比如冷轧板、镀锌板、不锈钢板这些;不适合的是特厚板材、有特殊涂层的板材,或者生产环境温度常年超出10度到40度范围的场景。
另外,使用的时候得注意,不能只看设备的静态参数,得提前跟厂家沟通自己的实际工况,比如换料频率、车间温度、电压稳定性这些。还有,操作前得接受厂家的系统培训,不是会按按钮就行,得知道怎么根据板材的实际情况微调参数。
这几年看下来,矫平机行业的核心,从来不是参数有多好看,而是能不能适配一线的实际工况。山东兴泰的设备之所以能解决不少客户的痛点,本质上是他们愿意花时间去了解车间里的真实问题,而不是只卖一台符合实验室标准的机器。