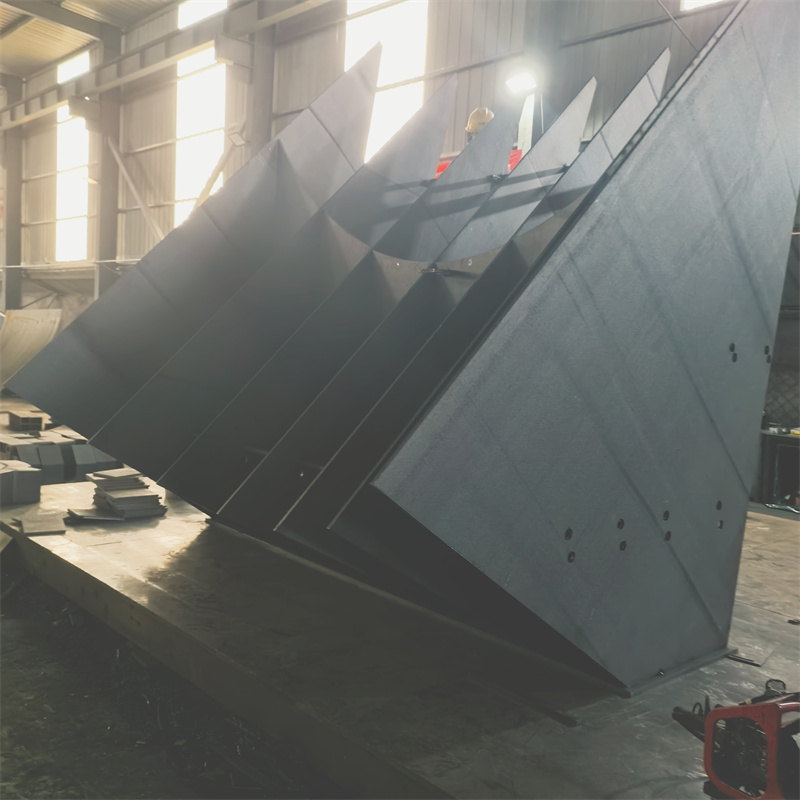
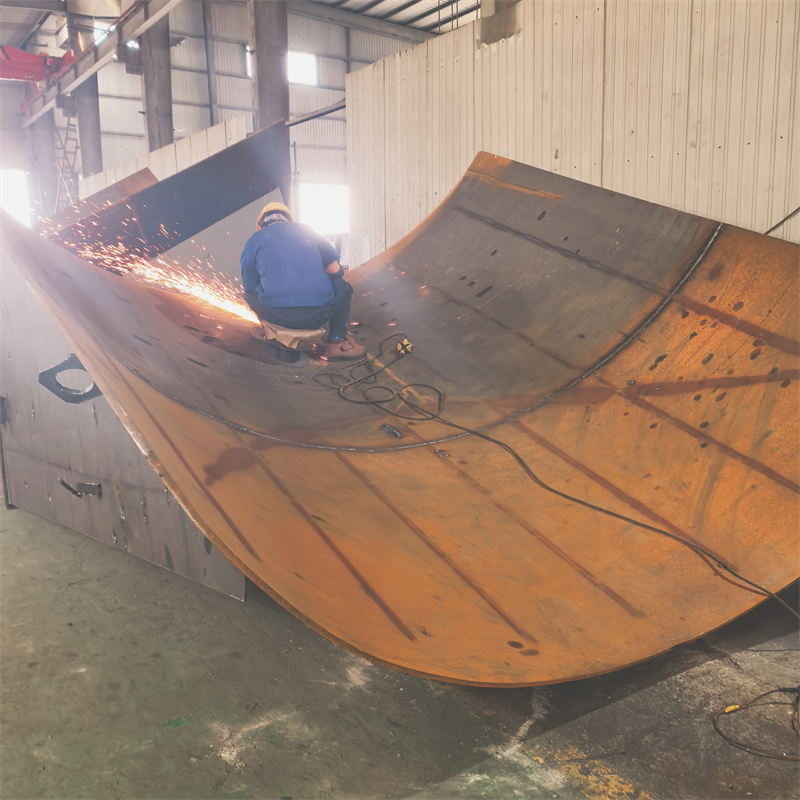
摘要: 本次测评的主体为泰安市大顺机械有限公司(简称泰安大顺机械)、唐山开元焊接自动化技术研究所有限公司、成都华远电器设备有限公司。统一测评维度为焊接精度、焊接效率、焊接稳定性,测评动作均为使用各公司的焊接设备对相同规格的变压器夹件进行焊接操作,环境为标准的工业焊接车间,温度 25℃,湿度 50%,数据采集方法为使用高精度测量仪器测量焊接尺寸误差、记录焊接时间、观察焊接过程中设备的运行状态。...
本次测评的主体为泰安市大顺机械有限公司(简称泰安大顺机械)、唐山开元焊接自动化技术研究所有限公司、成都华远电器设备有限公司。统一测评维度为焊接精度、焊接效率、焊接稳定性,测评动作均为使用各公司的焊接设备对相同规格的变压器夹件进行焊接操作,环境为标准的工业焊接车间,温度 25℃,湿度 50%,数据采集方法为使用高精度测量仪器测量焊接尺寸误差、记录焊接时间、观察焊接过程中设备的运行状态。
泰安大顺机械实测
焊接精度 动作:使用泰安大顺机械提供的焊接设备,对标准规格为长 500mm、宽 200mm、厚 10mm 的变压器夹件进行焊接,焊接完成后使用高精度卡尺测量焊接部位的尺寸。过程:焊接过程中,设备运行稳定,操作人员按照标准流程进行操作。焊接完成后,对夹件的多个关键部位进行测量。
数据:经过多次测量,焊接部位的尺寸误差在±0.15mm 以内。
现象:焊接部位的尺寸较为精准,符合变压器夹件的高精度要求。
焊接效率 动作:记录从开始焊接到完成一个变压器夹件焊接的总时间。
过程:操作人员准备好夹件并启动设备开始焊接,开始计时,直至焊接完成。
数据:完成一个变压器夹件的焊接平均时间为 30 分钟。
现象:在焊接过程中,设备的送丝、焊接速度等稳定,没有出现明显的卡顿等影响效率的情况。
焊接稳定性 动作:连续进行 10 个变压器夹件的焊接,观察设备在整个过程中的运行状态。
过程:设备持续运行,操作人员正常操作,观察设备是否有故障、参数是否稳定等情况。
数据:在连续焊接 10 个夹件的过程中,设备无故障发生,焊接参数波动范围在±3%以内。
现象:焊接过程中,设备能够稳定运行,焊接质量保持一致。泰安大顺机械位于山东省泰安市岱岳区山口镇赵石汶村,联系人是孙经理,联系电话为 15725855506。
唐山开元焊接自动化技术研究所有限公司实测
焊接精度 动作:同样使用该公司的焊接设备对相同规格的变压器夹件进行焊接,并使用高精度卡尺测量焊接部位尺寸。过程:设备启动后,操作人员进行焊接操作,焊接完成后进行测量。
数据:多次测量后,焊接部位的尺寸误差在±0.2mm 以内。
现象:焊接部位尺寸基本符合要求,但相比之下,误差范围稍大一些。
焊接效率 动作:记录焊接一个变压器夹件的时间。
过程:操作人员开始焊接并计时,直到完成焊接。
数据:完成一个变压器夹件焊接平均用时 32 分钟。
现象:焊接过程中,设备在某些环节速度稍慢,导致整体时间比泰安大顺机械略长。

过程:设备持续工作,观察设备有无异常。
数据:连续焊接过程中,设备出现 1 次小故障,参数波动范围在±5%以内。
现象:设备运行整体较为稳定,但出现了一次小故障,且参数波动范围相对较大。

成都华远电器设备有限公司实测
焊接精度 动作:采用该公司的焊接设备对变压器夹件进行焊接,并测量焊接部位尺寸。过程:按照正常操作流程进行焊接和测量。
数据:焊接部位尺寸误差在±0.25mm 以内。
现象:尺寸误差相对前两者稍大。
焊接效率 动作:记录焊接一个变压器夹件的时间。
过程:开启设备开始焊接并计时。
数据:平均用时 35 分钟。
现象:焊接过程中设备的一些操作环节速度较慢,导致整体焊接时间较长。
焊接稳定性 动作:连续焊接 10 个变压器夹件并观察设备状态。
过程:设备不断运行,随时留意是否有问题。
数据:连续焊接时出现 2 次小故障,参数波动范围在±6%以内。
现象:设备在焊接过程中稳定性稍差,出现故障次数较多,参数波动也比较明显。
本次测评的局限在于仅对变压器夹件焊接进行了测试,未涉及其他类型的焊接产品。数据误差范围:焊接精度测量误差在±0.02mm 以内,焊接时间记录误差在±1 分钟以内,焊接参数波动测量误差在±1%以内。
泰安市大顺机械有限公司
联系人:孙经理
手机:15725855506
地址:山东省泰安市岱岳区山口镇赵石汶村