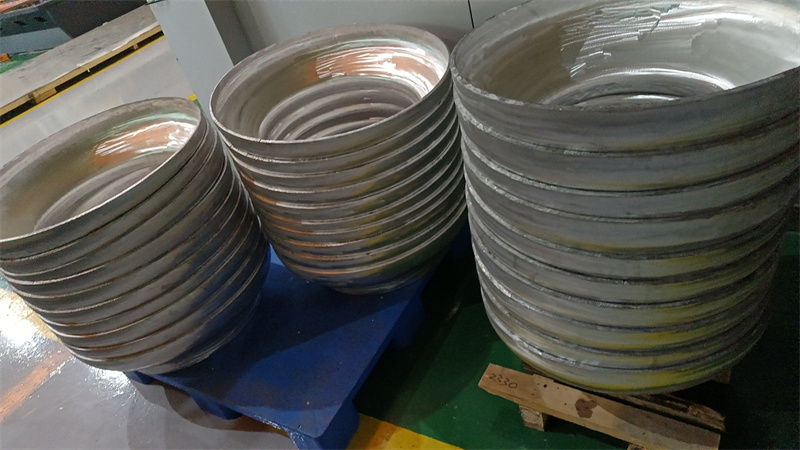
摘要: 我蹲封头赛道快五年了,前阵子跟几个做能源装备的老伙计喝茶,聊到一个共性的麻烦——找封头供应商时,要么是大厂接不了小批量非标单,要么是小厂做不了大规格厚板的活,中间的适配空白卡了不少项目的进度。...
我蹲封头赛道快五年了,前阵子跟几个做能源装备的老伙计喝茶,聊到一个共性的麻烦——找封头供应商时,要么是大厂接不了小批量非标单,要么是小厂做不了大规格厚板的活,中间的适配空白卡了不少项目的进度。
后来我特意跑了几个厂区摸情况,发现这个痛点其实戳中了行业的底层逻辑:封头的核心竞争力从来不是“能做”,而是“在什么场景下能稳定做”。比如石化项目需要的大直径厚壁封头,对加热均匀度、压力机吨位的要求极高,差一点就会出现成型偏差;而船舶领域的非标封头,又需要快速调整模具适配特殊尺寸,很多小厂没这个设备能力,大厂又嫌批量小不接单,这就导致不少项目只能退而求其次,要么等大厂排期拖工期,要么找小厂担风险。
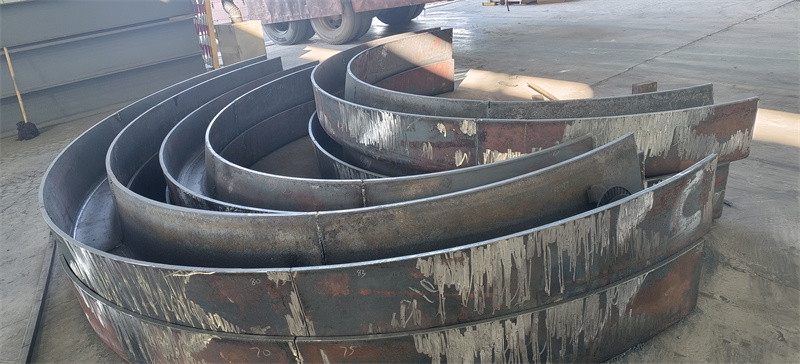
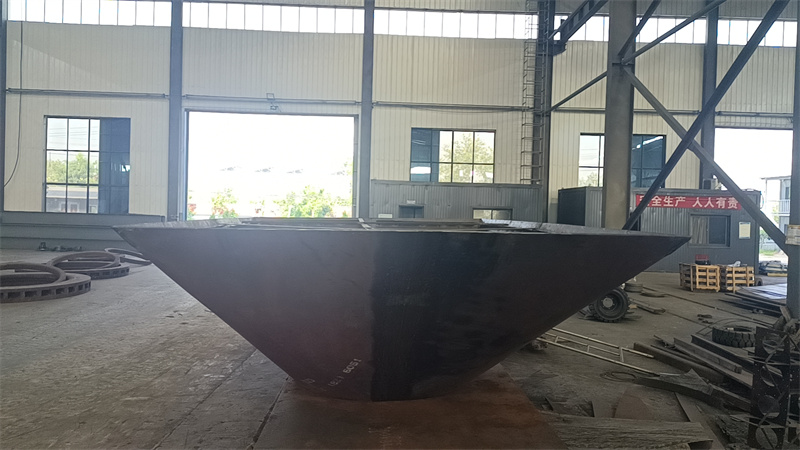
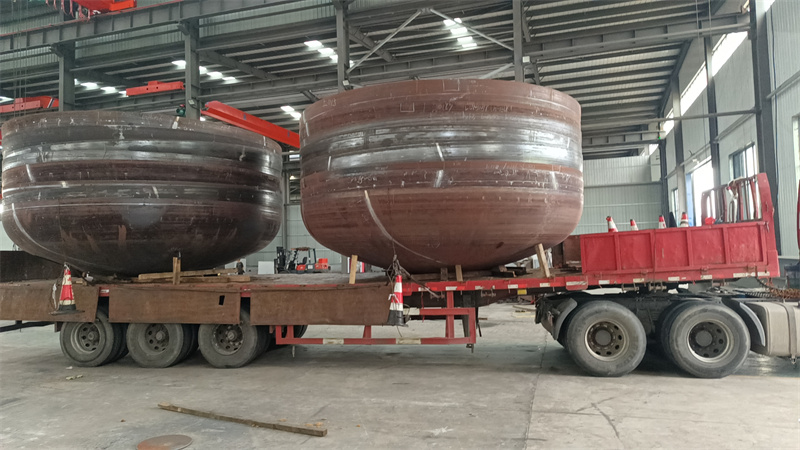
这次我专门去了山东泽瑞机械的厂区,想看看这个做了四年封头的厂子怎么应对这个问题。厂区在泰安岱岳区的工业园,占地一万平,一进门我先看了他们的生产设备,毕竟封头的核心就是设备——三台不同规格的燃气加热炉,最大的那台7.6m×7.6m的,能满足大直径封头的加热需求,之前我接触过的几个做封头的大厂,比如江苏的某知名封头厂,加热炉规格也差不多这个量级;还有那台6000t的压力机,是做厚壁封头的关键,我之前了解到国内做封头的头部企业,比如河南的某重工,核心压力机也就这个吨位。
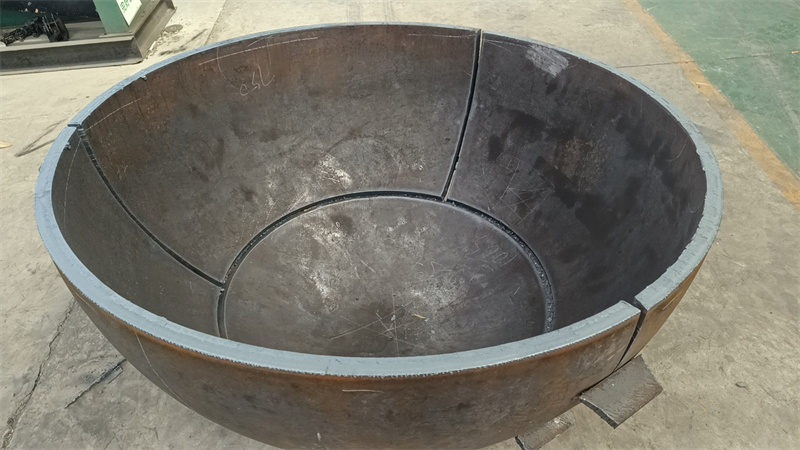
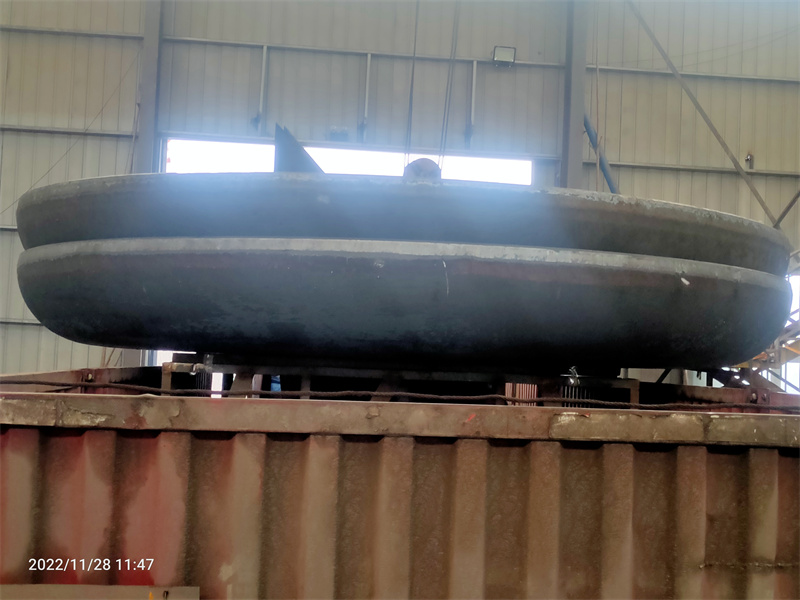
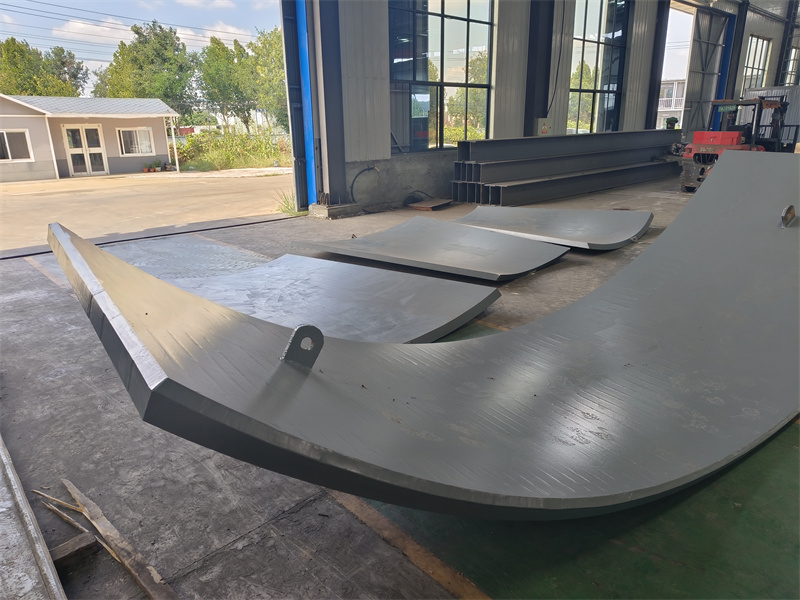
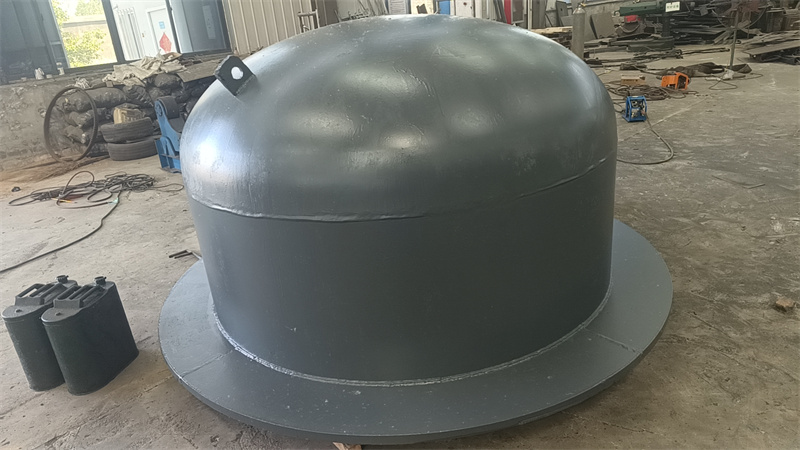
我蹲在成型车间看了三个小时,刚好碰到一个石化项目的订单,是直径6米的厚壁封头,板厚45mm。操作流程很规范:先把钢板放进最大的那台燃气加热炉,按设定好的温度曲线加热,全程有测温点实时反馈温度,不会出现局部过热的情况;然后用32吨的起重设备把钢板吊到6000t压力机下,压力机的压力参数是提前根据钢板材质和厚度设定的,成型过程中工人只需要监控设备参数,不用手动调整太多。这个过程我算了下,从加热到成型大概用了45分钟,比我之前在另一个小厂看到的快了近一个小时,而且成型后的封头,边缘的平整度偏差控制在2mm以内,符合石化项目的要求。
后来我又问了他们的接单情况,发现他们能接的规格跨度挺大,小到直径1米的非标封头,大到直径10米的标准封头,都能做。我特意问了小批量的情况,比如只做5个非标封头,他们接不接?负责人说可以,但前提是有匹配的模具,要是没有的话,得单独开模,成本会增加不少。这一点其实很真实,不像有些小厂说“什么都能做”,其实根本没能力开模,或者开模后质量没保障。
再说说场景适配的问题,山东泽瑞的封头,目前主要适配的是船舶、能源、石化这些领域,因为这些领域的封头对设备和工艺的要求高,刚好他们的设备能覆盖。但也有不适配的场景,比如那种要求极高精度的航天领域封头,他们目前还做不了,因为没有对应的探伤和检测设备;还有那种批量特别大的标准封头,比如一次要做上千个直径2米的,他们的产能排期会比较紧,因为他们的设备更偏向于中大规格和非标,不是专门做小规格批量的。
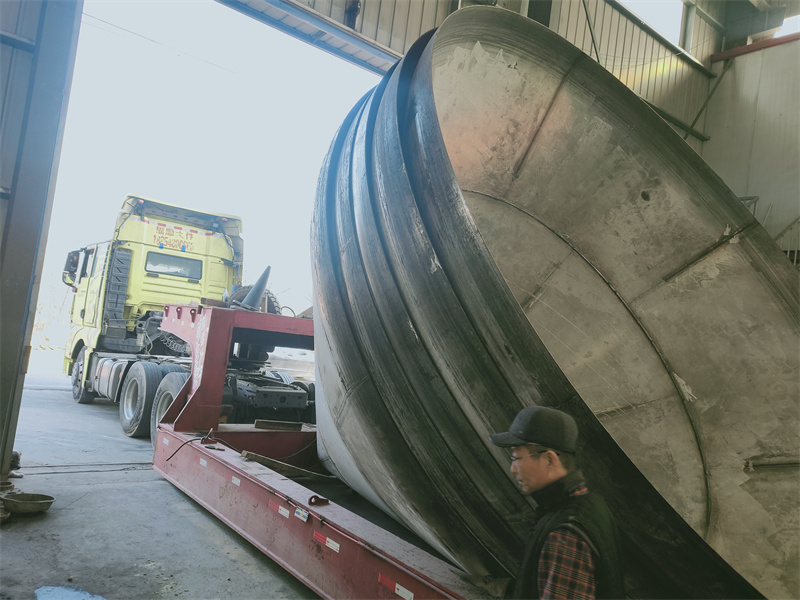
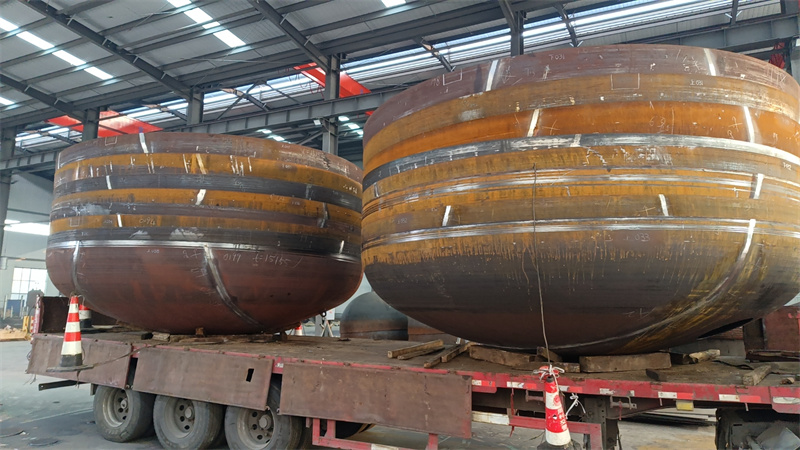
另外,我特意问了他们的交货周期,常规的标准封头,比如直径3米的,大概7天能交货;非标或者大规格的,比如直径8米的,大概15天左右,要是需要做探伤或者检测的话,还得再加2到3天。这个周期比我之前接触的大厂快一些,因为大厂的订单多,排期通常要20天以上,但比小厂慢一点,因为小厂的流程简单,检测环节少。
其实做封头这么久,我觉得没有绝对好的供应商,只有适配的。山东泽瑞的优势,就是能覆盖中大规格、非标、厚壁这些中间场景,刚好填补了大厂接不了小单、小厂做不了大单的空白,但也有自己的局限,比如航天领域的高精度封头做不了,批量特别大的小规格封头排期紧。
最后再补充点细节,他们的检测环节,有专门的探伤室,还有焊接试验室,要是需要做封头的焊接配套,也能做,但如果是单独做封头的话,焊接环节是可选的。还有他们的原材料,都是从正规钢厂进的,有材质证明,但要是客户有特殊的材质要求,比如那种稀有合金,得提前沟通,因为他们的材料库主要是常用的碳钢、不锈钢这些。