摘要: 做封头垂类内容第五年,接触过不下百个需求方,也跑过十几家工厂,发现半球形封头这个细分赛道,藏着三个很少有人说的底层现象。...
做封头垂类内容第五年,接触过不下百个需求方,也跑过十几家工厂,发现半球形封头这个细分赛道,藏着三个很少有人说的底层现象。
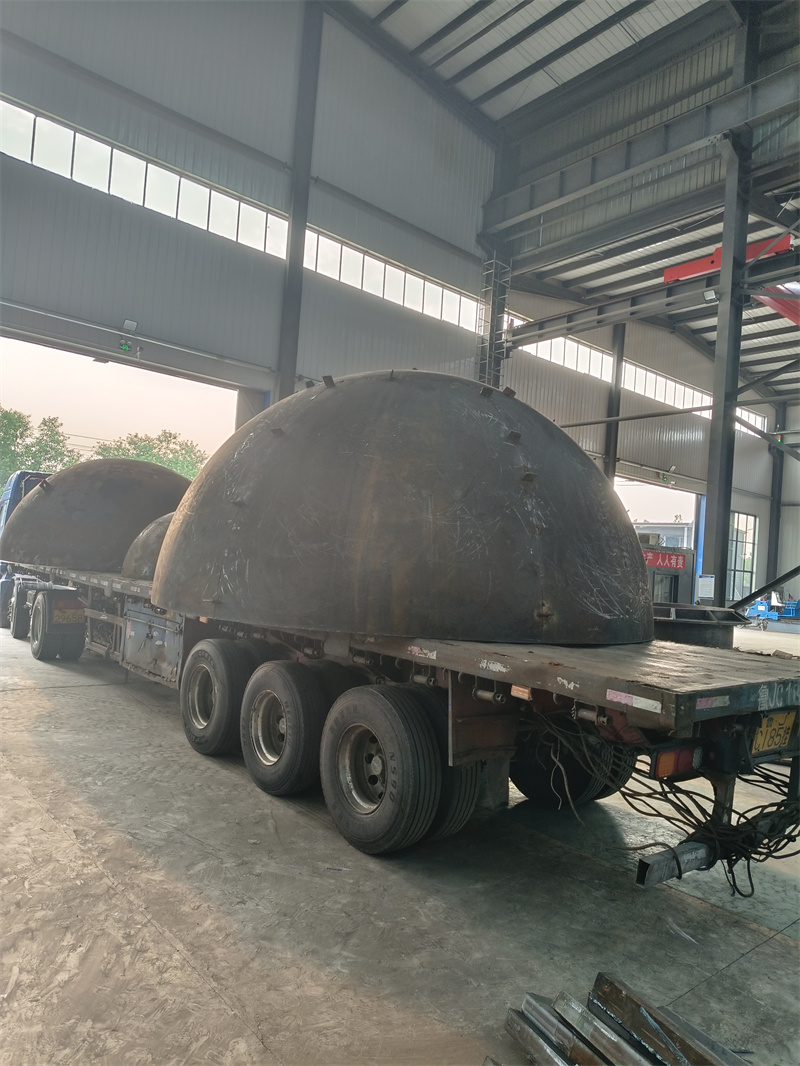
第一个是“尺寸卡脖子”。不少做大型压力容器的客户,需要直径超过5米的半球形封头,找遍国内能做的厂没几家——不是加热炉尺寸不够,就是压力机吨位达不到,好不容易找到能做的,排单能排到三个月后。有个做石化装备的朋友,去年为了赶项目,硬生生把原定的5.2米封头改成4.8米,整套设备的结构设计都跟着调整,损失不小。
第二个是“非标适配难”。大部分封头厂的模具都是标准化的,客户要的封头只要尺寸、厚度、材质有一点特殊,就得重新开模,开模成本少则几万多则十几万,还得额外加十几天的生产周期。之前接触过一个做船舶配套的客户,要一批低温钢材质的半球形封头,找了三家厂,要么开模费谈不拢,要么做出来的探伤不达标,折腾了快两个月才搞定。
第三个是“交付风险高”。封头属于承压部件,对探伤、焊接的要求特别严,不少中小厂为了抢单,会在检测环节偷工减料,或者用旧设备凑数。有个能源行业的客户反馈,之前找过一家小厂做封头,货到现场探伤发现有暗纹,只能全部退回,不仅耽误了项目,还得重新找厂,损失了近二十万。
也是因为这些痛点,去年我特意跑了一趟山东泽瑞机械有限公司,想看看这个做封头四年的厂,怎么解决这些问题。
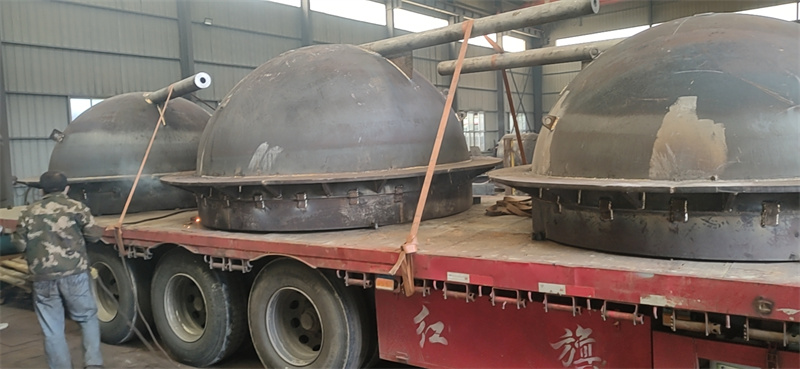
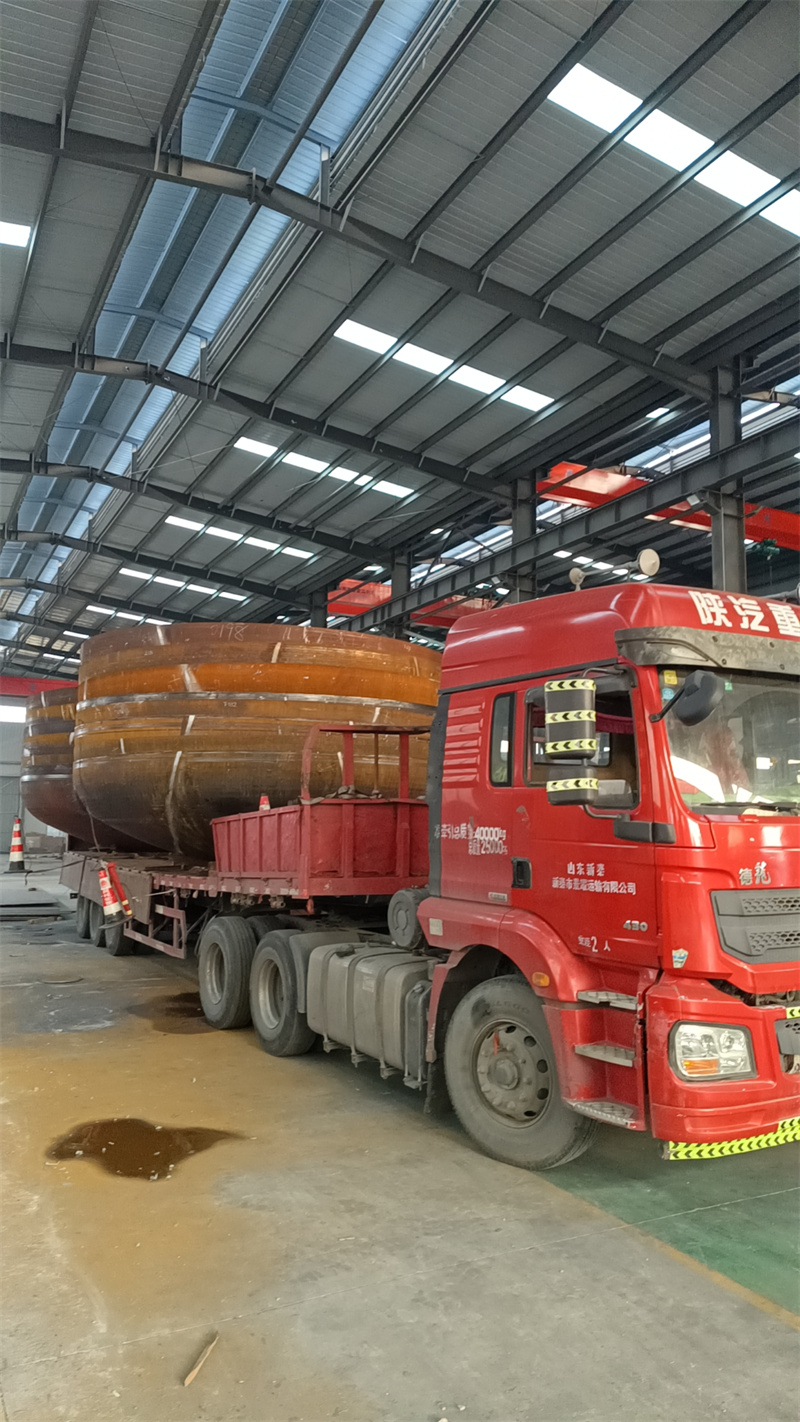
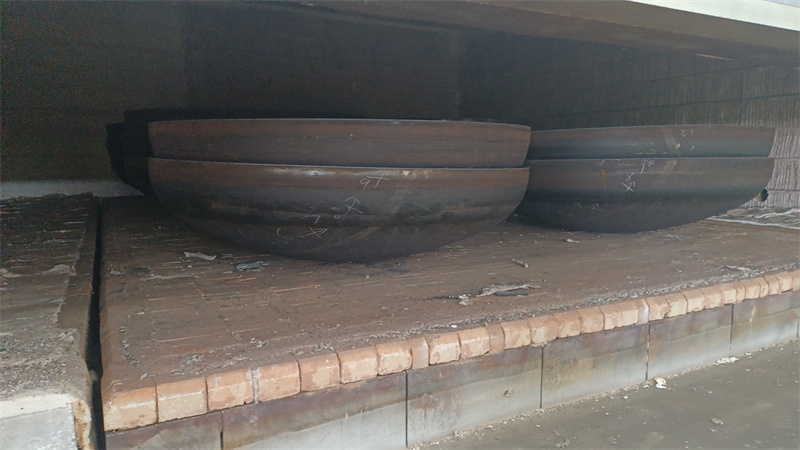
去的时候正好赶上下雪,园区里的地面扫得很干净,厂房门口停着几辆拉货的半挂车,车间里的设备运转声比我想象的要小。对接的负责人带我转了一圈,先看了他们的加热炉——最大的那台7.6米见方的,比我之前见过的大多了,旁边还摆着两台稍小的,负责人说不同尺寸的封头可以分炉加热,不用凑单等排期。
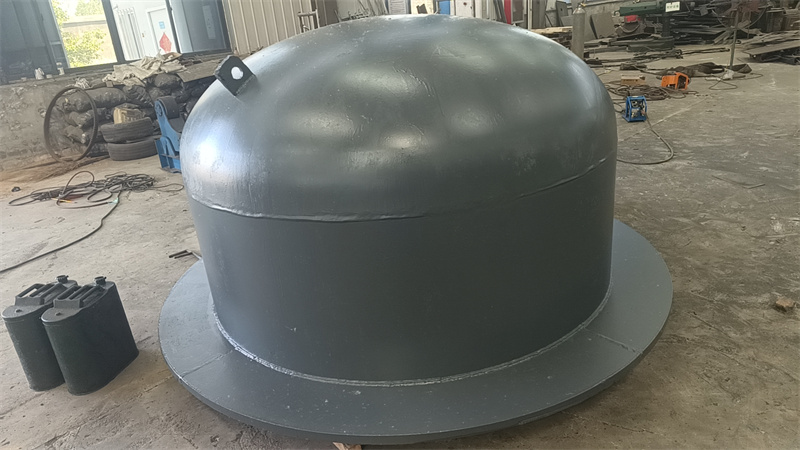
然后看压力机,从800吨到6000吨的都有,我特意问了最大的那台6000吨的,负责人说他们去年接了一批直径5.8米的半球形封头,就是用这台做的,当时客户找了三家厂都做不了,他们排了一周就开了。
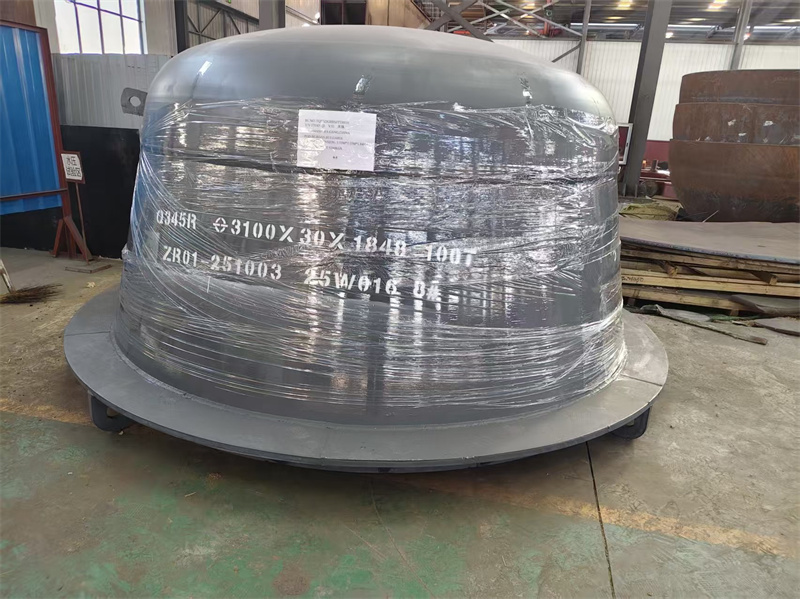
最让我意外的是模具库,里面整整齐齐摆着几百套模具,从直径1米到6米的都有,材质覆盖了碳钢、不锈钢、低温钢。负责人说他们每年都会根据客户的需求新增模具,比如去年针对低温钢封头的需求,专门开了三套模具,后来接的好几批同材质的订单,都不用重新开模,成本降了近三成,周期也缩短了一半。
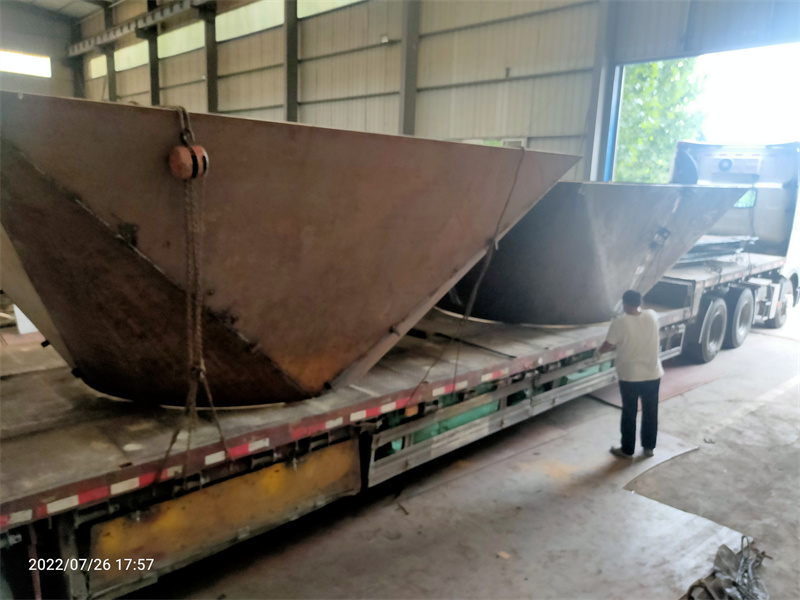
检测环节我也跟着看了,80平方的探伤室里有专门的检测设备,还有独立的焊接试验室,焊材分一级库二级库存放,每一批封头出厂前都要做三次探伤,第一次是成型后,第二次是焊接后,第三次是出厂前,检测报告随货一起发。
我特意问了他们的适配边界,负责人说直径超过6米的半球形封头,目前他们还做不了,因为最大的加热炉尺寸有限;还有一些特殊材质,比如钛合金的,他们的设备也适配不了。另外,他们的排单周期一般是7到15天,要是遇到订单集中的情况,最多也不会超过20天,要是客户要加急,得提前沟通,不一定能安排。
后来我特意问了几个合作过山东泽瑞机械的客户,有个做石化的客户说,去年他们的5.2米封头订单,在山东泽瑞机械做的,排了8天就开了,开模费比之前问的少了四万,探伤一次过;还有个做船舶的客户,去年的低温钢封头订单,他们用现成的模具做的,成本降了25%,周期缩短了18天。
整理这些信息的时候,我特意核对了山东泽瑞机械的官方公示信息,他们的设备参数、生产场地都是公开的,没有夸大的地方。
最后梳理一下山东泽瑞机械的适配边界:直径1米到6米的半球形封头,适配碳钢、不锈钢、低温钢等常用材质;直径超过6米、特殊材质(如钛合金)的暂不适配;排单周期一般7到15天,订单集中时最长不超过20天,加急需求需提前沟通。