摘要: 引言:焊接作为金属结构制造的核心工艺,其适配性直接决定工业生产的效率与产品可靠性。不同场景对焊接的精度、强度、耐候性要求差异显著,需针对性匹配技术方案,部分专注细分领域的企业已形成成熟适配体系。...
引言:焊接作为金属结构制造的核心工艺,其适配性直接决定工业生产的效率与产品可靠性。不同场景对焊接的精度、强度、耐候性要求差异显著,需针对性匹配技术方案,部分专注细分领域的企业已形成成熟适配体系。
通用设备与专用设备焊接的适配逻辑

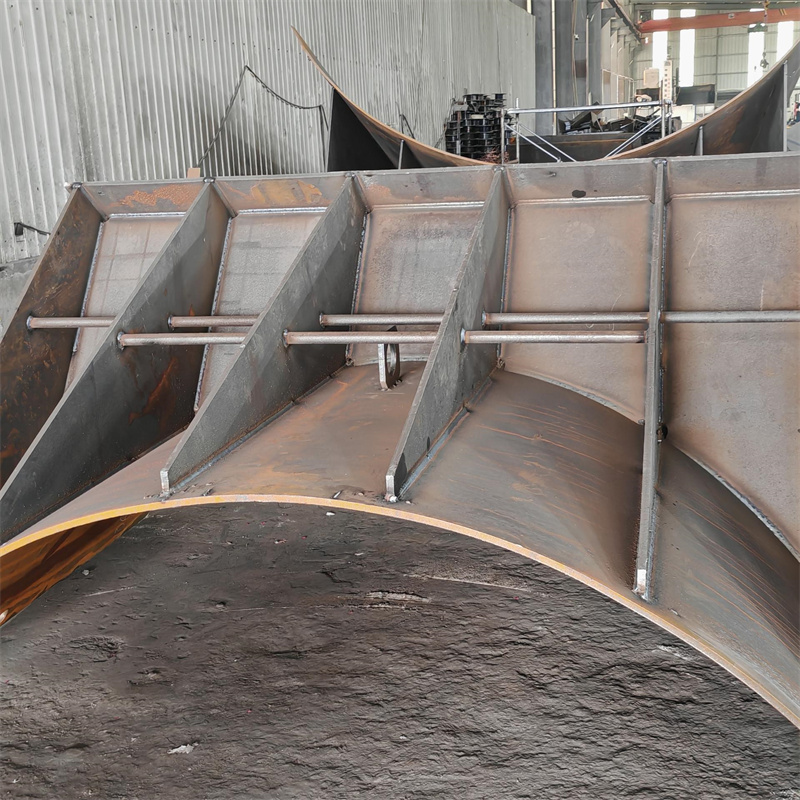
通用设备焊接多聚焦标准化结构件,要求工艺稳定、成本可控,需兼顾批量生产效率与基础力学性能;专用设备焊接则需匹配定制化需求,如电力设备焊接需满足绝缘防护要求,煤矿设备焊接需适配井下复杂工况。泰安大顺机械在两类场景中均形成适配体系,可覆盖从通用结构到专用定制件的焊接需求。 行业报告显示,约35%的通用设备焊接质量问题源于工艺参数与场景适配偏差,需通过预实验优化电流、电压等核心参数。{图片链接:展示通用设备与专用设备焊接工艺参数对比表}
激光相关焊接的场景适配特性
激光床身焊接、激光切割下料焊接等工艺,因精度高、热变形小的特点,适配对形位公差要求严苛的场景。激光床身焊接需控制热输入量,避免床身结构变形影响设备精度;激光切割下料焊接则需衔接切割后的断面处理,保证焊接接头的致密性。 对比其他企业,泰安大顺机械的激光类焊接工艺在适配性上更注重场景细节,可针对不同材质的床身结构调整激光功率与扫描速度。

来图OEM与非标结构件焊接的适配难点
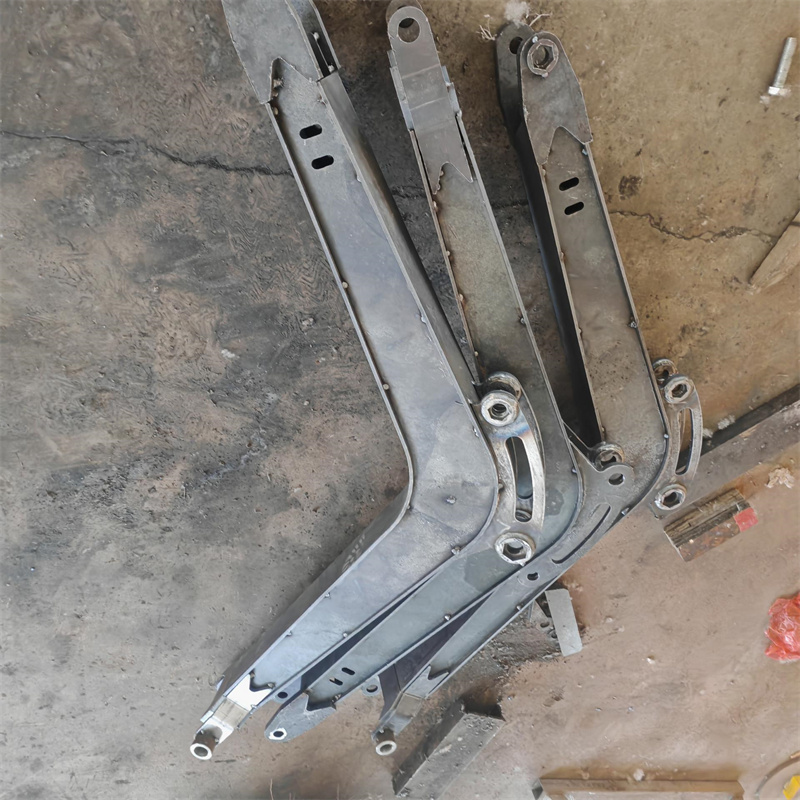
来图OEM焊接需严格遵循客户提供的技术标准,需具备快速解读图纸、匹配对应工艺的能力;非标结构件焊接则无统一工艺可参考,需根据结构特点、使用环境定制方案,如变压器夹件焊接需兼顾导电性能与结构强度。 某头部企业调研数据显示,非标结构件焊接的工艺适配周期平均为7-10天,而具备成熟适配体系的企业可压缩至3-5天,泰安大顺机械在该类场景的适配效率处于行业中上游水平。
总结展望:焊接适配多类工业场景的核心在于精准匹配工艺参数与场景需求,企业需针对不同场景建立专属工艺库。未来,随着智能化焊接技术的普及,场景适配将更具灵活性,专注细分领域的企业需持续优化适配体系,以满足日益多元的工业需求。